バナー
  • 0.12mmの超硬合金、誤差ゼロ:マイクロタングステンカーバイドパンチの真の加工技術
    0.12mmの超硬合金、誤差ゼロ:マイクロタングステンカーバイドパンチの真の加工技術 Sep 24, 2026
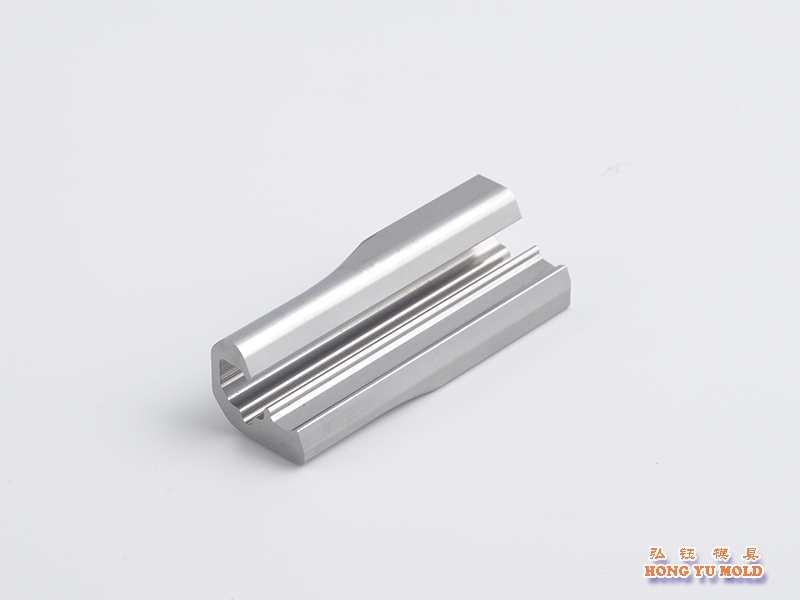
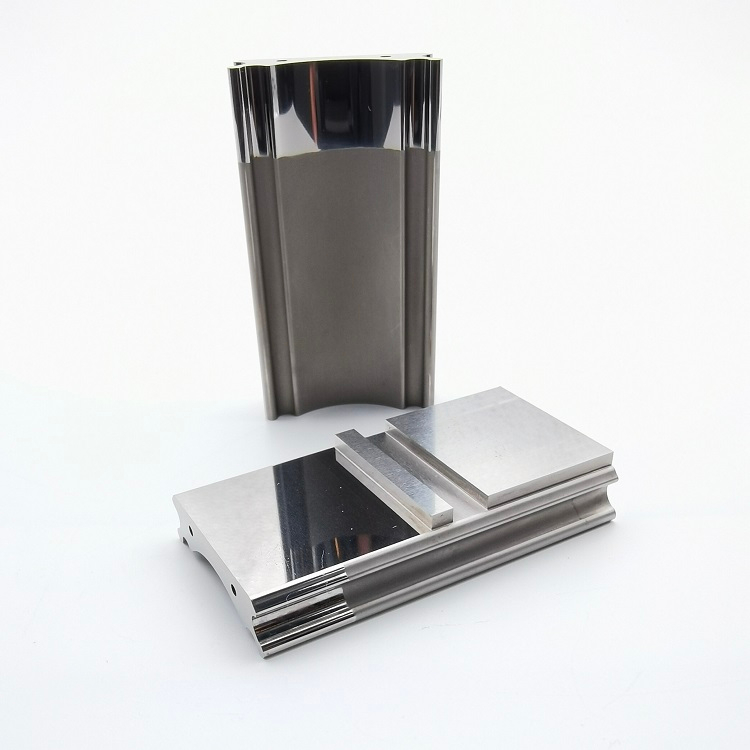
    高級製造業では、 精密プレス加工 ターミナル& 半導体コネクタ用モールド, マイクロ特殊形状 タングステンカーバイドパンチ これらは、金型精度、完成品歩留まり、耐用年数を決定する重要なコアコンポーネントです。従来品と比較して 高速鋼パンチ 標準 ラウンドパンチマイクロ特殊形状タングステンカーバイドパンチは、非常に高い加工障壁を備えており、ミクロンレベルの精密な職人技のテストと表現できます。 型 部品製造. 多くの 金型メーカー 精密工学企業は、市場の一般的なサプライヤーから調達したマイクロ特殊形状パンチは、切削刃の欠け、マイクロクラック、寸法偏差、短いプレス寿命といった問題があり、ハイエンド精密用途の量産要件を満たせないと報告しています。今日は、典型的な高難易度部品である、 0.6mmの特殊形状パンチ、超薄型0.12mmの刃先 ―例として、機械加工における主要な課題を徹底的に分析し、業界の問題点を克服して一貫して成果を出すための当社独自のプロセス強みを明らかにします。 超精密タングステンカーバイドパンチ.固有の材料矛盾:極度の硬度下におけるゼロトレランス加工のジレンマ炭化タングステン(超硬合金)は、HRA90 92という卓越した硬度と優れた耐摩耗性を備えているため、 マイクロ精密パンチ 高周波、連続 高精度プレス加工 運用には適している。しかし、非常に高い硬度と極めて低い靭性、そして極度の脆さという、重大な材料上のトレードオフを伴う。 刃先が0.12mmという極薄(軽量厚紙1枚分ほどの薄さ)のこのマイクロ特殊形状パンチでは、加工誤差の許容範囲はほぼゼロに近くなります。わずかな工作機械の振動、砥石の送りパラメータのわずかなずれ、クランプ力の微調整でも、刃先の欠けや部品の破損に直接つながる可能性があります。応力緩和のためにわずかな塑性変形を許容する高速度鋼とは異なり、タングステンカーバイドは実質的に靭性緩衝材を提供しません。従来の加工プロセスは、このような極薄特殊形状構造には全く適しておらず、これがほとんどの小規模工房が高品質のマイクロタングステンカーバイドパンチを製造できない理由です。 業界共通の課題:ワイヤ放電加工で残される隠れた欠陥低速ワイヤ放電加工 ワイヤ放電加工(ワイヤーEDM)は、マイクロサイズの特殊形状パンチの粗加工に広く用いられています。放電加工によってワークピース表面に再鋳造された変成層が形成され、その中には目に見えない微細な亀裂が多数存在します。これらの潜在的な欠陥は目視検査では確認できませんが、加工後の部品がプレス機で成形されると、エッジの欠けや材料の剥離が急速に発生し、金型の予期せぬダウンタイムや不良部品の大量生産につながります。 この工程における重要な課題は、極めて精密な研削代管理にあります。0.12 mmの極薄刃先の場合、研削代は片側0.008 mmから0.015 mmという狭い範囲内に厳密に維持する必要があります。研削量が多すぎると刃先が薄くなりすぎて部品が不良品となり、研削量が少なすぎると再鋳造層が完全に除去されず、品質上のリスクが残ります。市場側のメーカーの多くは、経験的な設定と緩いパラメータ制御に頼っており、寸法精度と耐用年数のバランスを取ることができず、生産歩留まりが低くなっています。中核的な職人技の障壁:ミクロンレベルの光学プロファイル研削(PG)技術粗加工後、最終的な寸法精度と刃先の品質は完全に 光学プロファイル研削 (PG)— 超微細特殊形状タングステンカーバイドパンチにおける主要な技術的障壁であり、当社の主要な競争優位性の1つです。極薄切削刃の研削は、標準的なパンチ製造とは大きく異なります。すべてのパラメータと手順は、個別に調整されます。 1. 頻繁にドレッシングを施した、カスタムマッチングされた研削砥石当社では、各特殊形状に合わせてカスタマイズされたドレッシング手順を備えた超微細粒ダイヤモンド砥石を使用しています。高周波精密ドレッシングにより、砥石の不動態化によるエッジの欠けや形状の歪みを防ぎ、複雑な輪郭の正確な成形を保証します。2. ミクロン単位の断続的な供給制御従来の連続的な工具経路ではなく、自己最適化された断続的なマイクロ送り加工を採用しています。1回のパスあたりの材料除去量はミクロン単位に制限されるため、極薄の切削刃を損傷する研削衝撃を排除できます。サイクルタイムは長くなり生産性は低下しますが、マイクロチッピングや部品の変形を確実に回避できます。3. 定温応力除去加工システム炭化タングステンは熱伝導率が低いため、研削時の局所的な高温によって熱応力による微細な亀裂が発生しやすくなります。そこで当社では、油温と油流量を一定に保った専用の温度制御冷却システムを導入し、熱による隠れた亀裂の発生を防ぎ、内部構造の健全性を維持しています。4. 低応力カスタムツーリングクランプ微小な部品は、クランプ時に破損したり位置ずれを起こしたりするリスクがあります。当社では、変形のない完全接触クランプを実現するために、特注の真空チャックと低応力治具を使用し、ワークピースの破損、加工時の振動、寸法ずれを防止しています。厳格な品質保証:業界標準を超える多次元検査基準高品質マイクロタングステンカーバイドパンチの真価は、見た目に満足できる試作品を作ることにあるのではありません。真の能力とは、潜在的な欠陥のない安定した量産と、長期にわたる一貫したプレス加工性能を実現することです。当社は、一般的な業界基準よりも厳格な全工程品質管理基準を導入し、量産歩留まりのばらつきやアフターサービスリスクといった、業界が抱える慢性的な課題を解決します。 1. 精密制御特殊形状プロファイルの寸法公差は±0.003 mm以内に安定して保持され、垂直度は≤0.005 mmで、ハイエンドコネクタ、半導体、および 精密端末 型. 2. 顕微鏡検査400倍の金属顕微鏡を使用して、切削刃の100%検査を行い、0.002mmを超えるノッチやマイクロチップを除去し、目に見えない微細な欠陥をすべて検出します。 3. 耐用年数最適化超薄刃加工条件下向けに開発されたカスタム軽量コーティングプロセスは、切れ味と耐摩耗性のバランスを最適化します。これにより、業界でよく見られる2つの落とし穴、すなわち、コーティング厚が厚すぎるとプレス加工時にバリが発生すること、そしてコーティング厚が薄すぎると製品寿命が短くなることを回避できます。4. 大量生産の安定性全工程にわたるSPC寸法監視により、バッチ間の一貫した精度が保証され、ロット間のばらつきが排除されるため、顧客の大量生産をサポートします。当社のコアコンピタンス:「難易度の高い非標準部品」を「信頼性が高く一貫性のある成果物」へと変えること 現在の業界状況では、標準的なタングステンカーバイドパンチは過剰生産能力と激しい価格競争に直面している。一方、高精度、マイクロサイズ、超薄型、特殊形状のパンチは、 タングステンカーバイドパンチ 高度な加工要件、低い歩留まり率、高い技術的障壁のため、資格のあるサプライヤーの間では依然として供給が極めて不足しており、ハイエンド金型メーカーにとって喫緊の重要な需要となっている。 長年の専門知識を持つ 精密金型部品の製造当社は、高難易度の特殊形状タングステンカーバイドパンチの特注設計を専門としています。当社の強みは以下のとおりです。 ✅ 極薄の刃先、微細構造のプロファイル、細長いマイクロパンチなど、難易度の高い用途向けに実績のあるソリューションを提供します。 ✅ ワイヤ放電加工のストック許容値、PG研削、応力制御加工のための自己最適化統合プロセスにより、微小亀裂、エッジチッピング、寸法不適合を排除します。 ✅ 高精度機器一式、特注工具、厳格な品質管理により、業界平均をはるかに上回る大量生産を実現 ✅ 精密プレス加工、端子加工、半導体、医療機器などのハイエンド産業向けに、非標準の特殊形状マイクロタングステンカーバイドパンチを幅広くカスタマイズできます。 金型部品の精度は、最終製品の品質を左右します。ミクロンレベルのプロセス革新は、企業の中核的な競争力を築きます。マイクロサイズの特殊形状タングステンカーバイドパンチの製造における複雑さは、業界における技術的な障壁であると同時に、当社の競争優位性でもあります。当社は粗雑な加工や潜在的な欠陥を排除します。ミクロンレベルの精度、マイクロクラックゼロ、長寿命、そして一貫した信頼性という基準を遵守することで、ハイエンド製造業のお客様が精密金型部品のボトルネックを解消し、金型の寿命、生産歩留まり、そして市場競争力全体を向上させるお手伝いをいたします。 カスタムの高難易度マイクロ特殊形状タングステンカーバイドパンチが必要な場合は、 精密金型穿孔工具精密加工に関する最適なソリューションをご希望の場合は、お気軽にお問い合わせください。 
  • タングステンカーバイドワイヤ放電加工における仕上げ代の説明
    タングステンカーバイドワイヤ放電加工における仕上げ代の説明 Jul 27, 2026
    一緒に仕事をしたこと タングステンカーバイドパンチ 長年にわたり、私はよくこの質問を受けてきました。「低速線引き精密加工の最終工程で残しておくべき最適な加工代量はどれくらいですか?」 正直に言うと、以前は直感だけに頼っていました。—どんな工具でも使えるだろうと想定していた。しかし、顧客グループから耐久性にばらつきがあるという報告があり、状況は一変した。刃によっては30万回も使えるものもあれば、わずか10万回で壊れてしまうものもあったのだ。調査の結果、問題は刃の最終修理時に残された余裕にあることが判明した。 それ以来、私たちは5つの厚さレベルすべてをテストしてきました—0.01 mm、0.015 mm、0.02 mm、0.025 mm、および0.03 mm—そして本日は、その結果を詳細にご報告いたします。 最終研磨工程における残余代がなぜそれほど重要なのでしょうか?ワイヤー切断が遅い 炭化タングステンの切削加工は、放電による層状除去の原理に基づいて行われます。粗削りの際には、高速加工のために高エネルギーが加えられますが、その結果、表面に「白い層」が残ります。—再凝固した微細構造を表す。この層は硬いが脆く、微細な亀裂を含んでいる。これを完全に除去しないと、亀裂の発生点となる可能性がある。 刻印. 最終研磨工程の目的は、この白い層を完全に除去し、最小限の負荷で滑らかな表面を実現することです。 残りのスペースが大きすぎたり、最終的な切断が深すぎたりすると、新たな白い層が形成され、寸法が仕様から容易に逸脱する可能性があります。 残りの余白が狭すぎるため、最初の切開部の下にある白い層が完全に除去されず、効果的なホワイトニングができない。つまり、この数字はまさに正しいはずだ。 実際の測定データ 実験条件 :材料: KG7 炭化タングステン厚さ8mm線径:0.25mm真鍮線粗切りパラメータ:電流12A、パルス幅8 μs切削パラメータ:徐々に下げる。最終パスでは、粗切削レベルの40%まで電圧を下げる。 最終承認表面粗さ(ラー)白色層の厚さ寸法安定性総合的な功績0.01mm0.6μm約2–3 μサイズはmで、時折残留粒子が見られる。できれば通過するが不安定0.015mm0.5μm約1–2 μサイズはmで、基本的に清潔です。良い推薦する0.02mm0.45μm 15 mm: 通常は、厚さ全体を一度に切断することはお勧めしません。 低速ワイヤーカットこれは亀裂の原因となる可能性があるためです。代わりに、まずワイヤーカット加工で予備的な溝を作成し、フライス盤での研削のために0.5mmの隙間を残しておくことをお勧めします。低速ワイヤーカットを行った後の最終研磨パス後の材料の残量 炭化タングステン これは固定値ではなく、材料のグレード、厚さ、および粗切削のパラメータによって異なります。 しかし、このプロセスに慣れていない場合や自信がない場合は、直径0.02 mmから始めてもエラーが発生する可能性は非常に低いでしょう。現在、当社の90%は 炭化タングステン パンチ この仕様を満たしており、顧客からのフィードバックによると、耐用年数は安定しており、欠けの発生率も大幅に減少しています。 そうやって型を作るんだ—魔法の公式などありません。要は、小数点以下のすべての数字に細心の注意を払うということです。 もしあなたが作っているなら 炭化タングステン パンチお気軽にご相談ください。ご注文いただく必要はありません。—製造工程に関する知見を交換するだけでも素晴らしいでしょう。 
  • タングステンカーバイドパンチを割れずに切断する方法
    タングステンカーバイドパンチを割れずに切断する方法 Jun 26, 2026
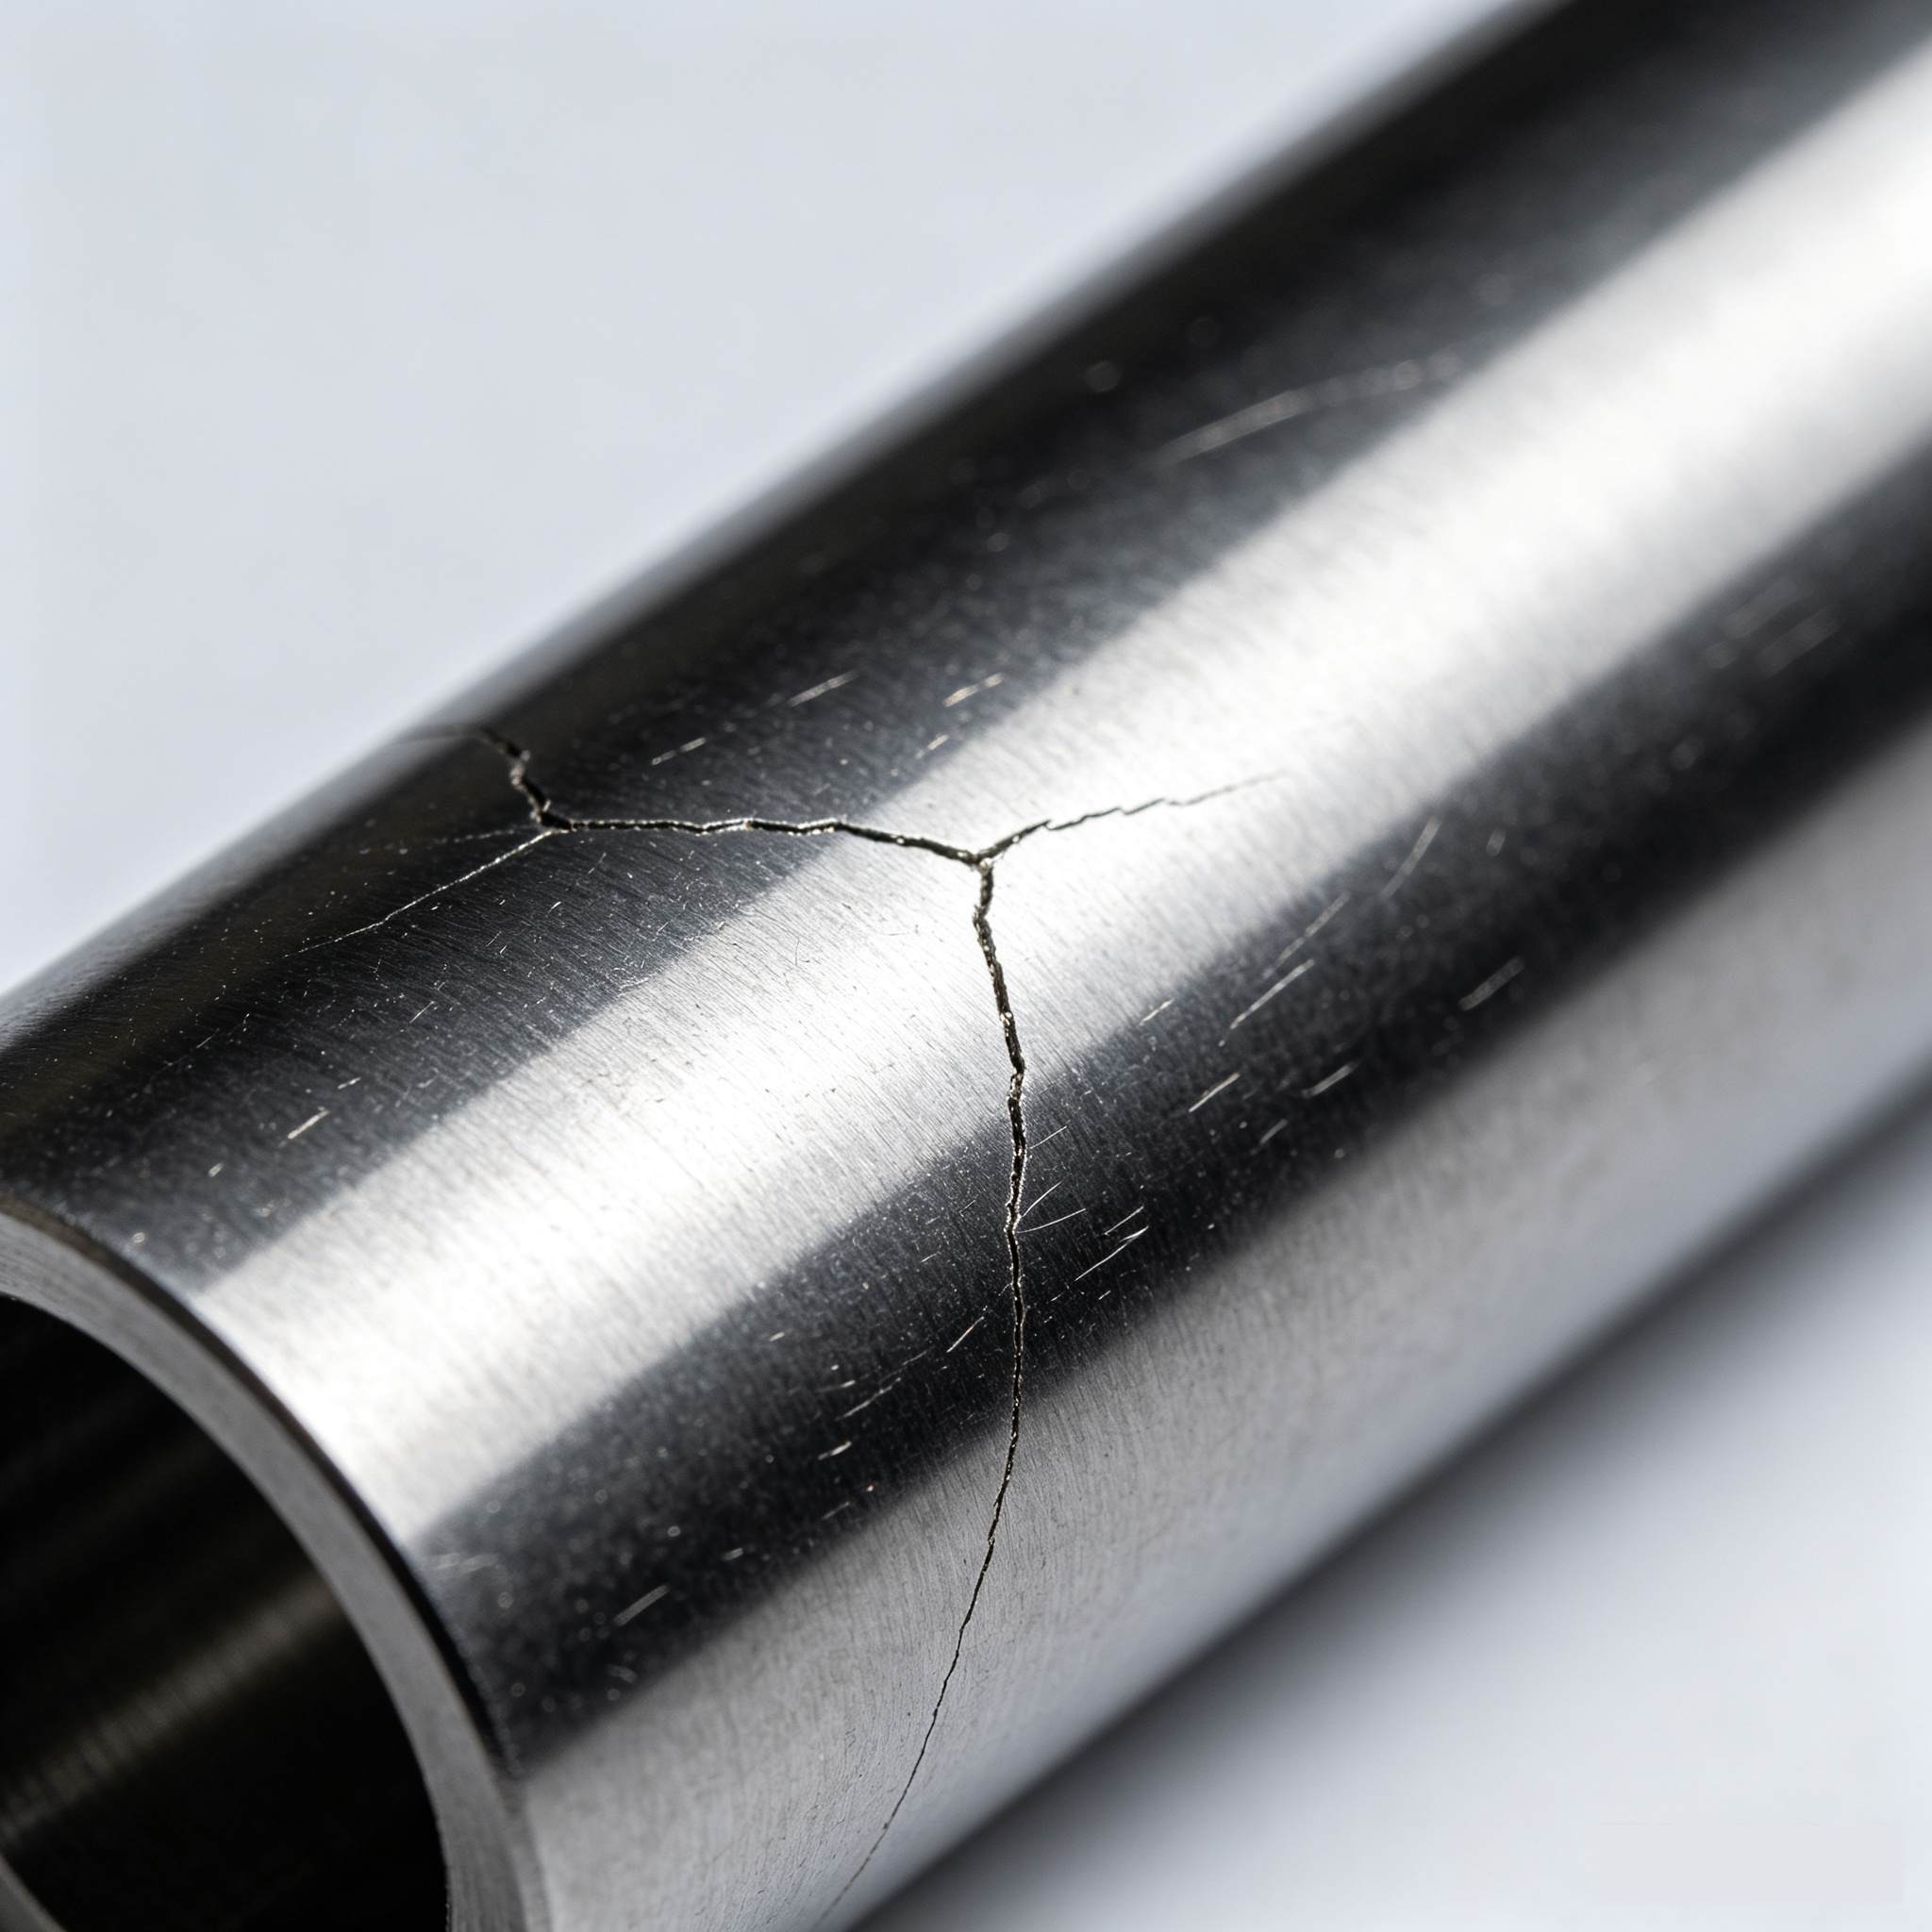
    炭化タングステンはなぜひび割れしやすいのか?     炭化タングステン (超硬合金)は、炭化タングステン粉末をコバルト結合剤で焼結して製造されます。硬度はHRA 89~93に達しますが、伸びは極めて低く、簡単に言えば「硬いが脆い」合金です。 ワイヤー放電加工 従来の放電加工(EDM)は、極めて高温の電気火花で金属を削り取ることで加工を行います。局所的かつ瞬間的な温度は数千度に達することがあり、その後、誘電体液中で急速に冷却されます。この加熱と冷却のサイクルによって熱応力が発生します。加工条件が適切でない場合、表面に微細な亀裂が生じます。その後、プレス加工でこの亀裂が使用されると、力が加わることで亀裂が拡大し、欠けや完全な破損を引き起こします。したがって、炭化タングステンの切削における重要な課題は、切削できるかどうかではなく、熱入力と冷却速度をどのように制御するかです。   ワイヤ放電加工:パラメータを正しく設定することが最も重要 当社では主にワイヤ放電加工機を使用して製造を行っています。 タングステンカーバイドパンチ以下のパラメータは変更不可です。 過電流を使用しないでください多くの加工業者は、電流値が高いほど切削速度が速くなると考えています。しかし、タングステンカーバイドの場合、電流値が高いほど熱影響部が深くなり、「白色層」(再鋳造層)が厚くなります。この層は亀裂が発生しやすい場所です。 当社のアプローチ:荒削りには中程度の電流を使用します。仕上げ加工では、電流を荒削り時の3分の1(またはそれ以下)に下げます。高速で切削して熱割れのリスクを冒すよりも、追加でパスを行う方が良いでしょう。 脈拍幅を短く保つパルス幅が長いほど、パルスあたりのエネルギーが高くなり、侵食速度は速くなりますが、同時に損傷も大きくなります。通常、パルス幅は2~6マイクロ秒の範囲で制御し、仕上げ加工には2マイクロ秒未満のパルス幅を使用します。 誘電抵抗率のモニタリング    脱イオン水の抵抗率が低すぎると、アーク放電が発生し、作業面を損傷する可能性があります。当社では抵抗率を10~15kΩ・cmに維持しており、これは各シフトごとにチェックし、必要に応じて樹脂を交換しています。 安定したワイヤースピードを維持する 速度が速すぎるとワイヤが切れる可能性があり、遅すぎると切りくずの排出が悪くなります。ワイヤのサイズと部品の厚さに応じて、4~6m/分の速度を設定し、振動のない効果的なフラッシングを確保します。 複数回のパスを標準として使用するタングステンカーバイド製のパンチ加工では、常に最低3回のパス(粗加工→仕上げ加工1→仕上げ加工2)を行います。パスを重ねるごとに切削エネルギーは減少し、最終パスは穏やかな「掃引」のような加工となり、ほとんど目に見えない白い層と0.8μm以下のRa値を実現します。  放電加工による穴あけ:小さな穴が最も難しい パンチ 0.3mm程度の小さなオイル穴や通気孔が必要になる場合があり、そのような場合は放電加工(EDM)による穴あけ加工が適している。ここでの最大の課題は、切削屑の除去です。切削屑が洗い流されないと、穴の壁に繰り返し排出され、表面の焼けや、ひどい場合には亀裂が生じます。 当社のベストプラクティス:まっすぐな銅管電極を使用してください。曲がった管はずれて穴の壁を焼いてしまいます。十分な洗浄圧力を確保し、異物が効果的に押し出されるようにしてください。電極を急いで挿入しないでください。短絡の兆候が見られたら、すぐに電極を抜いてください。決して無理に挿入しないでください。 ポストEDM:次は何が来るのか? 切削は終わりではありません。機械加工後には、次の2つの重要なステップがあります。 白い層を検査する拡大鏡または金属顕微鏡を用いてエッジを確認し、白い層が見える場合は、目の細かいサンドペーパーで丁寧に研磨します。再鋳造層を残しておくと、将来的に欠けが生じる原因となるため、注意が必要です。 ストレス解消(低温焼き戻し)タングステンカーバイドパンチ 切断後、残留応力が残る場合があります。可能な限り、低温焼戻し(180~220℃)を行い、内部応力を効果的に解放し、寸法を安定させます。  まとめ「切る」 タングステンカーバイドパンチ ひび割れを起こさずに済むためには、本当に3つのポイントに尽きる。過剰な電流を使用せず、仕上げ加工の回数を増やしてください。効果的な冷却(フラッシング)と切粉除去を確実に行ってください。加工直後にパンチを使用しないでください。白い層を検査し、応力を解放してください。 これが私たちの工房での製作方法です。お客様から「耐久性と弾力性に優れている」と評価いただいているのは、特別な「秘訣」があるからではなく、あらゆる工程を綿密に管理しているからです。収量に苦労している場合は タングステンカーバイドパンチ話し合いましょう。ビジネスの話は不要です。時には経験を共有すること自体がかけがえのないものです。
  • 高速スタンピングにおいて、なぜタングステンカーバイドパンチが鋼より優れているのでしょうか?
    高速スタンピングにおいて、なぜタングステンカーバイドパンチが鋼より優れているのでしょうか? Dec 24, 2025
    精密製造の分野では、 高速スタンピング高効率、高精度、そして安定した品質の金属部品を大量生産するための中核プロセスとして、自動車、エレクトロニクス、航空宇宙、ハードウェア産業など、幅広く利用されています。この高周波・高強度加工モードの潜在能力を最大限に引き出すには、プレス金型部品の性能が極めて重要であり、特にパンチは生産効率、製品精度、そして全体的な製造コストを直接左右する中核部品です。パンチ材料の中でも、 炭化タングステン高速スタンピングのシナリオにおける第一選択肢として、従来の鋼材に徐々に取って代わってきました。 まず、高速プレス金型の動作原理とパンチの不可欠な役割を明確にしましょう。高速プレスは、以下の要素の協調動作に依存しています。 上型と下型高速プレス機によって駆動され、毎分数百から数千ストロークの頻度で金属板またはストリップに連続的なプレス、打ち抜き、曲げ、成形などのプロセスを実現します。パンチは上型の中核能動部品として、ワークピースに直接接触して、各ストロークでパンチングまたは成形動作を完了します。高速で繰り返し操作される際に、大きな衝撃力、摩擦、押し出し力を負担し、変形や摩耗のない安定した精度を維持する必要があります。パンチの品質と材料性能は、完成部品の寸法精度、表面仕上げに影響を与えるだけでなく、金型のメンテナンス頻度、交換サイクル、生産ラインの停止時間にもつながり、これらはすべて企業の生産効率とコスト管理に重要です。 実際の適用効果を比較すると、 タングステンカーバイドパンチ高速プレス加工において、従来の鋼製パンチと従来の鋼製パンチの性能差は明らかです。高速度鋼などの従来の鋼製パンチは、ある程度の硬度と靭性を備え、低コストであるため、低速・小ロットのプレス加工や低硬度ワークの加工に適しています。しかし、高速プレス加工においては、その固有の欠陥が露呈します。耐摩耗性が低いため、短時間の高頻度摩擦で刃先が急速に鈍化し、完成品の精度が低下し、交換頻度が高くなります。また、硬度が低いため、高衝撃力を受けると変形、曲がり、さらには破損しやすく、生産の継続性に影響を及ぼします。さらに、耐腐食性が不十分なため、長期生産において錆や摩耗が促進され、さらに寿命が短くなります。これらの問題は、金型交換のための頻繁なダウンタイム、生産コストの上昇、製品品質の不安定化につながり、高効率、高生産性、高効率、高生産性という3つの要求を満たすことが困難です。 高精度の要件 最新の高速スタンピング生産技術。          一方、タングステンカーバイドパンチは高速スタンピングにおいて比類のない優位性を示し、これがその優れた性能の根本的な理由です。第一に、そして最も顕著な優位性は、超高硬度と耐摩耗性です。タングステンカーバイドの硬度はHRA 85-93で、従来の鋼(HRC 60-65)をはるかに上回り、高速スタンピングにおける長期間の高周波摩擦と衝撃にも鈍化や摩耗なく耐えることができます。これにより、パンチの耐用年数は鋼パンチの10-50倍と大幅に延長され、パンチの交換頻度と生産ラインの停止時間を大幅に削減します。第二に、優れた寸法安定性と高い剛性を備えています。タングステンカーバイドは熱膨張係数が低く、連続作業中の高速摩擦による温度上昇によって変形することがないため、スタンピング部品の精度が一定に保たれ、製品不良率が低下します。第三に、耐衝撃性と耐押し出し性が強いです。炭化タングステンの緻密な構造は、高速スタンピングストロークにおける大きな衝撃力にも耐え、曲がったり破損したりすることなく、長期間にわたって安定した作業性能を維持します。さらに、優れた耐腐食性を備えており、過酷な生産環境下でも酸化や腐食に耐え、錆による性能低下を防ぎ、製品寿命と品質をさらに確保します。これらの利点により、炭化タングステンパンチは現代のスタンピング生産における高速、高頻度、高精度の作業条件に完璧に適応し、生産効率を効果的に向上させ、企業の総合的な製造コストを削減します。 専門メーカーとして プレス金型部品、当社はタングステンカーバイドパンチにおいて明らかな優位性を持っており、高品質の材料と豊富な加工経験を重視し、お客様に信頼性の高い、 高性能製品タングステンカーバイド材料に関しては、主に輸入の高品質原材料を採用しており、微粒子、粗粒、超微粒子タングステンカーバイドなど、様々なグレードのタングステンカーバイドを取り揃えています。これらは、プレス加工ワークの材質、厚さ、プレス加工速度など、多様な生産ニーズに合わせてカスタマイズ可能です。また、各種タングステンカーバイド材料の在庫も豊富に保有しており、生産サイクルを短縮し、お客様の緊急注文にも迅速に対応することで、材料不足による遅延を回避できます。加工に関しては、長年にわたり豊富な経験を積んできました。 タングステンカーバイド精密加工精密研削、放電加工、表面コーティングといった高度な加工技術を習得しています。当社の専門技術チームは、パンチの寸法公差と表面仕上げを厳密に管理し、すべてのタングステンカーバイドパンチが高速スタンピングの高精度要件を満たすことを保証します。また、 カスタマイズされた処理サービスお客様の特定のスタンピングニーズに応じて、最も適切なタングステンカーバイドパンチソリューションをカスタマイズし、お客様の生産効率と製品品質の最適化を支援します。             結論として、高速スタンピングのシナリオにおいて、タングステンカーバイドパンチは耐摩耗性、寸法安定性、耐衝撃性、耐用年数の点で鋼製パンチを上回り、現代の製造業における高効率・高精度の生産要求に完全に応えています。当社は、輸入された多様で十分な供給体制を敷いています。 タングステンカーバイド材料豊富な加工経験に加え、高品質のタングステンカーバイドパンチとカスタマイズされたソリューションをお客様に提供することで、企業の生産コスト削減、製品品質の向上、市場競争力の強化に貢献します。高速スタンピング生産向けの信頼性の高いタングステンカーバイドパンチをお探しなら、ぜひ当社にご相談ください。 

助けが必要ですか?チャットしてみよう

伝言を残す
情報または技術サポートが必要な場合は、フォームにご記入ください。アスタリスク* の付いたフィールドはすべて必須です。
提出する
探している FAQs?
お問い合わせ #
+86 769 832011519

営業時間

11/21 月曜日 - 11/23 水: 午前 9 時 - 午後 8 時
11/24木: 休業 - 感謝祭おめでとうございます!
11/25(金): 午前8時~午後10時
11/26 土 - 11/27 日: 午前 10 時 - 午後 9 時
(すべての時間は東部時間です)

ホームページ

製品

ワッツアップ

連絡先