バナー
  • 非円形パンチの精密製造プロセスを解明する
    非円形パンチの精密製造プロセスを解明する Oct 16, 2026
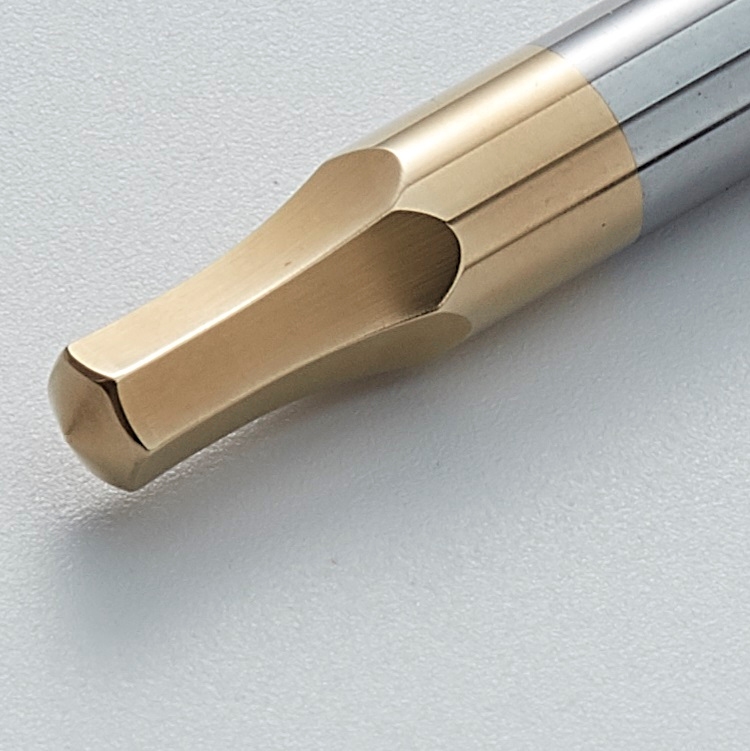
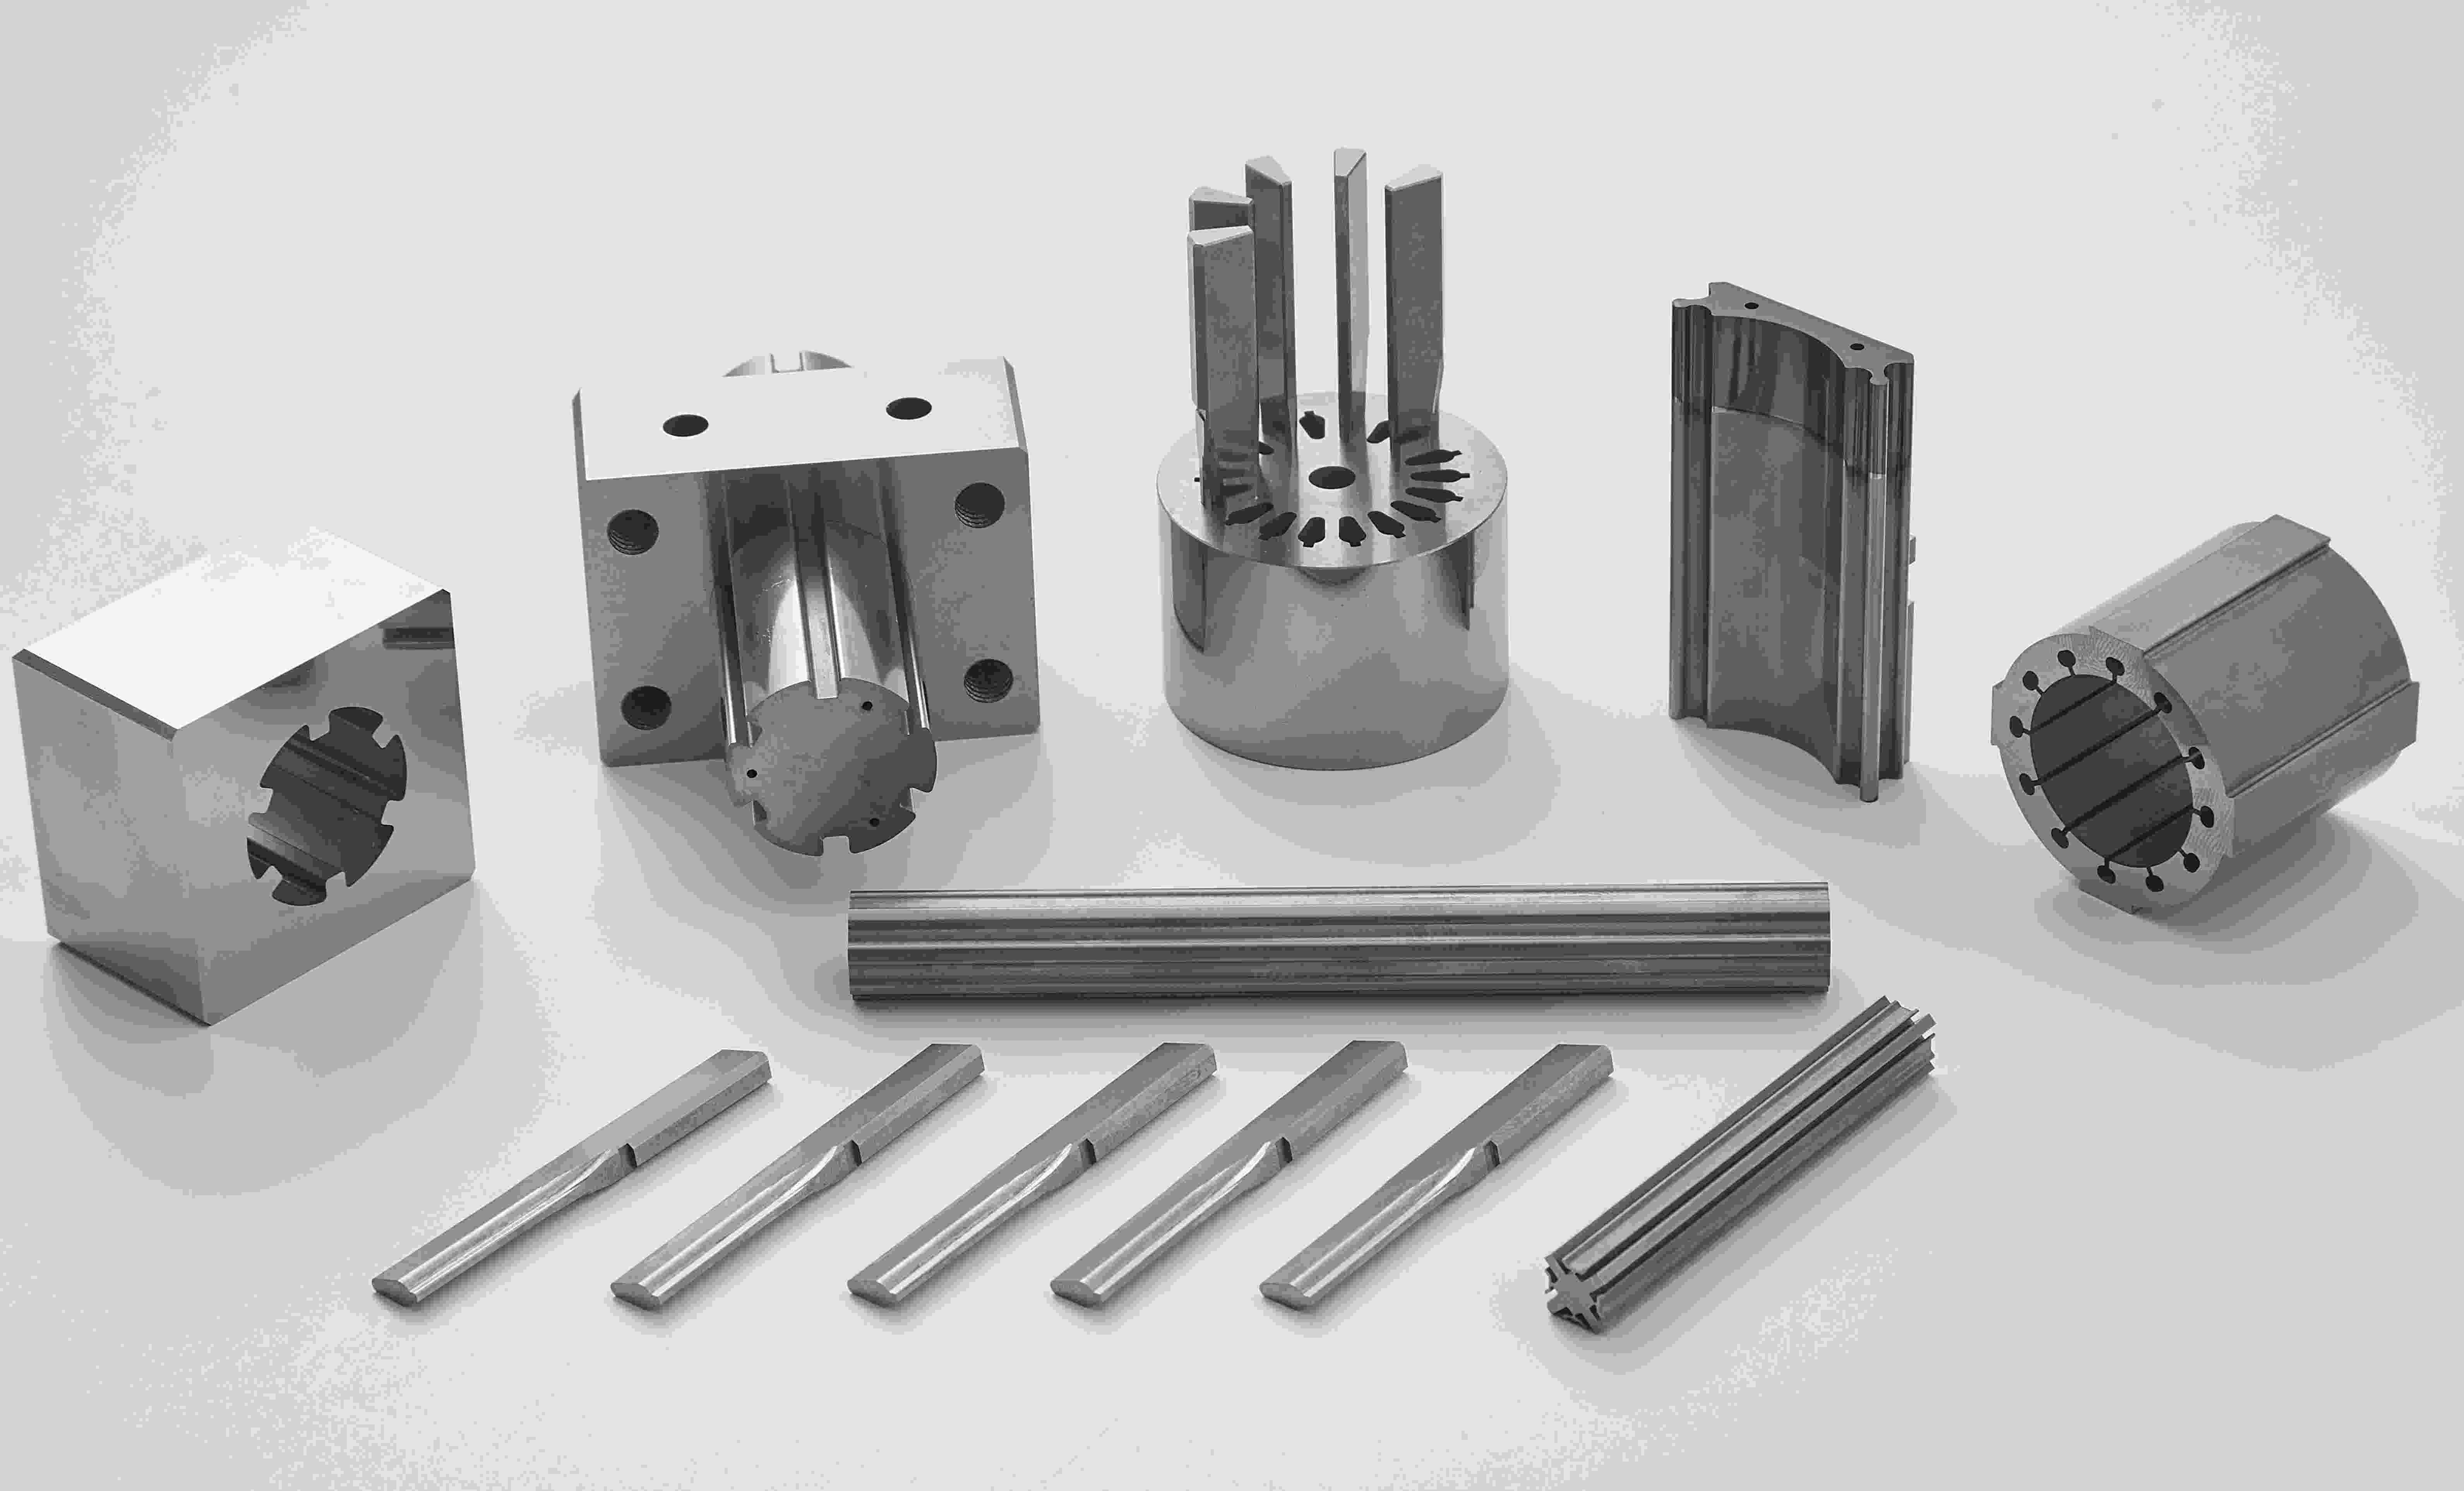
    ほとんどの人の心の中では、 スタンピングダイパンチ 丸棒は単なる丸い金属棒です。しかし、現代の製造現場では、純粋な丸い形状だけでは、ますます複雑化する設計要件を満たすには不十分な場合が多くなっています。自動車用コネクタの多角形のロック穴から、電子端子の不規則なスロット、さらにはブランドロゴ入りの特殊な形状まで、これらの用途ではすべて、丸くないパンチ(異形パンチとも呼ばれる)が使用されています。 として プロ 金型部品メーカーホンユは、非ラウンドパンチが果たす重要な役割を理解している。 精密プレス加工本日は、加工技術についてさらに詳しくご説明いたします。 非ラウンドパンチ そして、硬い鋼材をミクロンレベルの精度で複雑な形状に研磨する方法を明らかにする。 非円形パンチとは何ですか? 非円形パンチは、その名の通り、断面が完全な円形ではないパンチです。従来の円形パンチの制約を打ち破り、正方形、長方形、楕円形、六角形、D字型、スプライン型、およびさまざまなカスタム不規則形状が含まれます。これらのパンチは通常、特定の機能または嵌合要件を持つ穴を作成するために使用され、中核部品です。 精密プログレッシブダイス そして、難易度の高いスタンピング加工用途。 非円形パンチ加工における4つの主要な課題 丸型パンチと比較して、 センターレス研削非円形パンチの製造難易度は劇的に上昇する。主な課題は以下のとおりである。 1. 幾何学的複雑性非円形パンチは、それぞれが本質的に新しい「創造物」です。直線と円弧の移行部であれ、鋭角と丸みを帯びた角の接続部であれ、精密な軌道制御が求められます。わずかなずれでもクリアランスの不均一が生じ、プレス加工の寿命に影響を与える可能性があります。 2. 厳密な寸法公差で 精密プレス加工非円形パンチの公差は、多くの場合、±0.005 mm以内に制御することが求められます。これは、数十ミリメートル、あるいは数百ミリメートルの長さにわたって、寸法のばらつきが人間の髪の毛の直径の10分の1未満でなければならないことを意味します。 3. 鋭角と曲面の処理非円形パンチには、鋭角な部分や非常に小さな半径(R0.1~R0.5)が含まれていることがよくあります。これらの部分は、加工中に応力集中や研削焼けが発生しやすく、欠けの原因となる可能性があり、加工工程と設備の両方に極めて高い負荷がかかります。 4. 表面仕上げ保証表面粗さが粗いと、プレス加工時に傷、焼き付き、摩耗の加速などを引き起こす可能性があります。複雑な非円形断面において、Ra 0.4 μm以下の鏡面仕上げを実現することは、加工における大きな課題です。 当社のコア処理技術 これらの課題を克服するため、HONGYUは複数の高度な機械を統合した複合精密加工プロセスを採用し、すべての非円形パンチが顧客図面の最高水準の要求を満たすことを保証しています。 1. ワイヤー放電加工 – 複雑な輪郭加工の基礎極めて複雑な外形形状や内部の不規則な穴の場合、 ワイヤ放電加工 が私たちの第一候補です。 利点:材料の硬度に制限されない。HRC65のタングステンカーバイドでも容易に切削できる。精度:最大±0.003mmの位置決め精度で、あらゆるCAD曲線を完璧に再現します。用途: 特に粗加工および半仕上げ加工に適しています。超硬パンチ. 2. 光学プロファイル研削(PG) – 精密さの最後の守護者これは、高精度な非円形パンチを製造するための基幹設備です。 原理:光学投影システムにより、加工対象物の形状が25倍または50倍に拡大され、スクリーン上に投影されて標準形状と比較研削される。特長:Rコーナーと真直度を精密に仕上げ、ワイヤ放電加工で残った加工痕を除去し、極めて高い寸法精度と表面仕上げを実現できます。用途:少量生産、高精度非円形部品に適しています パンチとダイインサート加工. 3. CNCジグ研削 – 内穴加工と位置精度における究極のソリューション非円形パンチに精密な内穴を加工する場合、あるいは極めて高い位置精度が要求される場合、CNCジグ研削は不可欠となる。 機能:ミクロンレベルの穴位置制御が可能で、硬質材料に高精度な内穴加工を行うことができます。組み合わせ:ワイヤ放電加工と組み合わせて使用​​されることが多く、まず外形を切削し、次に精密な内穴加工を行います。 4. 複合プロセスとコーティング – 性能向上最も要求の厳しい部分については、以下の工程を組み合わせて使用​​します。 まず、ワイヤ放電加工(EDM)により、わずかな加工代で粗加工を行います。次に、光学プロファイル研削またはジグ研削により精密仕上げを行い、寸法精度と表面仕上げを確保します。最後に、お客様のご要望に応じて、TiN(金色)、TiCN(青灰色)、CrN(銀色)、DLC(黒色)などの表面コーティングを施すことで、耐摩耗性と耐焼き付き性を大幅に向上させ、工具寿命を延ばします。 全工程品質管理 HONGYUでは、すべての非円形パンチは出荷前に厳格な検査プロセスに合格しなければなりません。 寸法検査:重要な輪郭と寸法は、自動画像測定システムとCMMを使用して100%検査されます。硬度検査:ロックウェル硬度試験またはビッカース硬度試験を用いて、熱処理が要求事項を満たしているかどうかを確認します。外観検査:刃先を20倍の顕微鏡で観察し、欠け、ひび割れ、バリがないか確認します。仮合わせ確認:必要に応じて、パンチと対応するダイを仮合わせして、クリアランスが均一であることを確認します。 事例研究:自動車用コネクタ向けタングステンカーバイド製非円形パンチ 顧客要件:形状:角の半径が小さい長方形(R0.2mm)材質:炭化タングステン公差:幅と長さはともに±0.005mm以内で管理されます。納期:緊急注文の場合、1週間以内に納品いたします。  タングステンカーバイドの高い硬度と非常に小さな半径のコーナーの要求に直面し、ワイヤ放電加工による精密切削と光学プロファイル研削仕上げのソリューションを採用しました。ワイヤ放電加工は正確な外形形状を確保するために使用され、 PG粉砕 その後、Rコーナー部と直線部を特に精密に仕上げるために、この手法が用いられました。最終的に、表面粗さRa 0.3μmが達成されました。全工程は5営業日以内に完了し、部品は顧客の試作プレス加工検証に合格しました。
  • プレス加工時のバリ除去が難しい?根本原因を突き止めよう
    プレス加工時のバリ除去が難しい?根本原因を突き止めよう Sep 30, 2026
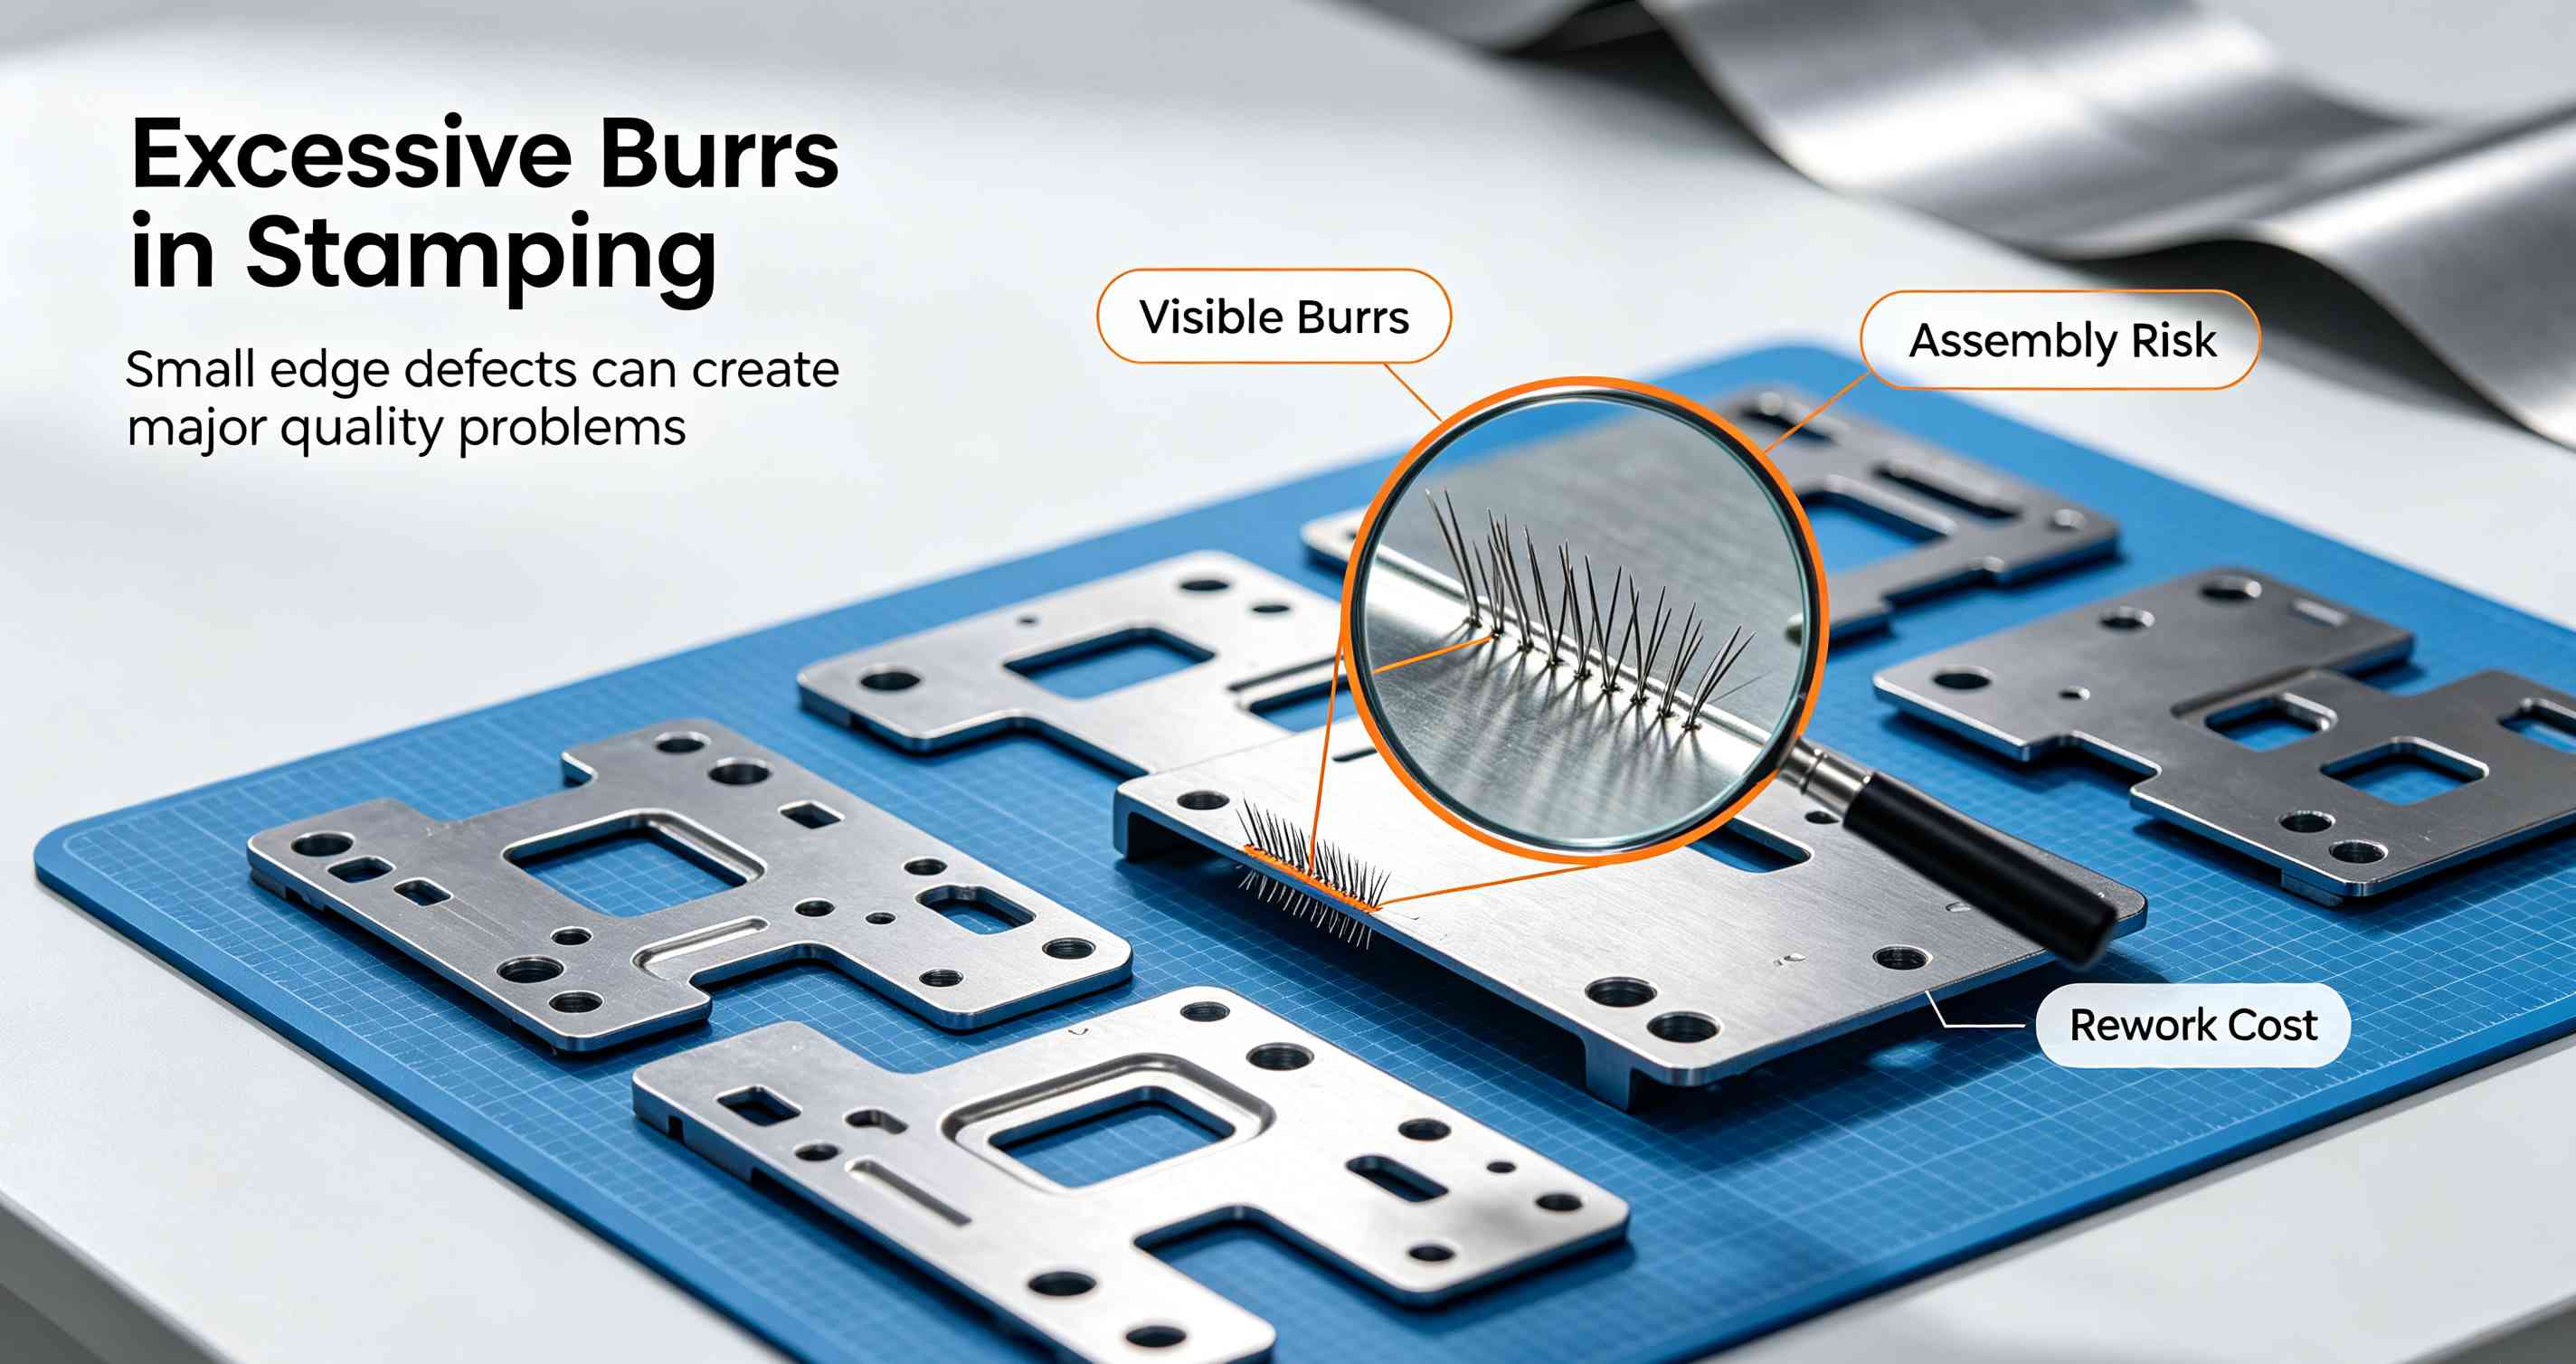
    ハードウェアのプレス加工に携わっている友人たちは、バリの問題に深刻な悩みを抱えている可能性が最も高い。 試作段階では完璧だった製品が、量産開始後に突然バリが基準値を超えてしまう。同じ金型を使用しながら原材料のロットを変更すると、量産不良が発生する。軽微なバリは外観や品質に影響を与える可能性があるが、深刻なバリは組み立て時の詰まり、ワークピースや作業者の傷、さらには製品の密閉性や電気的性能の低下につながる可能性がある。これは顧客からの返品、減額、納期遅延に直接つながる。 多くの工場では、バリ取りのために金型を研磨したり、研削したり、調整したりといった手作業に終始していますが、これは根本原因に対処することなく症状だけを治療しているに過ぎません。度重なる手直しは、人員を浪費し、生産能力を低下させるだけでなく、金型の耐用年数を著しく短縮させてしまいます。 実際、プレス加工部品のバリは決して「偶発的な欠陥」ではなく、隙間、刃先、材料の硬度という3つの主要要因が複合的に作用した結果生じるものです。本日は、実践的な視点から、バリ発生の根本的なメカニズムを詳しく解説するとともに、すぐに実行可能な実用的なデバッグおよび制御ソリューションをご紹介します。これにより、プレス加工におけるバリ問題の90%を根本原因から解決できるようになります。 せん断クリアランス:バリの大きさを決定する主要因 せん断クリアランスとは、パンチとダイの間の片側距離のことです。これはプレス金型の最も重要な基本パラメータであり、プレス加工された断面の品質とバリの形状を直接決定します。また、バリの調整と除去のための主要な制御点としても機能します。 標準的な打ち抜き断面は、折り曲げ角部、光沢帯、破断部、バリ部の4つの主要領域に分けられます。これら4つの領域の割合は、打ち抜きクリアランスの大きさによって完全に決まります。クリアランスが不適切であれば、新品の金型や高品質の材料を使用しても、バリは必ず発生します。 クリアランスが極端に小さい:バリが短く、硬く、除去するのが非常に困難です。 実際の隙間が材料適合基準値よりも小さい場合、材料の上下の裂け目が正確に位置合わせできず、外側に広がる二次的なせん断現象が発生し、二重の光沢のある帯状の模様が生じます。最終的に生じるバリは、長さは短いものの、基部が厚く、表面が硬いため、通常の研削では除去が困難です。 同時に、隙間が小さすぎると、パンチとダイの摩擦と摩耗が著しく増加し、金型の摩耗が早まり、その結果、パンチング作業のたびにバリの形成がますます悪くなる。 実例:ある自動車用コネクタ端子製品は、材料厚が0.6mm、初期片側ギャップが0.02mm(ギャップ率3.3%)でした。5,000回の量産プレス加工後、バリが基準値を大幅に超え、0.08mmに達しました。片側0.035mm(クリアランス率5.8%)に微調整したところ、バリは許容範囲の0.025mmにまで低減され、金型寿命が3倍に延びました。 過剰なクリアランス:バリが長くて細いため、脱落しやすく、精密な制御が完全に失われます。 ギャップが過度に大きい場合、材料の引き裂き亀裂が内側に伝播し、粗い破断領域が著しく拡大し、粗い破断帯が大幅に広がる一方で、滑らかで光沢のある帯が急激に減少します。結果として生じるバリは長く、細く、脆弱です。一見簡単に除去できそうに見えますが、容易に脱落して残留物を残し、製品の汚染や組み立て時の詰まりの原因となります。さらに、ワークピースの寸法精度と平面度が著しく低下し、精密部品製造の要求を満たせなくなります。 各種材料に対する一般的な適正クリアランス率(片面) ギャップには普遍的な固定値はありません。材料特性に合わせて調整する必要があります。確立された業界標準を直接参照できます。- 軟鋼(SPCC、Q235):5%~8%- ステンレス鋼(SUS304):6%~10%銅および銅合金:4%~6%アルミニウムおよびアルミニウム合金:5%~7%- 高強度鋼(AHSS):8%~12%注:上記の値は基本的な参考値です。量産時には、金型仕様、材料硬度、プレス速度に基づいて調整を行い、適切な適合性を確保する必要があります。 エッジの状態:金型は使用に伴い劣化し、その根本原因は摩耗にある。 多くの人が困惑しています。新しい金型ではバリが全く発生しないのに、量産を一定期間続けるとバリの数が著しく増加するのです。パラメータも変更しておらず、設備も交換していません。一体どこに問題があるのでしょうか?最も可能性の高い答えは、金型のエッジの摩耗です。 プレス加工工程において、金型のエッジは継続的に高強度の衝撃力と摩擦にさらされます。プレス加工の回数が増えるにつれて、鋭利なエッジには徐々に丸み、欠け、コーティングの剥離、局所的な欠陥などの問題が発生します。 1. 刃先の摩耗はどのようにしてバリの形成につながるのでしょうか? 刃の摩耗は、実際のパンチングクリアランスを間接的に変化させます。パンチ刃のエッジが丸くなると、有効クリアランスが減少します。ダイのエッジが丸くなると、有効クリアランスが増加します。上下の切削エッジの摩耗が不均一だと、非対称な隙間が生じる可能性があります。最終的な結果として、バリはますます大きくなり、断面の品質は不安定になり、欠陥は非常に規則的なパターンを示すようになる。 2. クイック診断:バリの問題は刃先に関係していますか? この製品は、全周にわたって均一なバリが発生しており、成形サイクルごとに徐々に増加します。これは通常、全体的なエッジの摩耗または基準ギャップのずれが原因です。製品の片面または局所的な部分にバリが発生するのは、すべて局所的なエッジの欠け、欠陥、または金型の平行度のずれによるものです。 3. 刃の寿命を延ばし、バリを減らすための実践的な解決策 推奨金型材料(耐摩耗性低~高):通常のCr12MoV金型鋼(通常の量産に十分)→ASP23/ASP30粉末冶金高速度鋼(大量精密プレス加工に推奨)→超硬合金(超高耐摩耗性だが脆く、強い衝撃条件には不向き)。加工とメンテナンスの重要な詳細: ワイヤーカット後、高光沢のエッジを維持します。手動研磨は禁止されています (エッジの微細構造を損傷し、摩耗を加速するため)。要件に応じてコーティングを合わせます。TiAlN は高速プレス加工に適しており、DLC は非鉄金属の非粘着性金型に、BALIQ は高耐摩耗性用途に適しています。刃の切れ味を迅速に回復するために、定期的な刃の研磨とメンテナンスを行います。 材料の硬度:バリが発生する最も見落とされやすい隠れた原因 同じ金型とパラメータを使用しても、材料のロットが異なると、バリや品質問題などの欠陥が発生します。これは業界ではよくあることです。その主な原因は、材料の硬度と可塑性のロットごとのばらつきです。材料の硬度は、せん断抵抗と塑性変形能力を直接的に決定します。硬度が異なる材料は、打ち抜き加工や成形加工において、大きく異なる結果をもたらします。 1. 硬度レベルの異なる材料におけるバリの特性 軟質材料(純アルミニウム、真鍮):極めて高い塑性、破断前に大きな変形、大きな角の崩壊、大きなバリが発生しやすい、清掃が困難。中硬度材料(SPCC、SUS304):適度な変形と均一な断面形状を示すため、バリのない高品質な製品を最も容易に製造できる。硬質材料(65Mnばね鋼、高強度鋼):脆性が高く、破壊速度が速く、バリは比較的小さいが、金型に非常に強い衝撃を与え、しばしばエッジの欠けを引き起こす。 2. 同じグレードの材料なのに、なぜロットによって大きな違いが生じるのでしょうか? 材料のグレードが均一であっても、ロットによってばらつきが生じる場合があります。硬度の変動はHRB 5~10に達することもあり、焼鈍処理の違いによって塑性、表面酸化物、油汚染、めっき厚の不均一性などにばらつきが生じます。これらのわずかな差異は高速プレス加工中に増幅され、ロット規模のバリ欠陥を引き起こします。 3. 物質の変動性に対処するための実施戦略 動的ギャップ調整:硬い材料の場合は、片側ギャップを0.5%~1%増加させます。材料が柔らかすぎる場合は、クリアランスを適切に減少させます。入荷材料の品質を厳格に管理する:サプライヤーと硬度基準を確定し、入荷材料の各バッチに対して抜き取り検査を実施し、不適合品は直ちに返品する。金型構造の最適化:主要な作業ステーションでは交換可能なインサートを採用し、材料の状態に基づいて後続のパラメータ調整を容易にします。 3つの主要要因の相互関係:問題を正確に診断するための背景理解 実際の生産現場では、クリアランス、刃先、材料の硬度は独立して作用するのではなく、互いに影響し合います。生産条件の違いに応じて、バリの発生状況は一目でわかります。新金型+鋭利な刃先+標準素材:適切なクリアランス、0.03mm以内のバリ抑制により、最高品質を実現。古い金型+摩耗したエッジ+標準材料:バリは成形サイクルごとに継続的に増加し、徐々に標準値を超えて0.08mmを超える。新しい金型+鋭利なエッジ+硬い素材:バリは最小限に抑えられているが、金型のエッジが欠けやすく、寿命が大幅に短くなる。古い金型+摩耗したエッジ+柔らかい材料:大きくて硬いバリは研削が非常に困難で、バッチ不良率が急激に上昇する。量産不良率が急上昇する。 全工程におけるバリ除去計画(直接実施可能) 1. 設計段階:発生源からのバリリスクの回避材料の種類と厚さに応じてギャップ率を正確に合わせます。主要な成形およびパンチング位置には交換可能なインサートを採用し、後々のメンテナンスや微調整を容易にします。明確なエッジ粗さ基準を設定し、Raを0.4以下に厳密に管理します。 2. 試作金型製造段階:確固たる品質基盤の確立 ワイヤーカット後、手作業による研磨で精度が低下するのを防ぐため、高光沢のエッジを維持します。手作業による研磨で精度が損なわれることを避けます。パンチとダイの位置合わせを正確に調整します。最初のピースのバリ寸法を完全に検査し、合格した場合にのみ量産を開始します。 3. 量産段階:故障防止のための日常的な管理 各シフトごとにバリ検査システムを確立し、データ傾向を記録する。バリの変動に基づいて金型エッジ研削サイクルを予測する。入荷する材料の各バッチに対してランダムに硬度検査を実施し、それに応じてプレス加工パラメータを速やかに微調整する。 4. バリに関する業界標準の許容基準(参考) 電子コネクタ端子:≤0.03 mm(接触の信頼性を確保するため)自動車構造部品:0.05mm以下(組立および安全基準を満たす)家電製品の板金部品:0.10mm以下(外観品質要件を満たすこと)建築用金物:≤0.15mm(機能要件が低い)   雑草が繁殖するのは決して解決不可能な問題ではありません。ただ、ほとんどの人が根本的な問題を正しく認識していないだけなのです。 過剰なバリが発生した場合でも、盲目的な研削、頻繁な金型調整、試行錯誤を繰り返す必要はありません。正確な検査手順を覚えておいてください。まず材料のロットと硬度を確認し、次に金型エッジの摩耗状態を調べ、最後にブランキングクリアランスを微調整します。 ギャップ、刃先、材料という3つの主要要素を徹底的に理解し、設計、製造、量産の全工程を標準化することで、バリの問題を完全に解消し、製品歩留まり率を安定させ、再加工コストを削減し、納品品質を向上させ、顧客からの注文を確実に確保することができます。
  • 0.12mmの超硬合金、誤差ゼロ:マイクロタングステンカーバイドパンチの真の加工技術
    0.12mmの超硬合金、誤差ゼロ:マイクロタングステンカーバイドパンチの真の加工技術 Sep 24, 2026
    高級製造業では、 精密プレス加工 ターミナル& 半導体コネクタ用モールド, マイクロ特殊形状 タングステンカーバイドパンチ これらは、金型精度、完成品歩留まり、耐用年数を決定する重要なコアコンポーネントです。従来品と比較して 高速鋼パンチ 標準 ラウンドパンチマイクロ特殊形状タングステンカーバイドパンチは、非常に高い加工障壁を備えており、ミクロンレベルの精密な職人技のテストと表現できます。 型 部品製造. 多くの 金型メーカー 精密工学企業は、市場の一般的なサプライヤーから調達したマイクロ特殊形状パンチは、切削刃の欠け、マイクロクラック、寸法偏差、短いプレス寿命といった問題があり、ハイエンド精密用途の量産要件を満たせないと報告しています。今日は、典型的な高難易度部品である、 0.6mmの特殊形状パンチ、超薄型0.12mmの刃先 ―例として、機械加工における主要な課題を徹底的に分析し、業界の問題点を克服して一貫して成果を出すための当社独自のプロセス強みを明らかにします。 超精密タングステンカーバイドパンチ.固有の材料矛盾:極度の硬度下におけるゼロトレランス加工のジレンマ炭化タングステン(超硬合金)は、HRA90 92という卓越した硬度と優れた耐摩耗性を備えているため、 マイクロ精密パンチ 高周波、連続 高精度プレス加工 運用には適している。しかし、非常に高い硬度と極めて低い靭性、そして極度の脆さという、重大な材料上のトレードオフを伴う。 刃先が0.12mmという極薄(軽量厚紙1枚分ほどの薄さ)のこのマイクロ特殊形状パンチでは、加工誤差の許容範囲はほぼゼロに近くなります。わずかな工作機械の振動、砥石の送りパラメータのわずかなずれ、クランプ力の微調整でも、刃先の欠けや部品の破損に直接つながる可能性があります。応力緩和のためにわずかな塑性変形を許容する高速度鋼とは異なり、タングステンカーバイドは実質的に靭性緩衝材を提供しません。従来の加工プロセスは、このような極薄特殊形状構造には全く適しておらず、これがほとんどの小規模工房が高品質のマイクロタングステンカーバイドパンチを製造できない理由です。 業界共通の課題:ワイヤ放電加工で残される隠れた欠陥低速ワイヤ放電加工 ワイヤ放電加工(ワイヤーEDM)は、マイクロサイズの特殊形状パンチの粗加工に広く用いられています。放電加工によってワークピース表面に再鋳造された変成層が形成され、その中には目に見えない微細な亀裂が多数存在します。これらの潜在的な欠陥は目視検査では確認できませんが、加工後の部品がプレス機で成形されると、エッジの欠けや材料の剥離が急速に発生し、金型の予期せぬダウンタイムや不良部品の大量生産につながります。 この工程における重要な課題は、極めて精密な研削代管理にあります。0.12 mmの極薄刃先の場合、研削代は片側0.008 mmから0.015 mmという狭い範囲内に厳密に維持する必要があります。研削量が多すぎると刃先が薄くなりすぎて部品が不良品となり、研削量が少なすぎると再鋳造層が完全に除去されず、品質上のリスクが残ります。市場側のメーカーの多くは、経験的な設定と緩いパラメータ制御に頼っており、寸法精度と耐用年数のバランスを取ることができず、生産歩留まりが低くなっています。中核的な職人技の障壁:ミクロンレベルの光学プロファイル研削(PG)技術粗加工後、最終的な寸法精度と刃先の品質は完全に 光学プロファイル研削 (PG)— 超微細特殊形状タングステンカーバイドパンチにおける主要な技術的障壁であり、当社の主要な競争優位性の1つです。極薄切削刃の研削は、標準的なパンチ製造とは大きく異なります。すべてのパラメータと手順は、個別に調整されます。 1. 頻繁にドレッシングを施した、カスタムマッチングされた研削砥石当社では、各特殊形状に合わせてカスタマイズされたドレッシング手順を備えた超微細粒ダイヤモンド砥石を使用しています。高周波精密ドレッシングにより、砥石の不動態化によるエッジの欠けや形状の歪みを防ぎ、複雑な輪郭の正確な成形を保証します。2. ミクロン単位の断続的な供給制御従来の連続的な工具経路ではなく、自己最適化された断続的なマイクロ送り加工を採用しています。1回のパスあたりの材料除去量はミクロン単位に制限されるため、極薄の切削刃を損傷する研削衝撃を排除できます。サイクルタイムは長くなり生産性は低下しますが、マイクロチッピングや部品の変形を確実に回避できます。3. 定温応力除去加工システム炭化タングステンは熱伝導率が低いため、研削時の局所的な高温によって熱応力による微細な亀裂が発生しやすくなります。そこで当社では、油温と油流量を一定に保った専用の温度制御冷却システムを導入し、熱による隠れた亀裂の発生を防ぎ、内部構造の健全性を維持しています。4. 低応力カスタムツーリングクランプ微小な部品は、クランプ時に破損したり位置ずれを起こしたりするリスクがあります。当社では、変形のない完全接触クランプを実現するために、特注の真空チャックと低応力治具を使用し、ワークピースの破損、加工時の振動、寸法ずれを防止しています。厳格な品質保証:業界標準を超える多次元検査基準高品質マイクロタングステンカーバイドパンチの真価は、見た目に満足できる試作品を作ることにあるのではありません。真の能力とは、潜在的な欠陥のない安定した量産と、長期にわたる一貫したプレス加工性能を実現することです。当社は、一般的な業界基準よりも厳格な全工程品質管理基準を導入し、量産歩留まりのばらつきやアフターサービスリスクといった、業界が抱える慢性的な課題を解決します。 1. 精密制御特殊形状プロファイルの寸法公差は±0.003 mm以内に安定して保持され、垂直度は≤0.005 mmで、ハイエンドコネクタ、半導体、および 精密端末 型. 2. 顕微鏡検査400倍の金属顕微鏡を使用して、切削刃の100%検査を行い、0.002mmを超えるノッチやマイクロチップを除去し、目に見えない微細な欠陥をすべて検出します。 3. 耐用年数最適化超薄刃加工条件下向けに開発されたカスタム軽量コーティングプロセスは、切れ味と耐摩耗性のバランスを最適化します。これにより、業界でよく見られる2つの落とし穴、すなわち、コーティング厚が厚すぎるとプレス加工時にバリが発生すること、そしてコーティング厚が薄すぎると製品寿命が短くなることを回避できます。4. 大量生産の安定性全工程にわたるSPC寸法監視により、バッチ間の一貫した精度が保証され、ロット間のばらつきが排除されるため、顧客の大量生産をサポートします。当社のコアコンピタンス:「難易度の高い非標準部品」を「信頼性が高く一貫性のある成果物」へと変えること 現在の業界状況では、標準的なタングステンカーバイドパンチは過剰生産能力と激しい価格競争に直面している。一方、高精度、マイクロサイズ、超薄型、特殊形状のパンチは、 タングステンカーバイドパンチ 高度な加工要件、低い歩留まり率、高い技術的障壁のため、資格のあるサプライヤーの間では依然として供給が極めて不足しており、ハイエンド金型メーカーにとって喫緊の重要な需要となっている。 長年の専門知識を持つ 精密金型部品の製造当社は、高難易度の特殊形状タングステンカーバイドパンチの特注設計を専門としています。当社の強みは以下のとおりです。 ✅ 極薄の刃先、微細構造のプロファイル、細長いマイクロパンチなど、難易度の高い用途向けに実績のあるソリューションを提供します。 ✅ ワイヤ放電加工のストック許容値、PG研削、応力制御加工のための自己最適化統合プロセスにより、微小亀裂、エッジチッピング、寸法不適合を排除します。 ✅ 高精度機器一式、特注工具、厳格な品質管理により、業界平均をはるかに上回る大量生産を実現 ✅ 精密プレス加工、端子加工、半導体、医療機器などのハイエンド産業向けに、非標準の特殊形状マイクロタングステンカーバイドパンチを幅広くカスタマイズできます。 金型部品の精度は、最終製品の品質を左右します。ミクロンレベルのプロセス革新は、企業の中核的な競争力を築きます。マイクロサイズの特殊形状タングステンカーバイドパンチの製造における複雑さは、業界における技術的な障壁であると同時に、当社の競争優位性でもあります。当社は粗雑な加工や潜在的な欠陥を排除します。ミクロンレベルの精度、マイクロクラックゼロ、長寿命、そして一貫した信頼性という基準を遵守することで、ハイエンド製造業のお客様が精密金型部品のボトルネックを解消し、金型の寿命、生産歩留まり、そして市場競争力全体を向上させるお手伝いをいたします。 カスタムの高難易度マイクロ特殊形状タングステンカーバイドパンチが必要な場合は、 精密金型穿孔工具精密加工に関する最適なソリューションをご希望の場合は、お気軽にお問い合わせください。 
  • アギー・シャルミーユからワイダまで:最も厳しい公差を加工する工房の内部
    アギー・シャルミーユからワイダまで:最も厳しい公差を加工する工房の内部 Sep 14, 2026
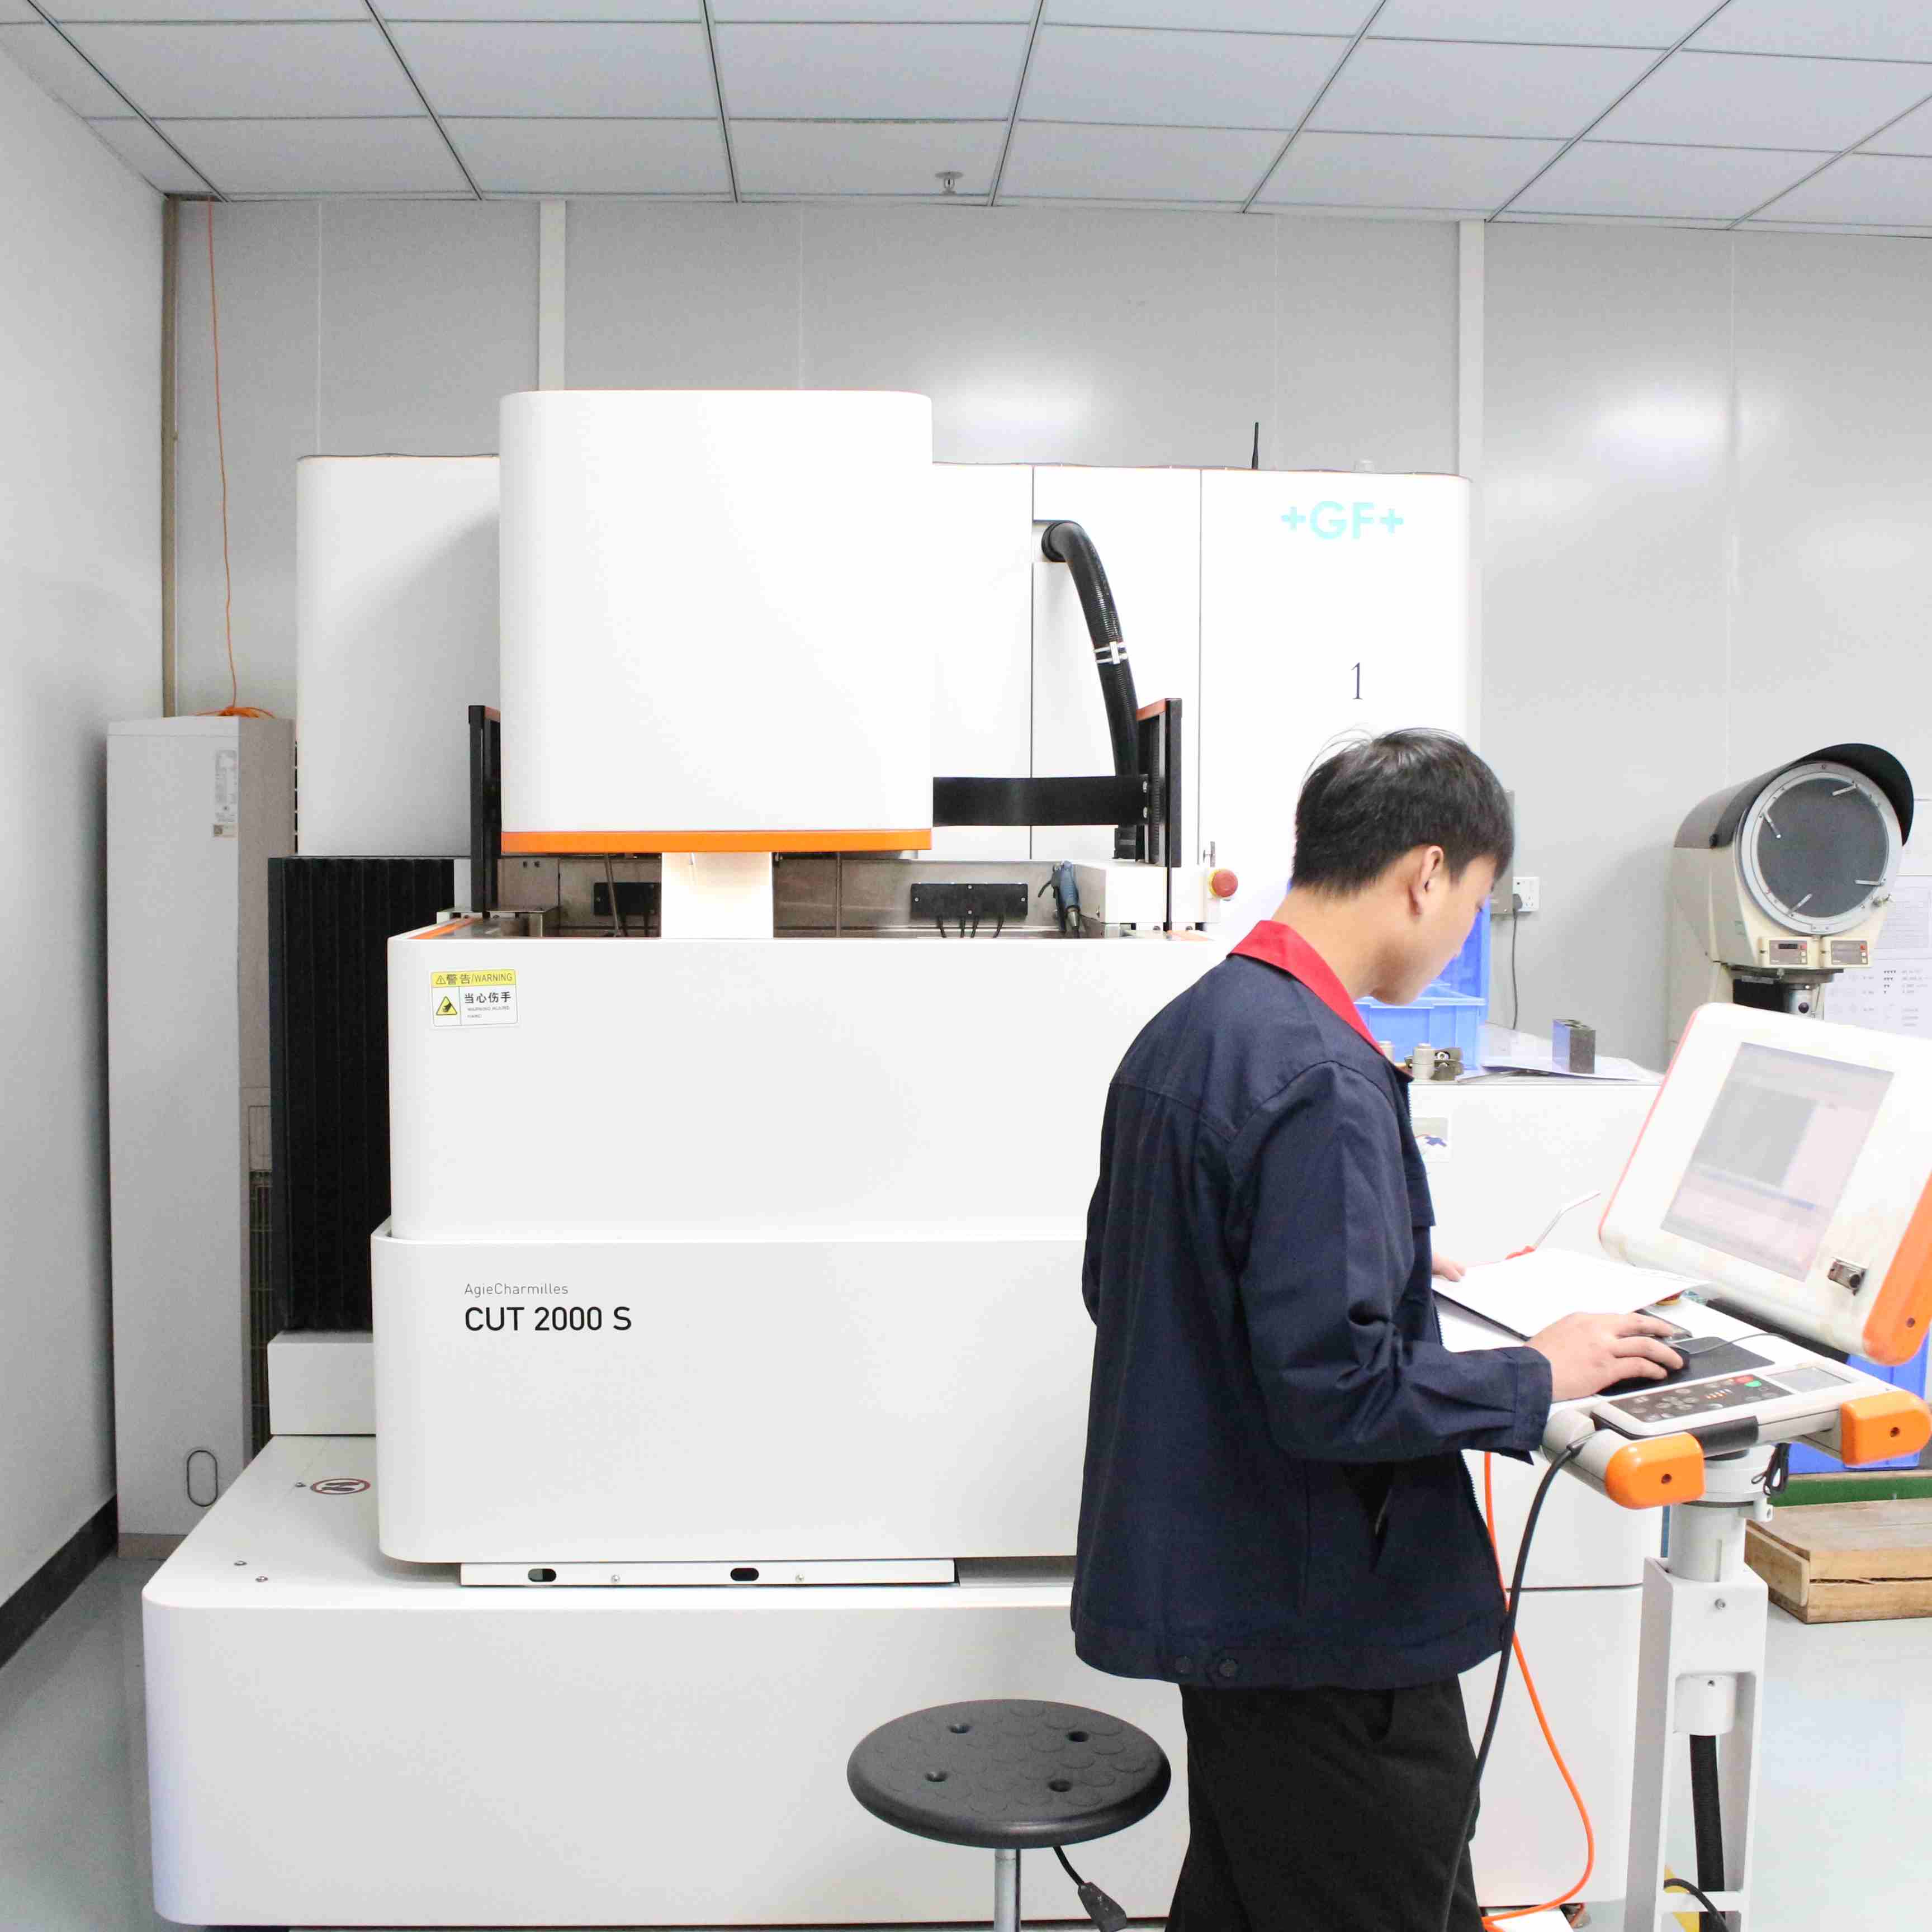
    百万レベルのAgieCharmillesとWaida Equipmentがどのように問題を解決するのかを明らかにします ±0.002mmの精度チャレンジ パンチとインサート 東莞では、工場が プレス金型部品 そして パンチ加工 どこにでも見られます。仕入先を探す際、多くの購買担当者はしばしば同じジレンマに直面します。小規模工場は非常に低価格を提示するかもしれませんが、完成品の公差が不安定な場合が多いのです。組み立て後、金型が詰まったり、クリアランスが不均一になったりして、最終的に金型が短くなってしまうことがあります。’耐用年数。 なぜ同じ図面でも、工場によって精度や金型寿命といった性能がこれほど大きく異なるのでしょうか? 今日は、曖昧な言い方はしません。代わりに、 “重機” 私たちの工房で—これらの百万レベルの輸入機械が、あなたの部品に具体的にどのようなメリットをもたらすことができるのか。  ワイヤー放電加工は単に “切断— それは精密な職人技です 多くの人が考える ワイヤ放電加工 のみ “形を切り抜く。” しかし、ハイエンドのプレス加工用途では、ワイヤ放電加工によって輪郭精度と表面品質が決定されます。 パンチ. 東莞では、多くの小規模工場が依然として中速ワイヤ放電加工機やエントリーレベルのワイヤ放電加工機を使用している。そのため表面仕上げが悪く、ワイヤ痕が目立ち、後処理として大量の手作業による研磨が必要となるが、その過程で変形が生じやすい。当社の作業場には、スイス製の高性能ワイヤ放電加工機GF AgieCharmilles社製CUT 2000S、CUT 200Bp、240SLpをはじめ、日本製の西武M50およびソディックAQ-400Lが複数設置されています。 CUT 2000Sを例にとると、その自動ワイヤ通しシステムと インテリジェント放電電源は、加工効率を30%以上向上させるだけでなく、鏡面のような表面品質も実現します。 精密保証当社のワイヤ放電加工プロセスは、安定した加工精度を実現できます。 ±0.002mm。これは、次のような厳しい公差を持つ図面の場合、 ±0.003mmまたは ±0.005mmの精度であれば、製造できるだけでなく、再加工や調整を繰り返すことなく、高い精度で大量生産することも可能です。  ミクロンレベルの最終補正 — 光学プロファイル研削 ワイヤー放電加工は最終工程なのでしょうか?真に精密なパンチ加工においては、まだそうではありません。 日本のWaida PGX-2500SP CNC光学式光学機器を2台導入しました。 プロファイル研削 機械類に加え、精密平面研削盤14台。’のポジション 光学研磨 説明不要でしょう。その研削精度は0.001mmに達します。 いつ パンチ 熱処理後に微小変形を起こす場合、または極めて鋭利な切削刃が必要な場合、PGX-2500SPはリアルタイム光学投影モニタリング下で超精密な材料除去を実行できます。これは、ハイエンド研削設備を持たない小規模工場にとって技術的なギャップです。—経験豊富な労働者だけに頼る「手触り”—どうしても克服できない。  完全な社内プロセス管理 — アウトソーシングの遅延はもうありません 上記の高性能機器に加え、三菱電機のEA8A放電加工機、WM831円筒研削盤、SC-305センタレス研削盤、東洋電機のSMAP研磨機、マルチLAPラッピングマシンも保有しています。 これはどういう意味ですか? つまり、ワイヤーカット、放電加工、内面/外面研削から最終工程まで 研磨に関しては、社内での完全な工程管理を実現しました。 東莞では、多くの小規模工場が複雑な注文に対応する際、複数の工程を異なる提携工場に外注する必要がある。寸法上の問題が発生すると、責任の所在が曖昧になり、たらい回しにされてしまう。当社では、全工程を社内で管理しているため、責任と品質が明確で追跡可能です。 最後に 数百万ドルもの設備投資は見せかけではありません。極めて厳しい公差や加工が困難な材料の図面をお持ちいただいた際に、自信を持ってこう申し上げることができるからです。 “この精度を安定的に実現できます。” 金型の寿命が短い、嵌合クリアランスが不安定、デバッグ中に試行錯誤を繰り返す必要があるなどの問題がある場合は、お気軽に図面をお送りください。当社は最低価格での競争は行っておりません。—私たちは、お客様の金型をより長持ちさせ、より安定した性能を発揮させることができる企業を競っています。 
  • 「ワイヤ放電加工プロファイル偏差±0.002 mm」が単なる機械仕様ではなく、システムエンジニアリング上の課題である理由
    「ワイヤ放電加工プロファイル偏差±0.002 mm」が単なる機械仕様ではなく、システムエンジニアリング上の課題である理由 Sep 04, 2026
    メタディスクリプション: ±0.002 mm のプロファイル偏差 ワイヤ放電加工 図は単一の数字のように見えますが、実際には、配線、電気、水、経路、環境という 5 つの厳密に制御されたリンクが必要です。これが、この仕様が実際にはシステムエンジニアリングの問題である理由と、 精密ワイヤ放電加工 パートナー。 いずれの場合でも 精密金型 または スタンピングダイ 図面には、次のようなメモがよく見られます。「最大許容プロファイル偏差:±0.002 mm」ワイヤ放電加工に不慣れな人にとっては、その線は単なる公差のように見えるかもしれない。しかし、経験豊富な人にとっては 低速ワイヤ放電加工 (WEDMオペレーターにとって、その2ミクロンは警鐘です。機械の選定や電気的パラメータから、配線の状態、水質、切断経路、さらには作業場の温度に至るまで、チェーンのあらゆる段階で、その2ミクロンのための余地を確保する必要があることを意味します。 これらのリンクのいずれか一つでも間違えると、部品は検査に合格しません。この記事では、±0.002 mmという精度がなぜ根本的にシステムエンジニアリング上の課題となるのか、そしてB2Bの顧客が本格的な精密放電加工(EDM)パートナーに何を期待すべきなのかを解説します。 ±0.002 mmとは実際にはどういう意味なのかこの数字をより分かりやすくするために:l 2ミクロン=0.002mml 人間の髪の毛の直径は約70ミクロンです。l つまり、許容される偏差は髪の毛の太さの1/35未満である。ワイヤ放電加工機のどの部品も、単独では2ミクロンの加工精度を実現することはできません。ワイヤ、電気エネルギー、誘電体水、工具経路、そして周囲環境といった要素すべてが最適に調整された場合にのみ、この精度が達成されます。これこそがシステムエンジニアリングの本質です。最終的な成果は、個々の部品の総和ではなく、全体から生まれるのです。精密ワイヤ放電加工における5つの重要な工程 1. 電極ワイヤの選定と張力制御ワイヤ放電加工における「切削工具」は、ソリッドエンドミルではなく、0.10~0.30mm程度の細さの真鍮またはモリブデン製の電極ワイヤです。このワイヤ自体に、すでに直径公差が存在します。なぜ重要なのか:l 直径0.25mmの真鍮線が実際には0.002mm大きい場合、放電ギャップが広がり、仕上がり形状が外側にずれる。l ワイヤの張力が変動すると、切断中にワイヤが振動し、その振動が波や寸法のばらつきとしてワークピースの表面に直接伝わる。良い状態とはどのようなものか:l 直径を厳密に管理した精密グレードの電極線l プロセス補正機能を備えた連続摩耗監視l 高速ワイヤ送給時でも張力変動を狭い範囲内に抑える自動張力制御システムこれは、エントリーレベルのマシンとハイエンドマシンの性能が大きく異なる点のひとつです。±0.002 mmの精度が求められる作業では、クローズドループテンションは必須です。 2. 放流パラメータの精密なマッチングワイヤ放電加工は、パルス状の放電によって材料を除去する加工方法です。各パルスによって微細なクレーターが形成され、その深さはパルスのエネルギーによって決まります。根本的なトレードオフ:より高い放電エネルギー放電エネルギーを低減より速い切断切断速度が遅い表面が粗い表面がより滑らかプロファイル偏差が大きいプロファイル偏差をより小さく ±0.002 mmのプロファイル精度を実現するには、仕上げ工程を非常に低いエネルギーで実行する必要があります。l パルス幅が狭いl ピーク電流が低いl 最終的な仕上げ研磨には、専用の「非電解電源」または「超微細仕上げ回路」が用いられることが多い。デメリットはよく知られている。時間を短縮すると 3~4倍 粗削りと比較すると、マイクロ精密放電加工 作業料金は決して安く見積もられません。機械の稼働時間は実際の時間です。 3. 水質とろ過の隠れた影響これは一連のプロセスの中で最も見落とされがちな部分であり、無視した場合の代償も最も大きい部分の一つである。ワイヤ放電加工は 脱イオン水 誘電体として。 抵抗率 その水が放水ギャップの安定性を直接制御する。l 抵抗率が低すぎる → 放電エネルギーが分散する → ギャップが広がる → プロファイルがオーバーサイズになるl 抵抗率が高すぎる →放電が不安定になる→断線と異常な火花が発生する±0.002 mmの場合、標準的な制御バンドは次のとおりです。l 抵抗率は1 × 10⁵ Ω·cm以上で安定しているl 樹脂タンクの定期交換l 高効率ろ過により加工ゾーンを清潔に保ちます樹脂タンクの状態とフィルターエレメントのミクロン定格は、最終的なプロファイル精度に一行ずつ反映されます。水処理システムを後回しにしている工場では、2ミクロンの精度を維持することはできません。 4. 切断経路と在庫配分におけるプロセスインテリジェンス経験豊富なプロセスエンジニア2人に同じ図面を渡しても、それぞれ異なる経路をプログラムすれば、全く異なる結果が得られる可能性がある。経路計画こそ、経験が真価を発揮する部分なのだ。±0.002 mmの標準的なマルチパス戦略:1. ラフカット ― 在庫の大部分を取り除き、内部応力を解放する2. 半仕上げカット ―応力解放によって生じた変形を修正する3. 仕上げカット(薄切り) 最終的なサイズと表面品質に達する各パスには、以下から導き出される正確に計算されたオフセットがあります。l 材料の厚さl 幾何学的複雑性l 特定の機械の挙動オフセットが大きすぎると、仕上げ加工で前の加工痕をきれいに除去できません。逆に小さすぎると、最終加工で基準面に到達できない可能性があります。これらの数値の感覚は、パラメータシートからではなく、長年の試行錯誤と蓄積されたデータから培われるものです。 5. 温度と環境の影響最後にして最も過小評価されている変数は、周囲の環境である。l 20℃±0.5℃の恒温作業場では、2ミクロンの誤差は全く問題ない。l 制御されていない環境では、わずか±2℃の変動でも、ワークピースの熱膨張と収縮によって許容範囲の大部分が消費されてしまう可能性があります。そのため、精密ワイヤ放電加工工場は以下のようなものに投資します。l 定温空調システムl 加工前の長い均等化時間l 作業エリア周辺の冷却液と空気の流れの管理一般的な工場で精密部品を加工するサプライヤーは、たとえ高性能な機械を使っていたとしても、2ミクロンの精度を安定して維持するのは難しいだろう。 これがあなたのプロジェクトにとって重要な理由図面で±0.002mmのプロファイル偏差が求められている場合、あなたは機械加工サービスを購入しているのではなく、管理されたシステムへのアクセス権を購入しているのです。l 閉ループ式ワイヤ張力制御装置l マイクロフィニッシュ回路を備えた発電機l 抵抗率が安定した水系l プロセスを計画する方法を知っているプロセスエンジニアl 年間を通して温度が一定に保たれる作業場どこか一つでも弱い部分があれば、鎖は切れてしまう。だからこそ、どんなに宣伝文句が立派でも、すべての工場が引き受けられる仕事ではないものもあるのだ。精密ワイヤー放電加工のパートナーをお探しですか?で 東莞Hオンユ モールド株式会社±0.002 mmのプロファイル偏差は、特別な要求ではなく、日々の生産目標です。当社の生産能力は、以下の点に基づいて構築されています。l アギー・シャルミルズ、ソディック、ワイダ ハイエンド低速ワイヤ放電加工機l A 恒温ワークショップ 湿度制御されたl 社内 脱イオン水システム 連続的な比抵抗モニタリングl A マルチパス切断データベース 19年間の輸出業務を通じて磨き上げられたl 19+ 長年にわたる献身的なサービス経験 欧州および日本のB2B顧客 自動車、電子機器、ICパッケージング、産業機械分野 当社は、金型メーカー、プレス金型メーカー、精密部品メーカーといった、実際に信頼できる公差を必要とする企業と直接連携しています。そして、公差の1ミクロン単位がどこでどのように使われているかを、分かりやすい言葉で説明できるパートナーを求めている企業とも協力しています。 図面を送っていただければ、それが実現可能かどうか、そしてどのように実現できるかを正直にお伝えします。👉 sales01@dghongyumold.com 実現可能性調査については、1営業日以内にご回答いたします。 
  • 2026年におけるプレス成形部品の新たな基準が±0.005mmの精度となる理由
    2026年におけるプレス成形部品の新たな基準が±0.005mmの精度となる理由 Aug 27, 2026
    何が変わったのか?精密床を押し下げるために、3つの力が収束した。· 電気自動車部品の小型化 — バッテリーケース、バスバーコネクタ、センサーハウジングは、大量生産において絶対的な寸法安定性が求められます。 進行性ダイ 12のステーションが下流工程で複合的に故障を引き起こす。 · マイクロコネクタおよび半導体パッケージ — ICリードフレームモールドと0.4mmピッチコネクタツールには、10~20ミクロンレベルの機能が必要です。 パンチして死ぬ 彼ら自身も、その許容範囲の半分、あるいはそれ以上の基準を満たすべきである。 · 組立自動化 欧州と日本のバイヤーは、手動検査ステーションを廃止しつつある。部品は寸法的に均一でなければならず、選別作業なしで直接自動組立ラインに投入できる必要がある。 ±0.005mmの精度を維持するために必要なこと5ミクロンの公差を達成する プレス金型部品 これは単一の機械の問題ではなく、システム全体の問題だ。鎖は最も弱い部分で切れる。 · 材料 — 炭化タングステン 摩耗が重要な場合 パンチして死ぬ (硬度HRC 85~90)。高強度用途向けの粉末冶金鋼。材料の均一性と純度は必須条件であり、ミクロンレベルの内部介在物は、製造工程全体を通して精度のばらつきを引き起こします。 · 機械加工 — ±0.001mmの位置決め精度を誇る高精度平面研削盤。複雑な形状に対応する低速ワイヤ放電加工機により、Ra≦0.2μmの表面粗さを実現。すべての工程はインプロセス計測で監視されます。 · 熱処理 — 真空焼入れと極低温処理(-196℃)を組み合わせることで、残留オーステナイトを除去し、加工後の変形を最大80%低減します。この処理を行わない場合、現在0.005mmの寸法を持つ部品が、1か月後には0.012mmまでずれてしまう可能性があります。 · 検査 — 全ての重要寸法についてCMM(三次元測定機)による検証を実施。微細形状については光学プロファイリングを実施。各バッチごとに完全な寸法レポートを同梱(リクエストではなく、標準仕様)。購入者にとっての意味2026年にプレス金型部品を調達する場合、正しい質問はもはや「±0.01mmの精度を維持できますか?」ではありません。有能な工場ならどこでも可能です。質問は次のとおりです。 「1万個のバッチで±0.005mmの精度を一貫して維持し、CMMデータも文書化でき、次の注文でもそれを再現できますか?」 その一貫性が 精密製造業者 機械工場での製造には、設備投資、熟練した作業員、厳格な工程管理、そしてあらゆるマイクロメートル単位の精度を契約上の義務として扱う品質システムが必要となる。私たちのアプローチHongYu Mouldでは、±0.005mmの公差を維持しています。 スタンピング金型用パンチ、ダイ、インサート 長年にわたり、ヨーロッパと日本の自動車、エレクトロニクス、ICパッケージングのお客様にサービスを提供してきました。東莞にある当社の施設では、AgieCharmillesのワイヤ放電加工機、Waidaの研削盤、Sodickの機器を稼働させ、すべての出荷品に対して完全なCMM検査を実施しています。19年の輸出経験を持つ当社は、精度とは図面上の仕様ではなく、お客様への約束であることを理解しています。
  • プレス金型部品の公差管理:5つの重要ポイント
    プレス金型部品の公差管理:5つの重要ポイント Aug 21, 2026
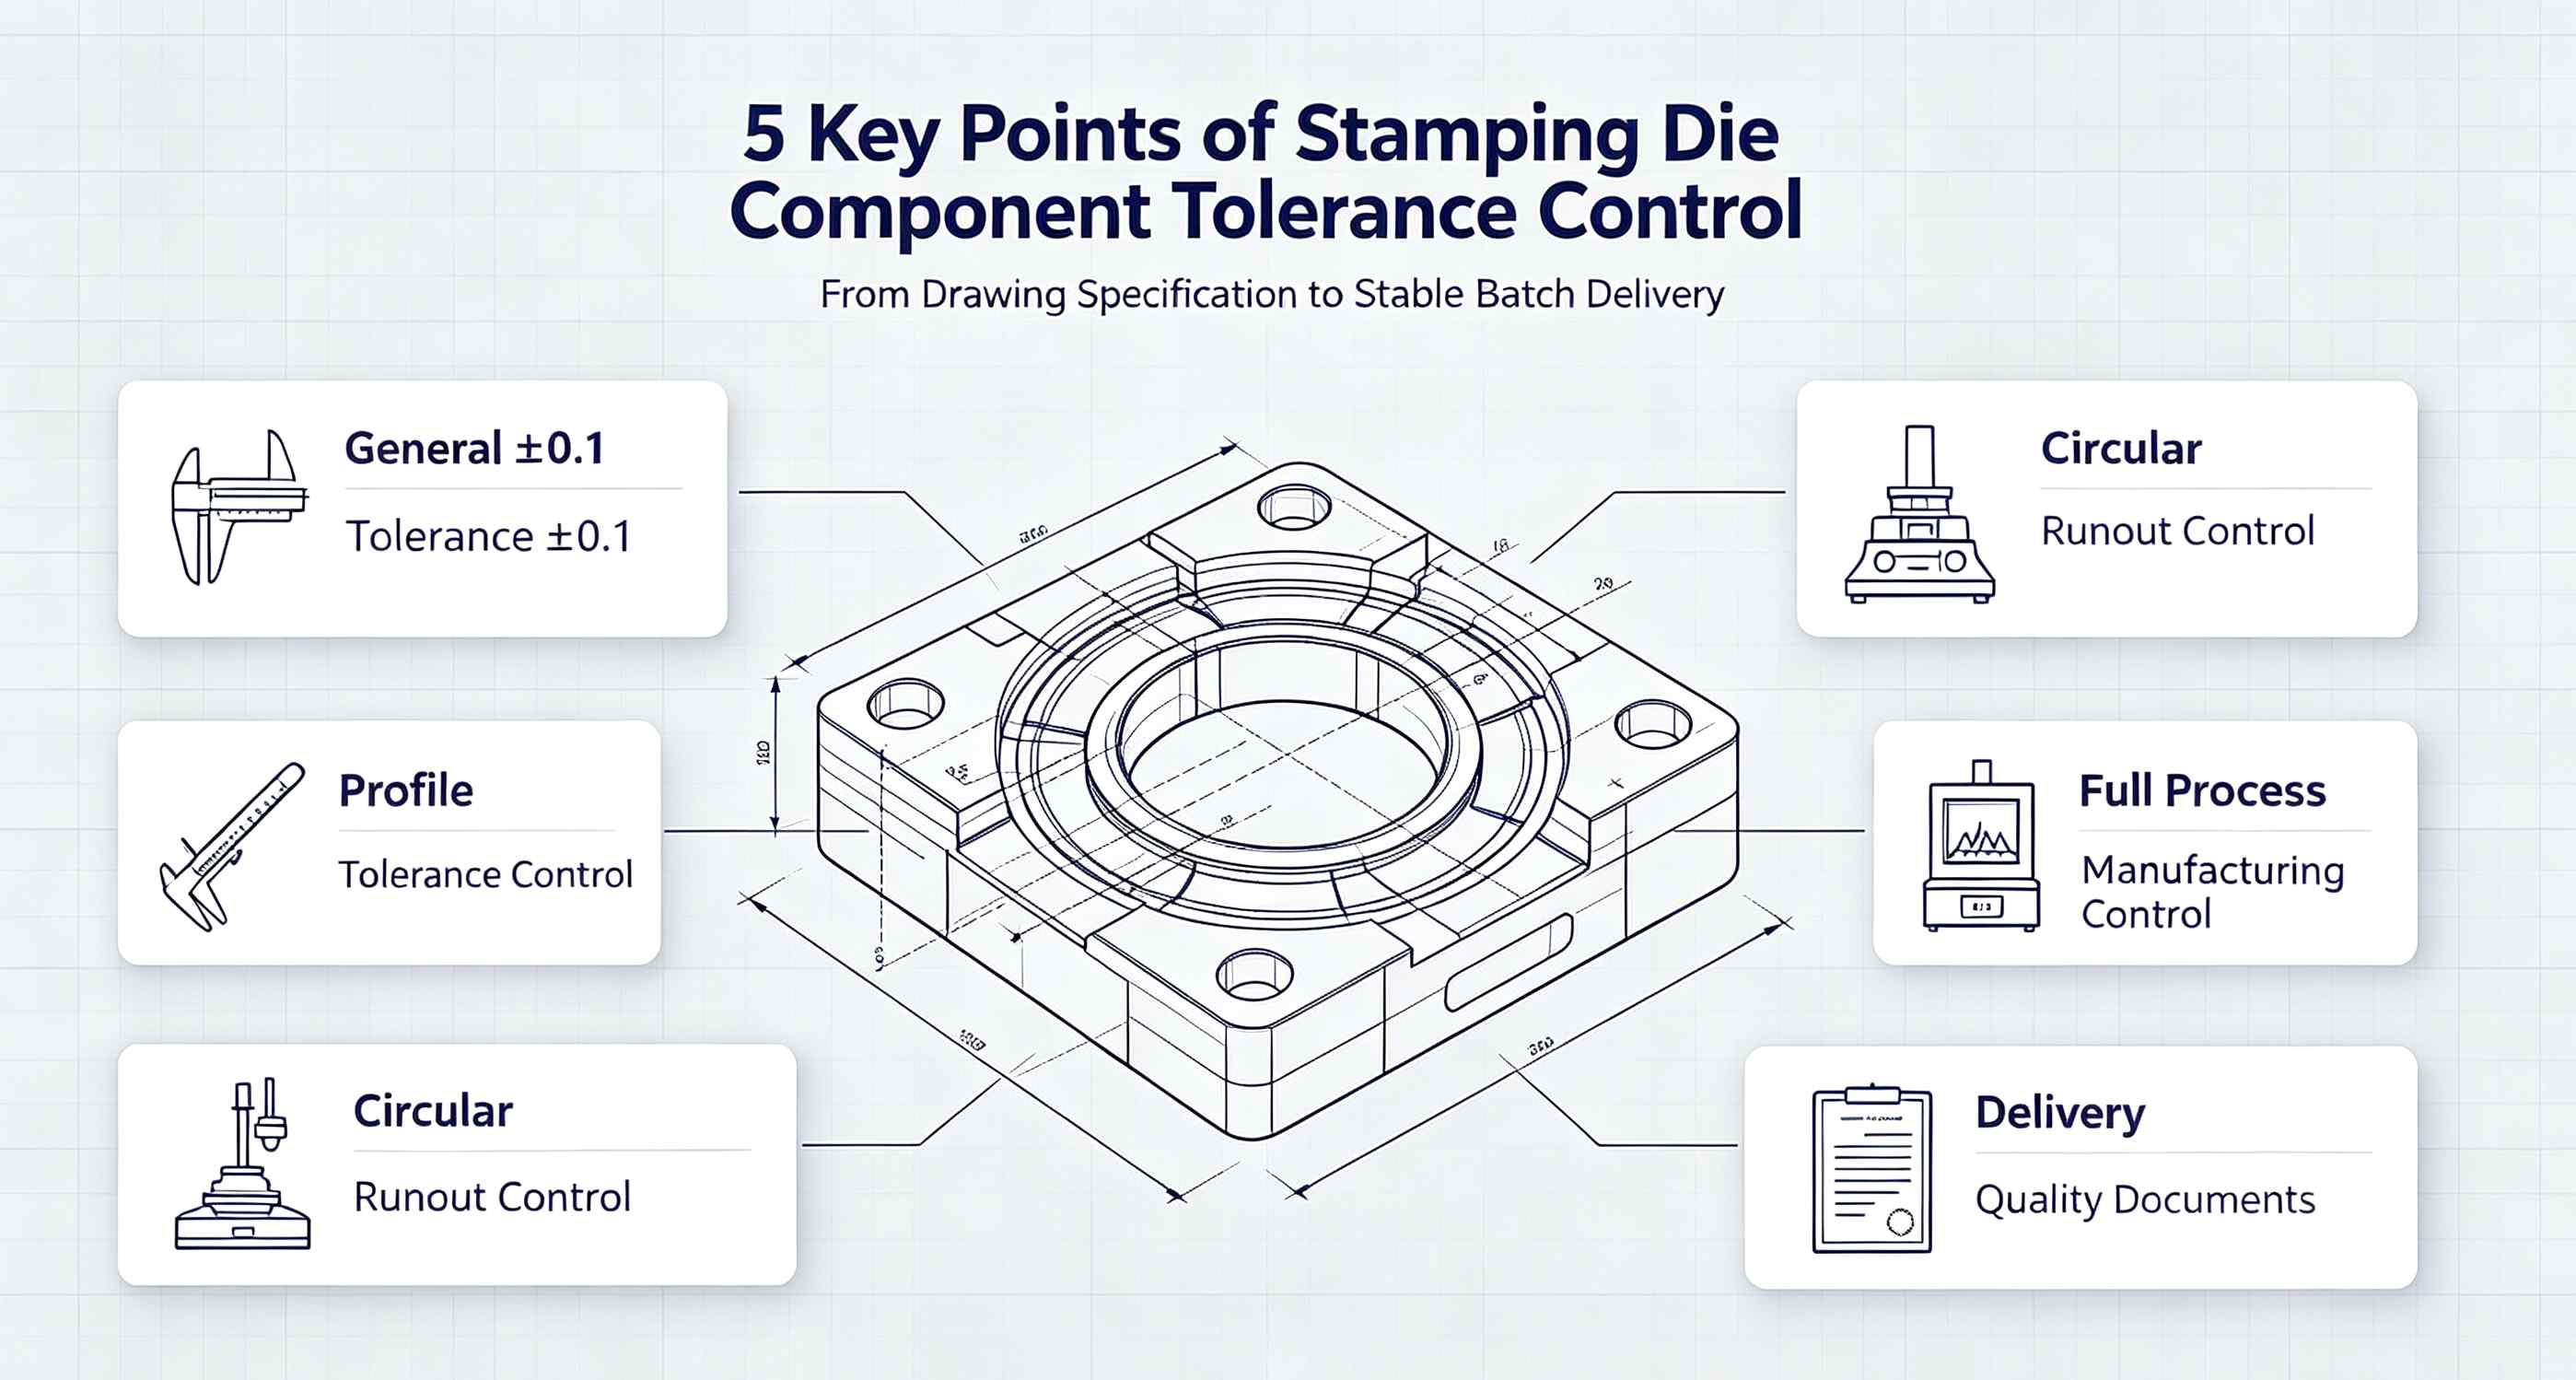
    では プレス金型産業公差管理は、工具寿命と製品品質を決定する主要な要素です。 ダイ部品ヨーロッパと北米の自動車および家電業界のバイヤーは、まずサプライヤーの公差の理解と実行を評価します。この記事では、公差管理をマスターするのに役立つ 5 つの重要な側面を解説します。 プレス金型部品.1. 「一般許容誤差 ±0.1」について理解する  多くの図面では、表題欄または注記に「一般公差 ±0.1」と記載されています。しかし、これはすべての寸法を±0.1の精度で加工できるという意味ではありません。適用範囲:個別の公差指定のない直線寸法および角度寸法にのみ適用されます。例外:嵌合面、機能面、位置決め寸法は通常、より厳しい公差(例:±0.01または+0.005)が適用されます。業界標準:ISO 2768-m(中精度)は±0.1に相当し、ISO 2768-f(高精度)は±0.05に相当します。購入者へのアドバイス:まずはタイトル欄に記載されている一般的な公差等級を確認し、次に特別な公差に関する注記を探してください。両方を確認することで、部品の真の精度要件を把握できます。 2. 幾何公差:表面の形状  表面形状(記号⌒)は、最も一般的な幾何公差の1つです。 スタンピングダイ曲面や複雑な輪郭の形状精度を制御します。標準的な表記:⌒ 0.01 A(基準面Aに対するプロファイル0.01 mm)加工上の課題:高度な要求事項では、単純なフライス加工ではなく、CNC研削加工やEDM(放電加工)が求められることが多い。検査方法:三次元測定機(CMM)または表面形状測定器。重要なポイント:プロファイル公差が小さいほど、互換性が高くなります。 ダイパーツ そして、プレス加工された部品の均一性が高まる。3. 幾何公差:円周振れ  円周振れ(記号↙)は主に回転部品の同心度を制御します。 パンチ, ガイドピン、そしてローラー。標準的な指示値:↙ 0.01 A(基準面Aに対する円周方向の振れ0.01 mm)主な影響要因:クランプの偏心研削中の熱変形中心穴の品質プロセス保証:2点支持と複数回の仕上げ研削工程を用いることで、振れを0.01mm以内に確実に制御できます。よくある誤解:円周振れは同軸度とは異なります。振れは(真円度、同軸度、軸の真直度を含む)複合誤差であるため、より厳しい要件となります。 4. プロセス管理を通じて一貫性を確保する方法 公差管理は図面上の注記にとどまらず、製造工程全体を通して厳密に実施されなければならない。① 材料の前処理 鋼材は、粗加工を行う前に、内部応力を除去し、その後の変形を軽減するために、応力除去焼鈍処理を行うべきである。のために 高精度部品 (パンチ、 挿入空洞歪みを0.02mm以内に抑えるためには、真空熱処理が推奨されます。②工程内検査 各工程後、重要寸法について初回品検査を実施する。偏差が認められた場合は、直ちにパラメータを調整する。バッチ生産の場合は、SPC(統計的工程管理)を使用して寸法傾向を監視し、ドリフトを早期に検出します。③ 環境制御 精密研削 熱膨張による誤差を避けるため、作業場は20±2℃の一定温度を維持する必要があります。測定前に、部品を温度管理された室内で少なくとも2時間安定させてください。5. 納品に関する品質文書  欧米の顧客は通常、納品時に以下の書類を要求します。検査証明書:図面公差と比較した、すべての重要寸法の実測値を記載します。幾何公差レポート:形状、振れ、その他の幾何公差要件に関する実測データ。材料証明書:使用鋼材の化学組成および熱処理記録。要約:公差管理とは、「一度成功できるかどうか」ではなく、「一貫して再現できるかどうか」が重要です。堅牢なプロセス管理および検査システムを備えたサプライヤーこそ、長期的なパートナーシップを築く価値のある企業です。要約表 要点コアコンテンツ購入者優先一般許容誤差 ±0.1範囲を理解する。特別な許容範囲と区別する。⭐⭐⭐プロファイルコントロール表面精度;プレス加工部品の一貫性に影響する⭐⭐⭐⭐振れ制御回転部品の同心度。金型寿命に影響する。⭐⭐⭐⭐プロセスの一貫性フルサイクル管理:材料、検査、環境⭐⭐⭐⭐⭐配送書類検査報告書、材料証明書⭐⭐⭐ 信頼できるものを探しています プレス金型部品サプライヤー今すぐお問い合わせください。図面解釈や工程設計から最終検査まで、ワン​​ストップサービスを提供し、すべての部品がお客様の許容誤差要件を満たすことを保証します。
  • 精密金型製造における隠れた知識危機
    精密金型製造における隠れた知識危機 Aug 07, 2026
    生産現場における真の技術的ギャップ東莞に拠点を置く日本資本の金型工場は、22年の実務経験を持つベテラン日本人技術者の田中氏を雇用した。彼の専門分野は 精密パンチ 内穴 放電加工そのため、0.005mm以内の極めて厳密なテーパー公差が要求された。 田中氏が退職して日本に帰国した後、3人の技術者が次々と彼の作業場を引き継いだが、いずれも良質な製品を納品することはできなかった。 l 最初の作業者:テーパーが0.012mmに達し、すべての加工品が廃棄されました。l 2番目のオペレーター:穴の壁に炭素残留物が付着しており、顧客に拒否された。l 3番目の加工業者:テーパーはわずか0.008mmしか達成できず、納期遅延は3日間だった。工場は他に選択肢がなく、全ロットを香港の精密金型工場に外注せざるを得ず、その費用は当初の3倍になった。 この事例は決して特殊なものではない。過去5年間、珠江デルタと長江デルタにある日本資本の金型工場はほぼ全て、同様の問題に直面してきた。熟練した日本人職人が去ると、その工場の生産量と効率が著しく低下し、技術的なギャップをすぐに埋めることはできないのだ。 金型職人が持つ独自の暗黙知多くの人は、熟練者の競争力を漠然とした「職人技」や「直感」と定義するにとどめている。放電加工を例にとると、彼らの卓越した実践能力は、明確に3つの部分に分けられる。 電極摩耗の予測補正一般的な技術者は、試し切り→測定→パラメータ調整を繰り返すという反復的なワークフローに従う。ベテランの職人は、先見性のある方法を採用する。l E図面、加工対象物の材質、深さ対直径比、公差要件を一目で評価する。l 電極の摩耗率を事前に計算する。l プログラミング時に、あらかじめ設定されたテーパー状の補正構造(上部が厚く、下部が薄い)が適用されます。他の業者は基準を満たすために3回の切削加工を必要とするが、熟練者は1回の加工でより安定したテーパー精度を実現できる。 チップ排出の聴覚判断この能力は、当てずっぽうではなく、長年の現場経験に基づいています。熟練した放電加工技術者は、装置の放電音だけで内部加工の状態を判断します。l パリッとしたパチパチ音:チップのスムーズな排出。l 鈍いパチッという音:チップが積み重なっているので、電極を持ち上げる必要があります。l 突然の沈黙:短絡が発生しました。サーボ速度を即座に低下させてください。この知覚的な経験は、正式な標準作業手順書(SOP)にまとめることはできず、長年の機械操作を通してのみ得られるものである。 材料メモリ タングステンカーバイド加工タングステンカーバイドのブランド、コバルト含有量、焼結プロセスが異なると、放電加工の性能も全く異なります。10年以上同じ工場に勤務するベテラン技術者は、独自の材料特性を記憶しています。新しいグレードのタングステンカーバイドに遭遇しても、火花の色や放電音を判別することで、電流パラメータを即座に調整できるのです。 対照的に、若い技術者はSKD11、タングステンカーバイド、粉末高速度鋼など、加工材料を頻繁に切り替えるため、単一の材料の加工特性を徹底的に習得する時間が十分に取れない。スキル継承が失敗する3つの根本原因若い世代は働く意欲がないわけではない。根本的な問題は、欠陥のある産業運営システムにある。 崩壊した体系的訓練メカニズム日本の金型技術者の標準的なキャリアパスは、3年間の見習い→5年間の助手→10年間の独立オペレーター→熟練工という、長く包括的なものです。このシステムには、標準化された見習い制度、定期的な技能評価、ローテーション研修が含まれています。 しかし、国内の金型工場は厳しい納期に直面している。新入社員はわずか3ヶ月の研修後には機械を単独で操作することが求められ、時間をかけて体系的に技能を習得する時間はない。 暗黙知はデジタル化できないマスターたちの持つ中核的な経験のほとんどは、定量化できない暗黙知である。l 特定の穴ではサーボ速度を15%減速する。l 特定の材料については、フラッシング圧力を0.2MPa増加させる。l 特殊形状電極の第3アーク部には、深刻な電極摩耗が見られる。これらのリアルタイム調整ルールは、CNCコードや教育ビデオに書き込むことはできません。熟練技術者が退職すると、貴重な経験は完全に失われてしまいます。 若者にとっての業界の魅力の低下若い求職者には、今日ではより多くのキャリアの選択肢があります。食品配達、ライブストリーミング、eコマースは、同様の初任給でより清潔な労働環境を提供しています。ほとんどの若い労働者は、金型工場を一時的な仕事と考えており、20年間そこに身を捧げようとする人はほとんどいません。 精密加工.スキルギャップ危機を解決するための実現可能な解決策完璧なワンステップソリューションは存在しないが、工場がベテランの経験を維持し、次世代に伝えていく上で役立つ実践的な3つの方向性がある。 完全な機械加工経験データベースを構築する放電加工パラメータ、材料バッチ、電極摩耗率、最終テーパー測定結果など、金型バッチごとの完全な寸法データを記録します。新規オペレーターが参照し、試行錯誤を減らすために、「材料-パラメータ-加工結果」の比較表を検索可能にします。 標準化された操作性と調整可能な柔軟性を組み合わせるすべての加工パラメータを厳密に固定することは避けてください。明確な調整範囲を持つ統一された基準パラメータを設定し、異なる加工条件に応じた調整ロジックを明記してください。これにより、標準化と現場での柔軟な判断とのバランスが取れます。 多技能複合技術者の育成単一ステーション固定作業モードを打破する。EDMオペレーターに学習を促す。 ワイヤーカット, 表面研削 そして金型組立。工程横断的な知識を包括的に持つ作業員は、複雑な機械加工の問題をより的確に解決でき、代替も容易である。 日本の金型職人のかけがえのない能力は、何か神秘的な超能力によるものではない。真の危機は、何十年にもわたって蓄積されてきた経験が、記録も標準化も体系的な継承もされてこなかったことにある。 この技術継承問題は、個々の工場だけでなく、精密製造業界全体を悩ませている。企業が現状で経験継承を怠れば、現在のベテラン社員が退職した際に、同じように大きな人材ギャップに直面することになるだろう。 核心的な質問は、 金型メーカー 必ず答えなければならないのは、将来、私たちが培ってきた職人技を誰が引き継ぐのか、ということだ。 
  • プレス金型製造における持続可能性:スクラップ削減と金型寿命の延長
    プレス金型製造における持続可能性:スクラップ削減と金型寿命の延長 Jul 30, 2026
    金属プレス金型の製造 は長らくスピードと精度を最優先事項としてきた。今日では、持続可能性がグローバルな工具サプライヤーにとって重要な競争要因となっている。 スタンピングダイ 工場においては、持続可能な製造は環境に優しく費用対効果が高く、生産不良の削減、手直しの削減、金型の耐用年数の延長に重点を置いている。 プレス加工における資源の浪費、高コスト、そして二酸化炭素排出量の増加の主な原因は、高い不良率と金型寿命の短さです。金型設計、材料、加工工程を最適化することで、製造業者は廃棄物の少ない生産と長期的なコスト削減を実現できます。従来のプレス金型製造が持続不可能な理由従来のプレス金型製造は、主に時代遅れの設計と加工方法が原因で、深刻な資源浪費に悩まされている。 スクラップの発生量が多い:不合理 金型クリアランス表面仕上げの不良や熱処理の不安定さは、バリ、変形、寸法誤差を引き起こし、大量の不良品やスクラップにつながる。 金型の早期損傷: 低品質の材料、最適化されていない構造、メンテナンス不足により、金型の摩耗、欠け、ひび割れが急速に発生します。 パンチとダイインサート. 金型の頻繁な交換:金型の耐用年数が短いため、金型を繰り返し製造する必要があり、余分な鋼材と加工エネルギーを消費し、産業廃棄物が発生する。 エネルギー効率が低い:ダイの性能が不安定なため、生産停止やデバッグが頻繁に発生し、間接的なエネルギー消費量が増加する。 簡単に言えば、金型の寿命が短く、不良率が高いということは、コストが高く、二酸化炭素排出量が多いということだ。 金型製造 これらの根本的な問題点を効率的に解決します。 精密金型最適化による不良率の低減プレス加工におけるスクラップの大部分は、原材料の問題ではなく、金型設計の欠陥や加工精度の低さに起因します。工具構造と加工工程を最適化することが、廃棄物を削減する最も効率的な方法です。 プレス金型構造の設計製造性最適化量産前のDFM最適化により、潜在的な構造上の欠陥を修正します。ブランキングクリアランス、スプリングバック補正、プログレッシブダイレイアウトを最適化することで、バリや変形を最小限に抑え、製品歩留まりを安定させ、再加工による不良品を大幅に削減します。 超精密加工および表面処理精密ワイヤ放電加工 また、CNC研削加工により、金型公差の一貫性が保証されます。 精密研磨 Ra≦0.2μmまでの精度により、金属の付着や表面欠陥を回避します。安定した工具精度により、大量プレス加工におけるバッチ不良を解消します。 モジュラー式ダイインサート設計モジュラー式インサート設計により、摩耗した部分のみを交換 パンチとキャビティ 金型セット全体を使用する代わりに、金型ベースをそのまま使用することで、鋼材消費量を大幅に削減し、工具の廃棄物を全体的に減らすことができます。科学的な材料とプロセスの改良により、金型の耐用年数を延長します。金型の耐用年数を延ばすことで、工具の頻繁な交換や加工ロスを削減でき、持続可能なプレス加工生産の中核を成します。科学的な改良により、金型の寿命を30%~100%向上させることが可能です。 合理的な高性能材料の選定シナリオに基づいた材料選定により、金型の早期破損を防ぐことができます。 タングステンカーバイドスーツ 大量生産の精密プレス加工において、SKD11、M340、ASP23粉末鋼などの高性能鋼材は、高頻度プレス加工において優れた耐久性を発揮します。 専門的な熱処理と表面コーティング精密な真空熱処理により、材料の靭性と均一性が向上し、変形や亀裂を防ぎます。TiN、TiCN、DLCなどの専門的な表面コーティングは保護膜を形成し、摩擦、摩耗、酸化を低減します。これらの処理により、金型の耐用年数が効果的に延長され、長期的な生産コストが削減され、資源の無駄が軽減されます。 プレス金型製造における持続可能性は、単なる環境スローガンではなく、コスト削減と効率向上を実現する実用的な解決策です。金型設計の最適化、高性能材料の採用、そして 精密加工これにより、製造業者は不良率を大幅に削減し、工具の寿命を延ばすことができます。環境に優しい生産と製品の信頼性のバランスを取ることで、 工具サプライヤー 競争の激しいグローバル市場で際立つ存在になる。
  • タングステンカーバイドワイヤ放電加工における仕上げ代の説明
    タングステンカーバイドワイヤ放電加工における仕上げ代の説明 Jul 27, 2026
    一緒に仕事をしたこと タングステンカーバイドパンチ 長年にわたり、私はよくこの質問を受けてきました。「低速線引き精密加工の最終工程で残しておくべき最適な加工代量はどれくらいですか?」 正直に言うと、以前は直感だけに頼っていました。—どんな工具でも使えるだろうと想定していた。しかし、顧客グループから耐久性にばらつきがあるという報告があり、状況は一変した。刃によっては30万回も使えるものもあれば、わずか10万回で壊れてしまうものもあったのだ。調査の結果、問題は刃の最終修理時に残された余裕にあることが判明した。 それ以来、私たちは5つの厚さレベルすべてをテストしてきました—0.01 mm、0.015 mm、0.02 mm、0.025 mm、および0.03 mm—そして本日は、その結果を詳細にご報告いたします。 最終研磨工程における残余代がなぜそれほど重要なのでしょうか?ワイヤー切断が遅い 炭化タングステンの切削加工は、放電による層状除去の原理に基づいて行われます。粗削りの際には、高速加工のために高エネルギーが加えられますが、その結果、表面に「白い層」が残ります。—再凝固した微細構造を表す。この層は硬いが脆く、微細な亀裂を含んでいる。これを完全に除去しないと、亀裂の発生点となる可能性がある。 刻印. 最終研磨工程の目的は、この白い層を完全に除去し、最小限の負荷で滑らかな表面を実現することです。 残りのスペースが大きすぎたり、最終的な切断が深すぎたりすると、新たな白い層が形成され、寸法が仕様から容易に逸脱する可能性があります。 残りの余白が狭すぎるため、最初の切開部の下にある白い層が完全に除去されず、効果的なホワイトニングができない。つまり、この数字はまさに正しいはずだ。 実際の測定データ 実験条件 :材料: KG7 炭化タングステン厚さ8mm線径:0.25mm真鍮線粗切りパラメータ:電流12A、パルス幅8 μs切削パラメータ:徐々に下げる。最終パスでは、粗切削レベルの40%まで電圧を下げる。 最終承認表面粗さ(ラー)白色層の厚さ寸法安定性総合的な功績0.01mm0.6μm約2–3 μサイズはmで、時折残留粒子が見られる。できれば通過するが不安定0.015mm0.5μm約1–2 μサイズはmで、基本的に清潔です。良い推薦する0.02mm0.45μm 15 mm: 通常は、厚さ全体を一度に切断することはお勧めしません。 低速ワイヤーカットこれは亀裂の原因となる可能性があるためです。代わりに、まずワイヤーカット加工で予備的な溝を作成し、フライス盤での研削のために0.5mmの隙間を残しておくことをお勧めします。低速ワイヤーカットを行った後の最終研磨パス後の材料の残量 炭化タングステン これは固定値ではなく、材料のグレード、厚さ、および粗切削のパラメータによって異なります。 しかし、このプロセスに慣れていない場合や自信がない場合は、直径0.02 mmから始めてもエラーが発生する可能性は非常に低いでしょう。現在、当社の90%は 炭化タングステン パンチ この仕様を満たしており、顧客からのフィードバックによると、耐用年数は安定しており、欠けの発生率も大幅に減少しています。 そうやって型を作るんだ—魔法の公式などありません。要は、小数点以下のすべての数字に細心の注意を払うということです。 もしあなたが作っているなら 炭化タングステン パンチお気軽にご相談ください。ご注文いただく必要はありません。—製造工程に関する知見を交換するだけでも素晴らしいでしょう。 
  • 粉末高速度鋼およびタングステンカーバイド向けの高効率・低変形加工技術
    粉末高速度鋼およびタングステンカーバイド向けの高効率・低変形加工技術 Jul 17, 2026
    で 精密金型製造粉末冶金高速度鋼(PM HSS)と炭化タングステン(WC)は、重要な高性能材料です。これらの材料は、高い硬度、優れた耐摩耗性、安定した微細構造を備えているため、新エネルギー、医療、5G、長寿命などの分野に最適です。 プレス金型部品. しかし、これらの材料は高い硬度と緻密な構造を持つため、加工が非常に困難です。従来の加工方法では、工具の摩耗、熱変形、寸法誤差が激しく、ミクロンレベルの精度要件を満たせません。そのため、粉末冶金高速度鋼(PM HSS)およびWC(ワニ口銅)の加工において、高効率かつ低変形を実現する加工プロセスが、業界の競争力の鍵となっています。 材料の利点と加工上の課題 粉末冶金高速度鋼(PM HSS)PM HSSは粉末冶金焼結法を採用しており、炭化物偏析や内部欠陥がありません。均一な構造とバランスの取れた機械的特性により、従来のHSSと比較して熱処理による変形を30%~50%低減し、 超精密インサート, 耐久性のあるピン そして複雑な 金型部品. 主な問題点:合金含有量が高いと切削抵抗が増加する。不適切なパラメータは残留応力と寸法誤差を引き起こす。工具の不一致は加工効率を大幅に低下させる。 炭化タングステン(WC)炭化タングステンは、優れた硬度、強度、耐摩耗性を備えています。マイクロ精密加工に広く使用されています。 金型コア また、高周波摩擦や衝撃下でも安定した精度を維持する精密プレス加工部品も製造可能です。 主な問題点:脆性が高いため、欠けや微細な亀裂が発生しやすい。切削熱が集中すると熱変形が起こり、従来の機械加工では効率が悪く、表面仕上げが悪く、追加の研磨が必要となる。 低変形・高効率加工の中核プロセス 定温精密加工システム熱変形は寸法不良の主な原因である 硬質材料部品大手メーカーは、温度による影響を排除するために、20±1℃の恒温作業場と工作機械の温度校正を採用しています。 MQL(最小量潤滑)と低温冷却を組み合わせることで、このシステムは熱の蓄積と熱応力を低減し、ワークピースの変形を±0.002mm以内に制御することで、信頼性の高いミクロンレベルの精度を実現します。 最適化された工具マッチングと切削パラメータ専門的な工具選定により、精度と効率のバランスが確保されます。PM HSS仕上げ加工では、耐熱性超微細超硬カッターと高速低送り加工法を採用し、切削抵抗と残留応力を低減します。タングステンカーバイド加工では、ダイヤモンド研削と特殊な放電加工(EDM)を採用することで、被削性の悪さや工具摩耗の速さといった課題を解決します。 当社では、ASP60、KG7をはじめとする主要グレードの標準化された加工パラメータをご用意しています。積層切削により応力を分散させて変形を防ぎ、加工効率を30%~50%向上させます。 1クランプ式5軸複合材加工従来の3軸繰り返しクランプ加工では、位置決め誤差や応力変形が生じる。一方、5軸1クランプ加工では、複雑な曲線、特殊形状、多角度構造を1回の段取りで加工できる。 この方法は、二次クランプ変形を排除し、バッチの一貫性を向上させ、ハードパーツのサイクルタイムを40%以上短縮するため、ハイエンドの加工方法として好まれる。 金型加工ソリューション.ストレス解消と精密な後処理残留応力は長期的な寸法不安定性の原因となります。当社では、粗加工後に二次応力除去を行い、製造後の変形を防止しています。タングステンカーバイド部品は、微細欠陥を除去し、表面品質を最適化し、金型寿命を延ばすために、精密研削と超鏡面仕上げが施されます。 実用上の価値と業界におけるメリット当社が最適化したプロセスは、低精度、変形、低効率といった硬質材料加工の欠陥を解消し、ハイエンドの新エネルギーおよび医療用金型製造において3つの主要な利点を提供します。 超高精度安定性:ミクロンレベルの公差管理と100%の合格率により、世界中の顧客の欠陥ゼロ基準を満たします。 コストと効率の改善:標準化された処理により、工具の紛失、手直し、リードタイムが削減され、全体的な生産コストが削減されます。 金型寿命の延長:低応力加工により内部欠陥を回避。PVD/CVDコーティングとの組み合わせにより、金型の耐摩耗性と耐疲労性が大幅に向上し、寿命が2倍になります。  製造精度基準の向上に伴い、金型部品には高い安定性と耐久性が不可欠となっている。粉末冶金高速度鋼(PM HSS)と超硬合金は、今後もハイエンド精密製造分野を牽引していくだろう。 最適化された低変形プロセス、標準化されたパラメータ、そしてスマートな機器は、メーカーが硬質材料のボトルネックを解消し、ハイエンド市場での競争力を獲得するのに役立ちます。 信頼性の高い粉末冶金(PM)製高速度鋼(HSS)および超硬合金の精密加工をお探しですか?当社は、世界中のお客様向けに、カスタムメイドの高品質金型部品のDFM最適化、精密加工、応力除去、表面処理をワンストップで提供しています。
  • タングステンカーバイドパンチを割れずに切断する方法
    タングステンカーバイドパンチを割れずに切断する方法 Jun 26, 2026
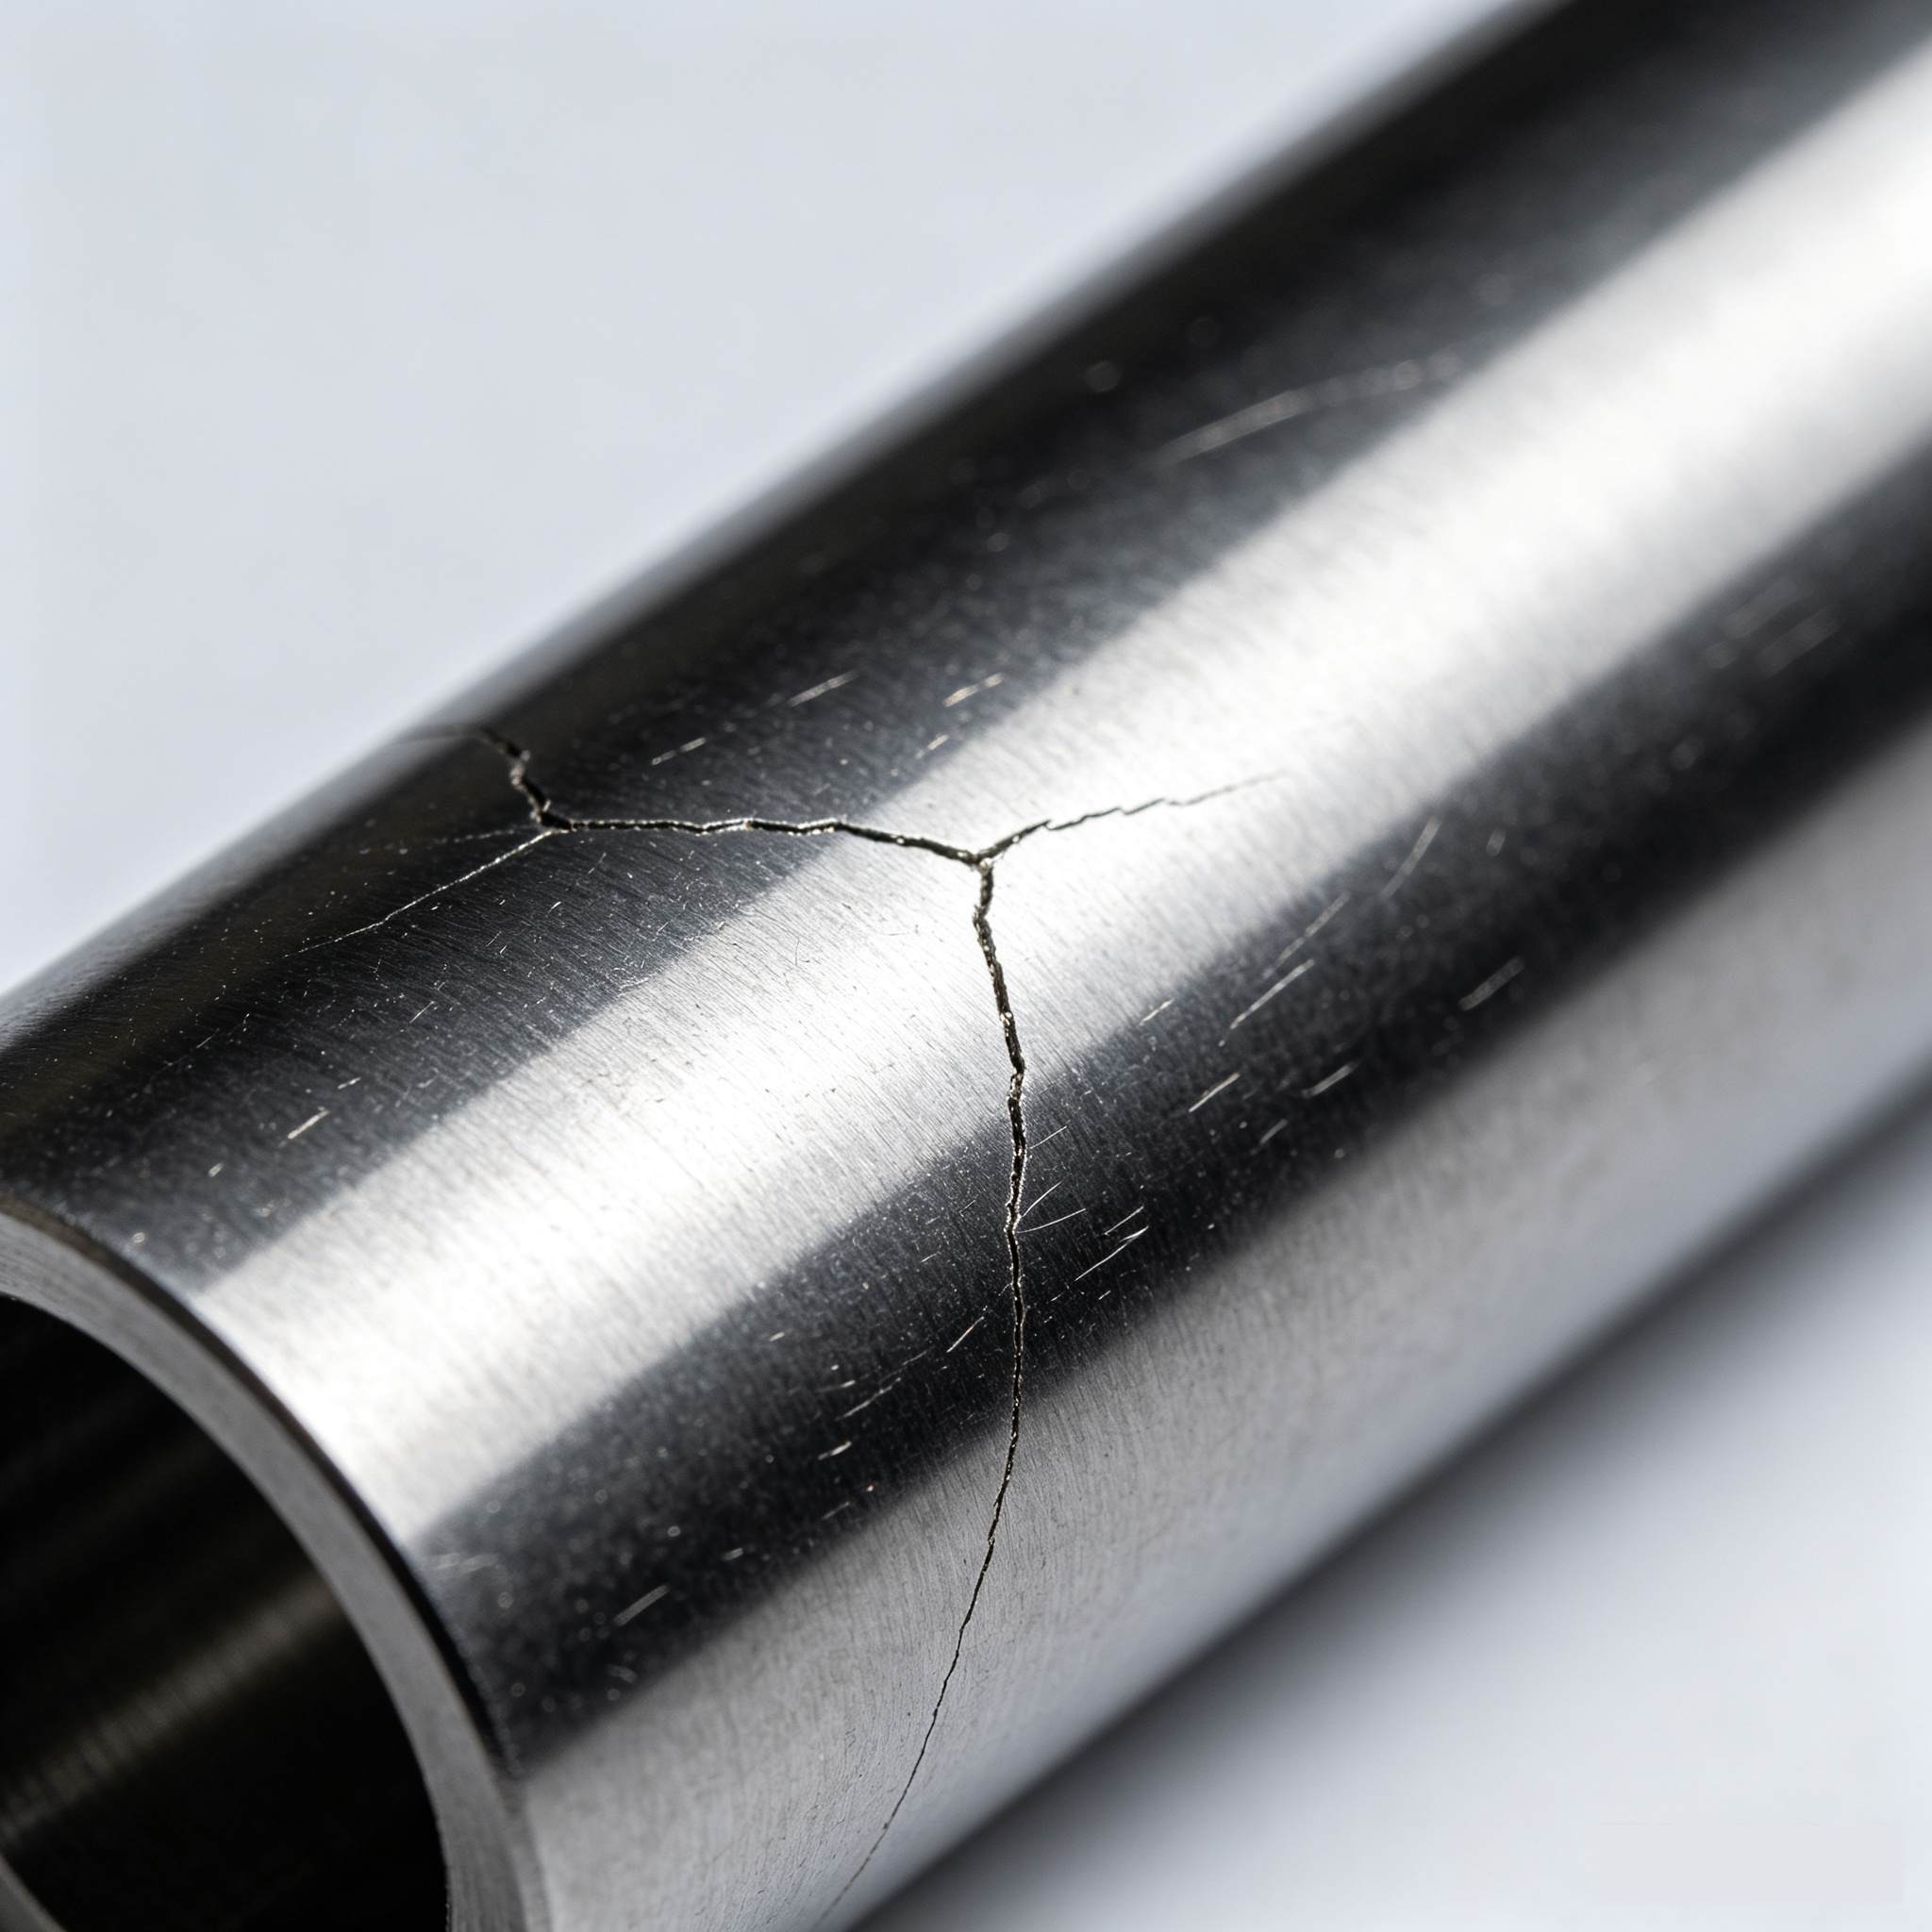
    炭化タングステンはなぜひび割れしやすいのか?     炭化タングステン (超硬合金)は、炭化タングステン粉末をコバルト結合剤で焼結して製造されます。硬度はHRA 89~93に達しますが、伸びは極めて低く、簡単に言えば「硬いが脆い」合金です。 ワイヤー放電加工 従来の放電加工(EDM)は、極めて高温の電気火花で金属を削り取ることで加工を行います。局所的かつ瞬間的な温度は数千度に達することがあり、その後、誘電体液中で急速に冷却されます。この加熱と冷却のサイクルによって熱応力が発生します。加工条件が適切でない場合、表面に微細な亀裂が生じます。その後、プレス加工でこの亀裂が使用されると、力が加わることで亀裂が拡大し、欠けや完全な破損を引き起こします。したがって、炭化タングステンの切削における重要な課題は、切削できるかどうかではなく、熱入力と冷却速度をどのように制御するかです。   ワイヤ放電加工:パラメータを正しく設定することが最も重要 当社では主にワイヤ放電加工機を使用して製造を行っています。 タングステンカーバイドパンチ以下のパラメータは変更不可です。 過電流を使用しないでください多くの加工業者は、電流値が高いほど切削速度が速くなると考えています。しかし、タングステンカーバイドの場合、電流値が高いほど熱影響部が深くなり、「白色層」(再鋳造層)が厚くなります。この層は亀裂が発生しやすい場所です。 当社のアプローチ:荒削りには中程度の電流を使用します。仕上げ加工では、電流を荒削り時の3分の1(またはそれ以下)に下げます。高速で切削して熱割れのリスクを冒すよりも、追加でパスを行う方が良いでしょう。 脈拍幅を短く保つパルス幅が長いほど、パルスあたりのエネルギーが高くなり、侵食速度は速くなりますが、同時に損傷も大きくなります。通常、パルス幅は2~6マイクロ秒の範囲で制御し、仕上げ加工には2マイクロ秒未満のパルス幅を使用します。 誘電抵抗率のモニタリング    脱イオン水の抵抗率が低すぎると、アーク放電が発生し、作業面を損傷する可能性があります。当社では抵抗率を10~15kΩ・cmに維持しており、これは各シフトごとにチェックし、必要に応じて樹脂を交換しています。 安定したワイヤースピードを維持する 速度が速すぎるとワイヤが切れる可能性があり、遅すぎると切りくずの排出が悪くなります。ワイヤのサイズと部品の厚さに応じて、4~6m/分の速度を設定し、振動のない効果的なフラッシングを確保します。 複数回のパスを標準として使用するタングステンカーバイド製のパンチ加工では、常に最低3回のパス(粗加工→仕上げ加工1→仕上げ加工2)を行います。パスを重ねるごとに切削エネルギーは減少し、最終パスは穏やかな「掃引」のような加工となり、ほとんど目に見えない白い層と0.8μm以下のRa値を実現します。  放電加工による穴あけ:小さな穴が最も難しい パンチ 0.3mm程度の小さなオイル穴や通気孔が必要になる場合があり、そのような場合は放電加工(EDM)による穴あけ加工が適している。ここでの最大の課題は、切削屑の除去です。切削屑が洗い流されないと、穴の壁に繰り返し排出され、表面の焼けや、ひどい場合には亀裂が生じます。 当社のベストプラクティス:まっすぐな銅管電極を使用してください。曲がった管はずれて穴の壁を焼いてしまいます。十分な洗浄圧力を確保し、異物が効果的に押し出されるようにしてください。電極を急いで挿入しないでください。短絡の兆候が見られたら、すぐに電極を抜いてください。決して無理に挿入しないでください。 ポストEDM:次は何が来るのか? 切削は終わりではありません。機械加工後には、次の2つの重要なステップがあります。 白い層を検査する拡大鏡または金属顕微鏡を用いてエッジを確認し、白い層が見える場合は、目の細かいサンドペーパーで丁寧に研磨します。再鋳造層を残しておくと、将来的に欠けが生じる原因となるため、注意が必要です。 ストレス解消(低温焼き戻し)タングステンカーバイドパンチ 切断後、残留応力が残る場合があります。可能な限り、低温焼戻し(180~220℃)を行い、内部応力を効果的に解放し、寸法を安定させます。  まとめ「切る」 タングステンカーバイドパンチ ひび割れを起こさずに済むためには、本当に3つのポイントに尽きる。過剰な電流を使用せず、仕上げ加工の回数を増やしてください。効果的な冷却(フラッシング)と切粉除去を確実に行ってください。加工直後にパンチを使用しないでください。白い層を検査し、応力を解放してください。 これが私たちの工房での製作方法です。お客様から「耐久性と弾力性に優れている」と評価いただいているのは、特別な「秘訣」があるからではなく、あらゆる工程を綿密に管理しているからです。収量に苦労している場合は タングステンカーバイドパンチ話し合いましょう。ビジネスの話は不要です。時には経験を共有すること自体がかけがえのないものです。
1 2 3 4

合計 4ページ

助けが必要ですか?チャットしてみよう

伝言を残す
情報または技術サポートが必要な場合は、フォームにご記入ください。アスタリスク* の付いたフィールドはすべて必須です。
提出する
探している FAQs?
お問い合わせ #
+86 769 832011519

営業時間

11/21 月曜日 - 11/23 水: 午前 9 時 - 午後 8 時
11/24木: 休業 - 感謝祭おめでとうございます!
11/25(金): 午前8時~午後10時
11/26 土 - 11/27 日: 午前 10 時 - 午後 9 時
(すべての時間は東部時間です)

ホームページ

製品

ワッツアップ

連絡先