ハードウェアのプレス加工に携わっている友人たちは、バリの問題に深刻な悩みを抱えている可能性が最も高い。
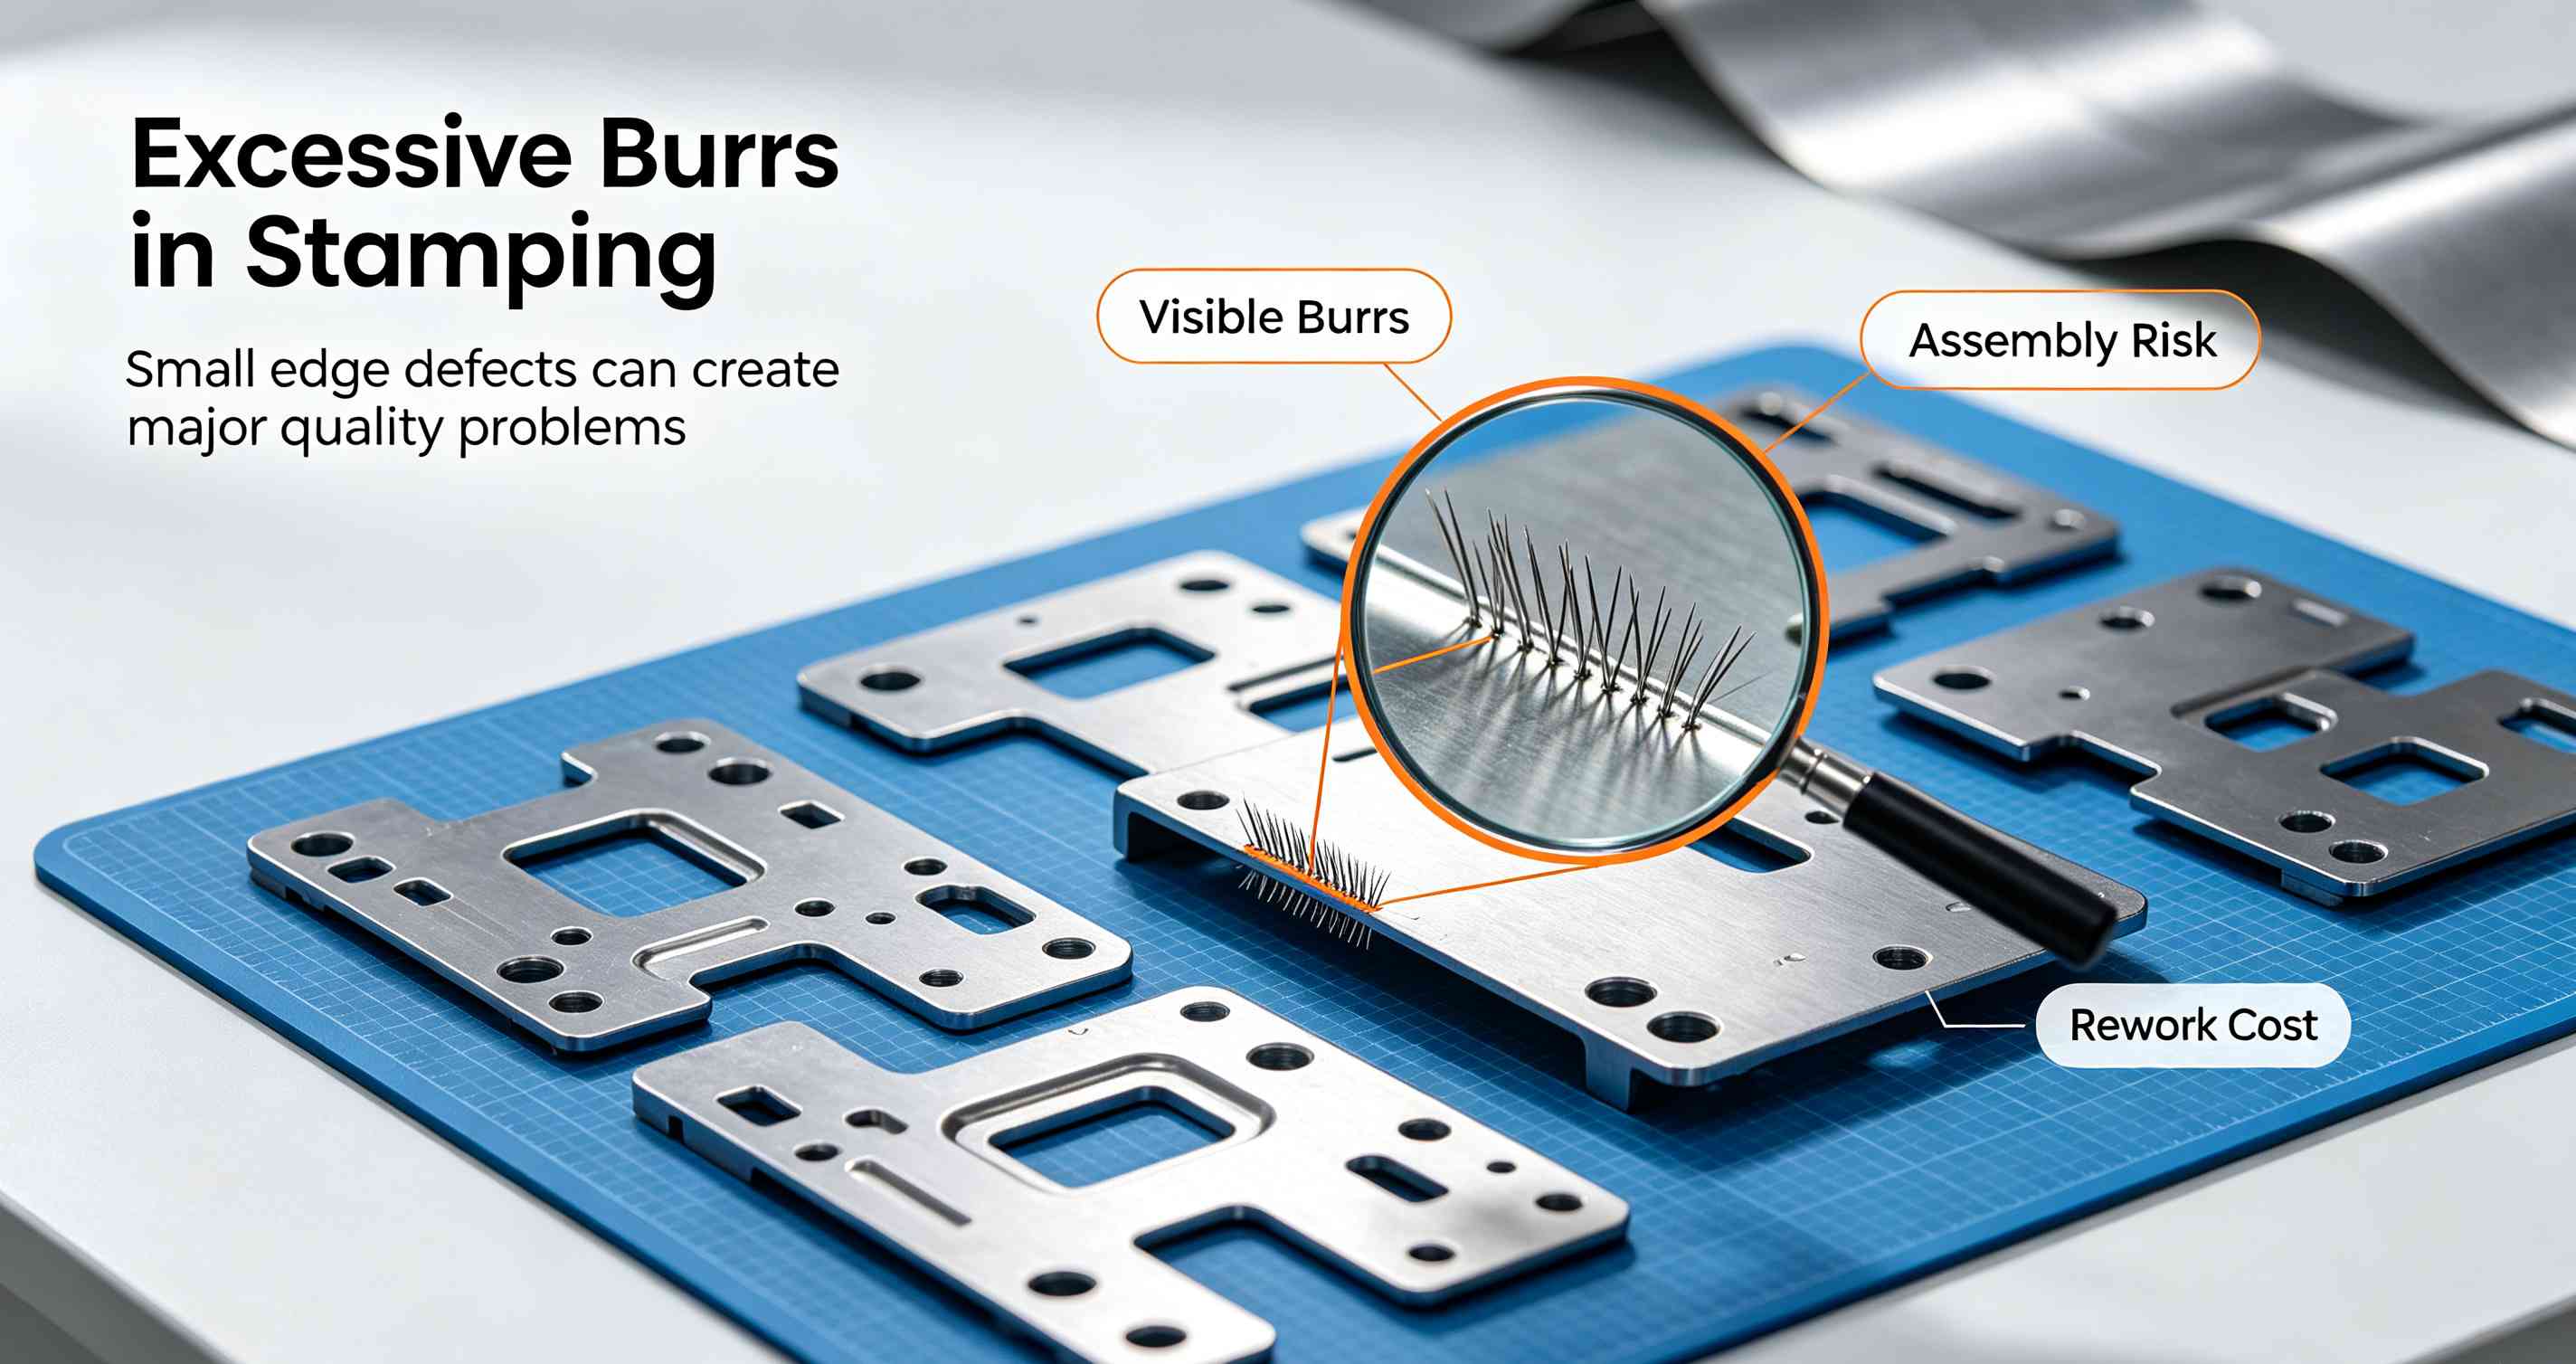
試作段階では完璧だった製品が、量産開始後に突然バリが基準値を超えてしまう。同じ金型を使用しながら原材料のロットを変更すると、量産不良が発生する。軽微なバリは外観や品質に影響を与える可能性があるが、深刻なバリは組み立て時の詰まり、ワークピースや作業者の傷、さらには製品の密閉性や電気的性能の低下につながる可能性がある。これは顧客からの返品、減額、納期遅延に直接つながる。
多くの工場では、バリ取りのために金型を研磨したり、研削したり、調整したりといった手作業に終始していますが、これは根本原因に対処することなく症状だけを治療しているに過ぎません。度重なる手直しは、人員を浪費し、生産能力を低下させるだけでなく、金型の耐用年数を著しく短縮させてしまいます。
実際、プレス加工部品のバリは決して「偶発的な欠陥」ではなく、隙間、刃先、材料の硬度という3つの主要要因が複合的に作用した結果生じるものです。本日は、実践的な視点から、バリ発生の根本的なメカニズムを詳しく解説するとともに、すぐに実行可能な実用的なデバッグおよび制御ソリューションをご紹介します。これにより、プレス加工におけるバリ問題の90%を根本原因から解決できるようになります。
せん断クリアランス:バリの大きさを決定する主要因
せん断クリアランスとは、パンチとダイの間の片側距離のことです。これはプレス金型の最も重要な基本パラメータであり、プレス加工された断面の品質とバリの形状を直接決定します。また、バリの調整と除去のための主要な制御点としても機能します。
標準的な打ち抜き断面は、折り曲げ角部、光沢帯、破断部、バリ部の4つの主要領域に分けられます。これら4つの領域の割合は、打ち抜きクリアランスの大きさによって完全に決まります。クリアランスが不適切であれば、新品の金型や高品質の材料を使用しても、バリは必ず発生します。
クリアランスが極端に小さい:バリが短く、硬く、除去するのが非常に困難です。
実際の隙間が材料適合基準値よりも小さい場合、材料の上下の裂け目が正確に位置合わせできず、外側に広がる二次的なせん断現象が発生し、二重の光沢のある帯状の模様が生じます。最終的に生じるバリは、長さは短いものの、基部が厚く、表面が硬いため、通常の研削では除去が困難です。
同時に、隙間が小さすぎると、パンチとダイの摩擦と摩耗が著しく増加し、金型の摩耗が早まり、その結果、パンチング作業のたびにバリの形成がますます悪くなる。
実例:ある自動車用コネクタ端子製品は、材料厚が0.6mm、初期片側ギャップが0.02mm(ギャップ率3.3%)でした。5,000回の量産プレス加工後、バリが基準値を大幅に超え、0.08mmに達しました。片側0.035mm(クリアランス率5.8%)に微調整したところ、バリは許容範囲の0.025mmにまで低減され、金型寿命が3倍に延びました。
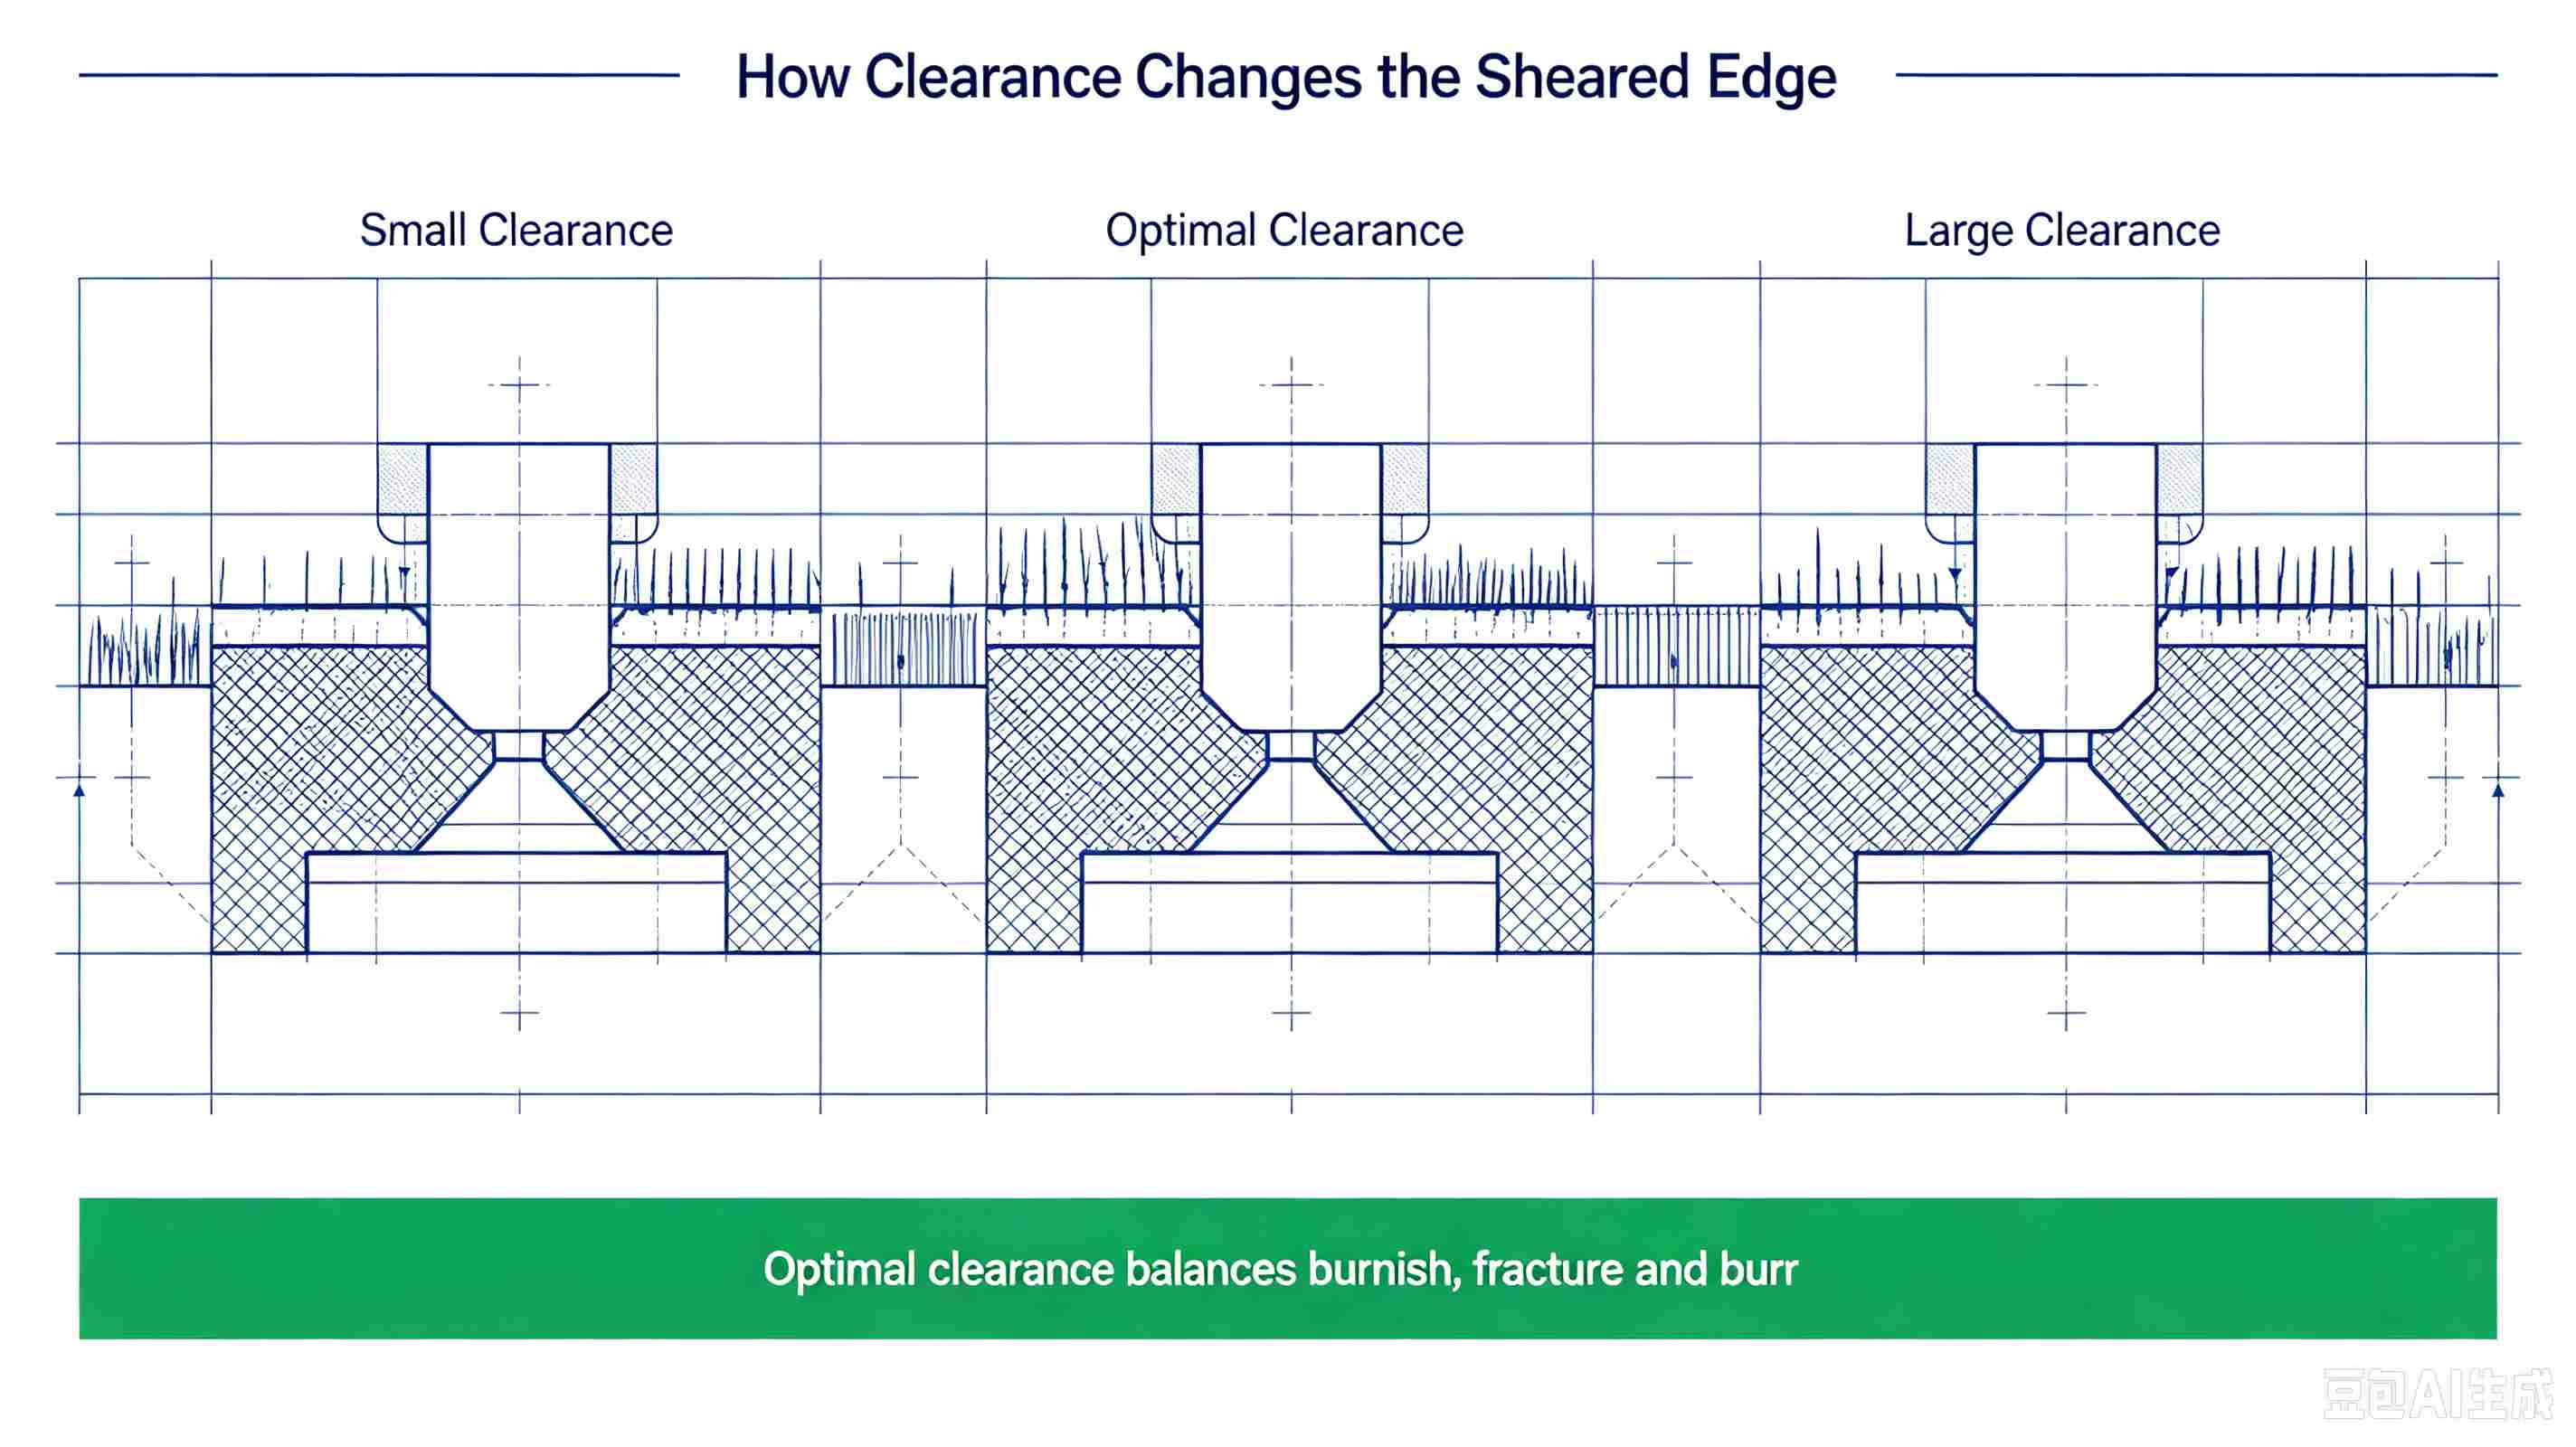
過剰なクリアランス:バリが長くて細いため、脱落しやすく、精密な制御が完全に失われます。
ギャップが過度に大きい場合、材料の引き裂き亀裂が内側に伝播し、粗い破断領域が著しく拡大し、粗い破断帯が大幅に広がる一方で、滑らかで光沢のある帯が急激に減少します。結果として生じるバリは長く、細く、脆弱です。一見簡単に除去できそうに見えますが、容易に脱落して残留物を残し、製品の汚染や組み立て時の詰まりの原因となります。さらに、ワークピースの寸法精度と平面度が著しく低下し、精密部品製造の要求を満たせなくなります。
各種材料に対する一般的な適正クリアランス率(片面)
ギャップには普遍的な固定値はありません。材料特性に合わせて調整する必要があります。確立された業界標準を直接参照できます。
- 軟鋼(SPCC、Q235):5%~8%
- ステンレス鋼(SUS304):6%~10%
銅および銅合金:4%~6%
アルミニウムおよびアルミニウム合金:5%~7%
- 高強度鋼(AHSS):8%~12%
注:上記の値は基本的な参考値です。量産時には、金型仕様、材料硬度、プレス速度に基づいて調整を行い、適切な適合性を確保する必要があります。
エッジの状態:金型は使用に伴い劣化し、その根本原因は摩耗にある。
多くの人が困惑しています。新しい金型ではバリが全く発生しないのに、量産を一定期間続けるとバリの数が著しく増加するのです。パラメータも変更しておらず、設備も交換していません。一体どこに問題があるのでしょうか?最も可能性の高い答えは、金型のエッジの摩耗です。
プレス加工工程において、金型のエッジは継続的に高強度の衝撃力と摩擦にさらされます。プレス加工の回数が増えるにつれて、鋭利なエッジには徐々に丸み、欠け、コーティングの剥離、局所的な欠陥などの問題が発生します。
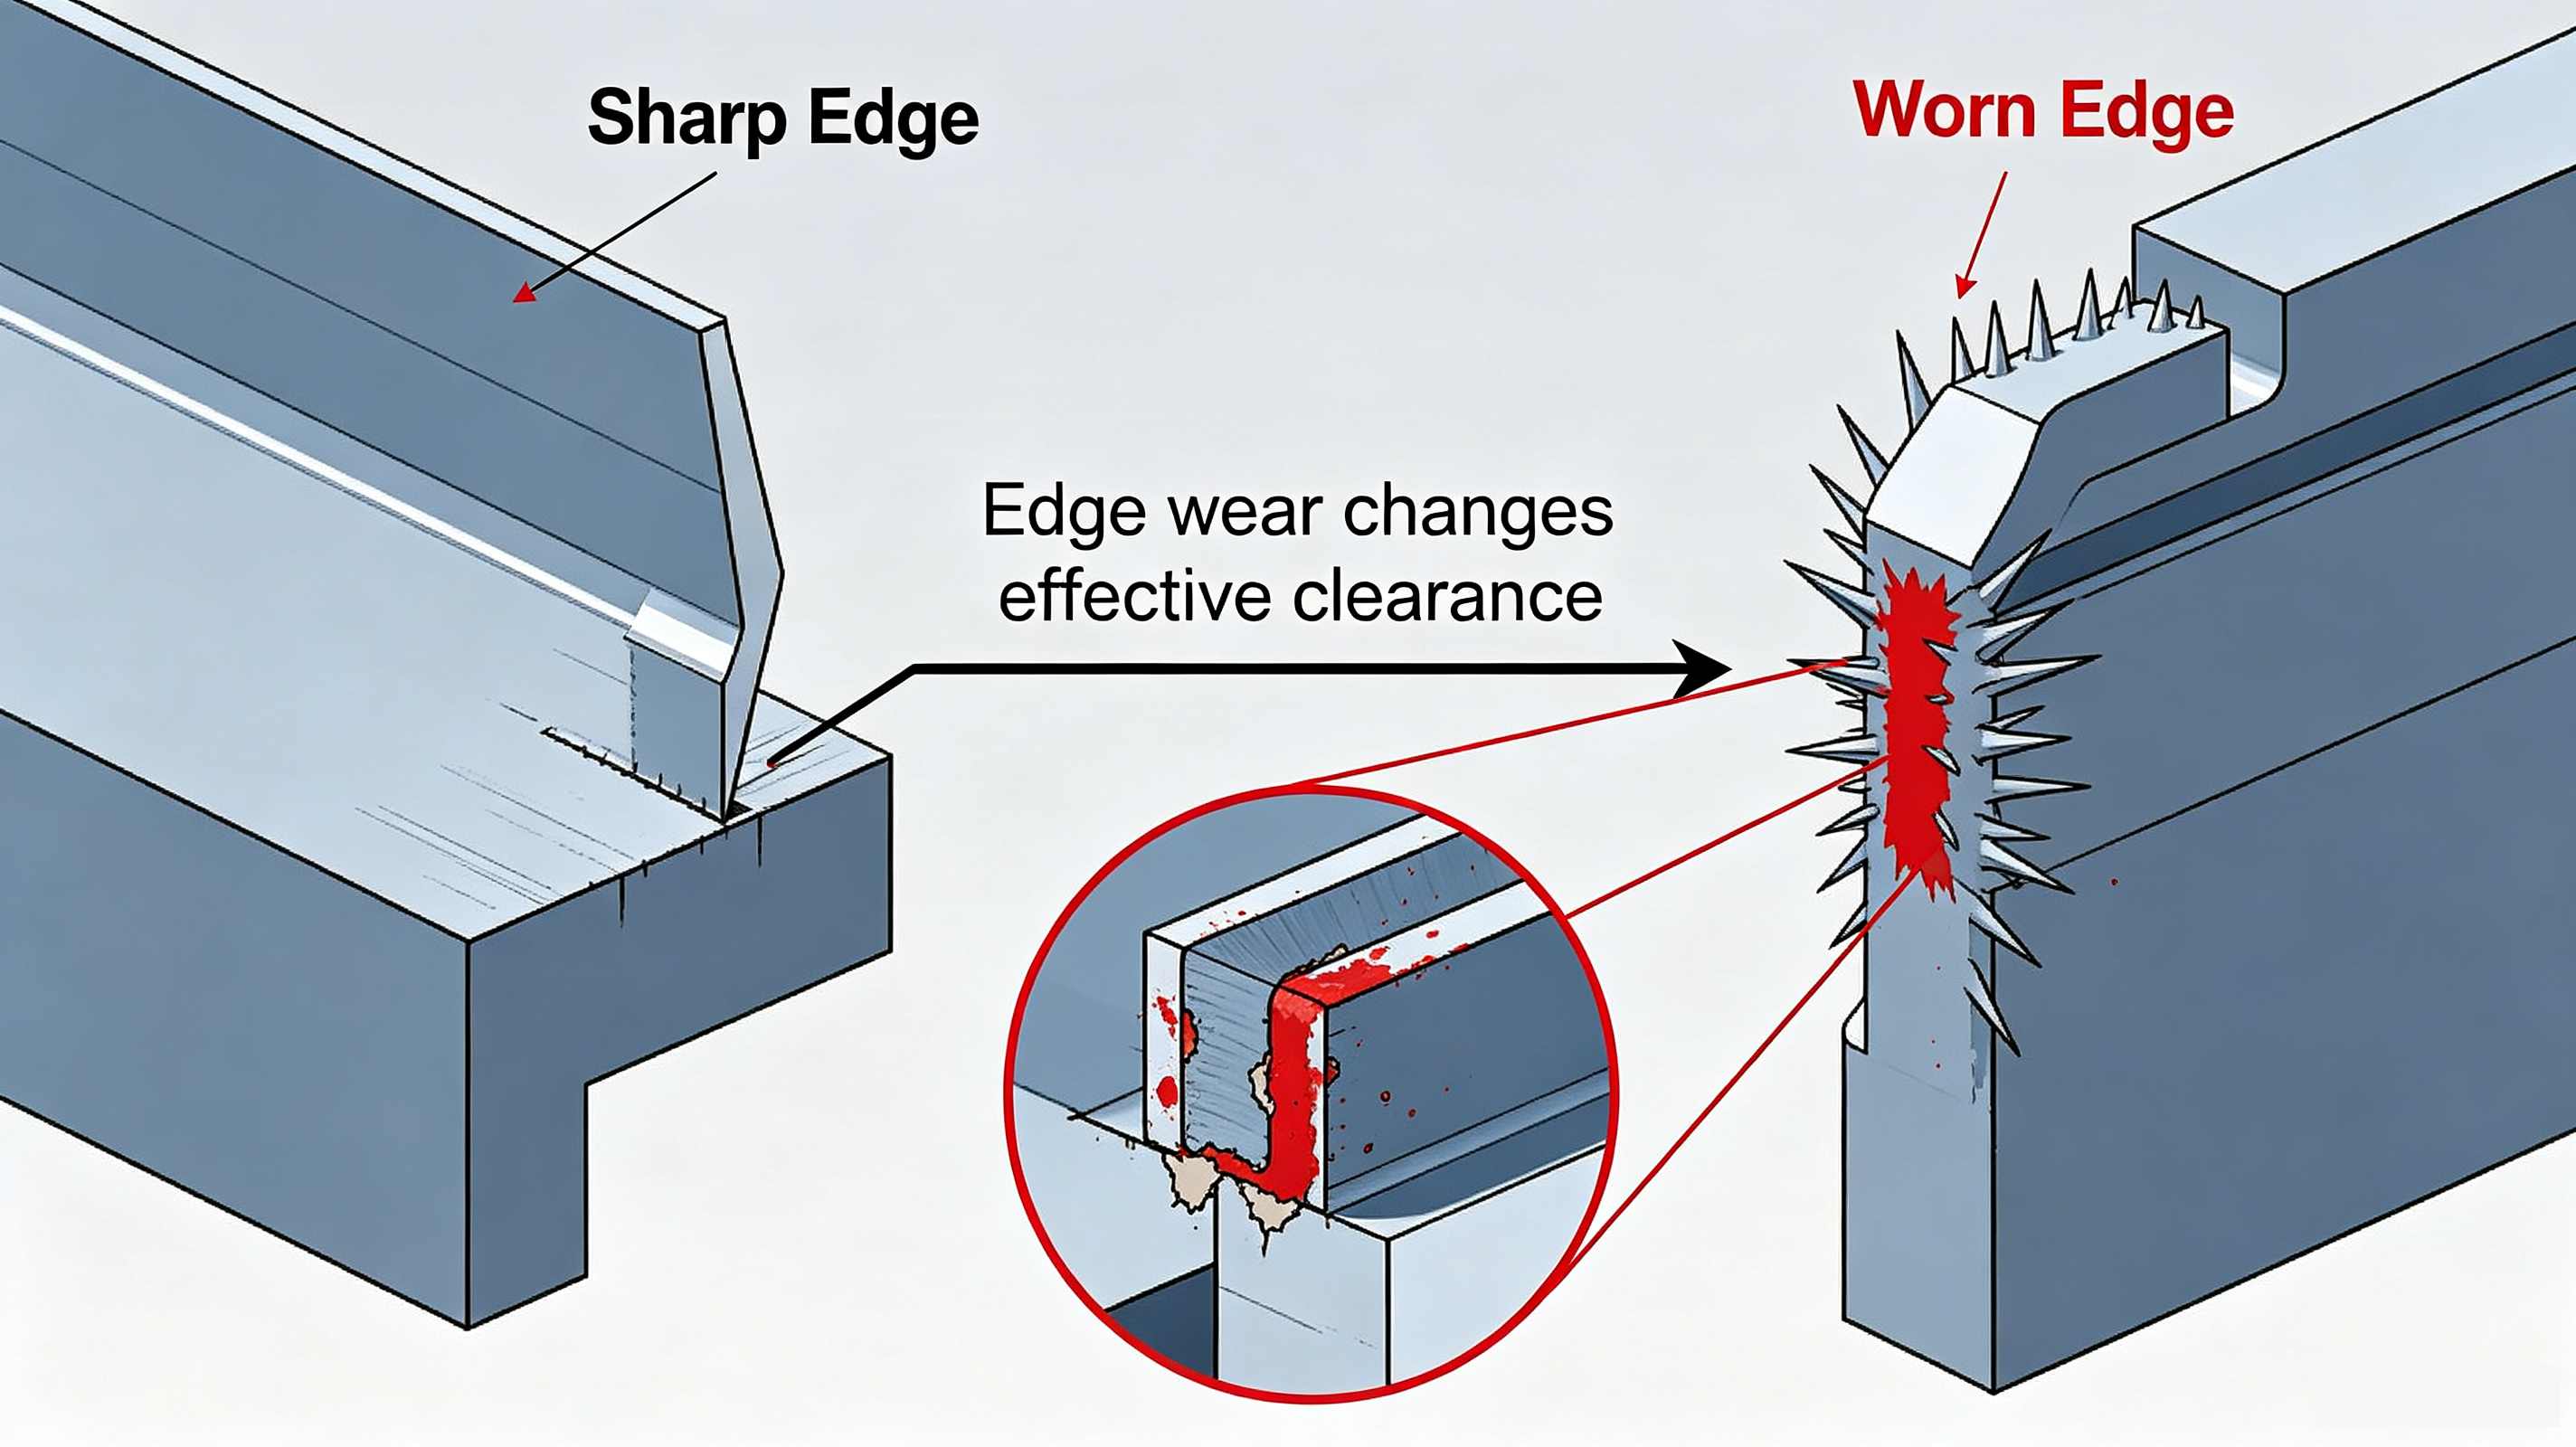
1. 刃先の摩耗はどのようにしてバリの形成につながるのでしょうか?
刃の摩耗は、実際のパンチングクリアランスを間接的に変化させます。パンチ刃のエッジが丸くなると、有効クリアランスが減少します。ダイのエッジが丸くなると、有効クリアランスが増加します。上下の切削エッジの摩耗が不均一だと、非対称な隙間が生じる可能性があります。
最終的な結果として、バリはますます大きくなり、断面の品質は不安定になり、欠陥は非常に規則的なパターンを示すようになる。
2. クイック診断:バリの問題は刃先に関係していますか?
この製品は、全周にわたって均一なバリが発生しており、成形サイクルごとに徐々に増加します。これは通常、全体的なエッジの摩耗または基準ギャップのずれが原因です。
製品の片面または局所的な部分にバリが発生するのは、すべて局所的なエッジの欠け、欠陥、または金型の平行度のずれによるものです。
3. 刃の寿命を延ばし、バリを減らすための実践的な解決策
推奨金型材料(耐摩耗性低~高):通常のCr12MoV金型鋼(通常の量産に十分)→ASP23/ASP30粉末冶金高速度鋼(大量精密プレス加工に推奨)→超硬合金(超高耐摩耗性だが脆く、強い衝撃条件には不向き)。
加工とメンテナンスの重要な詳細: ワイヤーカット後、高光沢のエッジを維持します。手動研磨は禁止されています (エッジの微細構造を損傷し、摩耗を加速するため)。要件に応じてコーティングを合わせます。TiAlN は高速プレス加工に適しており、DLC は非鉄金属の非粘着性金型に、BALIQ は高耐摩耗性用途に適しています。刃の切れ味を迅速に回復するために、定期的な刃の研磨とメンテナンスを行います。
材料の硬度:バリが発生する最も見落とされやすい隠れた原因
同じ金型とパラメータを使用しても、材料のロットが異なると、バリや品質問題などの欠陥が発生します。これは業界ではよくあることです。その主な原因は、材料の硬度と可塑性のロットごとのばらつきです。
材料の硬度は、せん断抵抗と塑性変形能力を直接的に決定します。硬度が異なる材料は、打ち抜き加工や成形加工において、大きく異なる結果をもたらします。
1. 硬度レベルの異なる材料におけるバリの特性
軟質材料(純アルミニウム、真鍮):極めて高い塑性、破断前に大きな変形、大きな角の崩壊、大きなバリが発生しやすい、清掃が困難。
中硬度材料(SPCC、SUS304):適度な変形と均一な断面形状を示すため、バリのない高品質な製品を最も容易に製造できる。
硬質材料(65Mnばね鋼、高強度鋼):脆性が高く、破壊速度が速く、バリは比較的小さいが、金型に非常に強い衝撃を与え、しばしばエッジの欠けを引き起こす。
2. 同じグレードの材料なのに、なぜロットによって大きな違いが生じるのでしょうか?
材料のグレードが均一であっても、ロットによってばらつきが生じる場合があります。硬度の変動はHRB 5~10に達することもあり、焼鈍処理の違いによって塑性、表面酸化物、油汚染、めっき厚の不均一性などにばらつきが生じます。これらのわずかな差異は高速プレス加工中に増幅され、ロット規模のバリ欠陥を引き起こします。
3. 物質の変動性に対処するための実施戦略
動的ギャップ調整:硬い材料の場合は、片側ギャップを0.5%~1%増加させます。材料が柔らかすぎる場合は、クリアランスを適切に減少させます。
入荷材料の品質を厳格に管理する:サプライヤーと硬度基準を確定し、入荷材料の各バッチに対して抜き取り検査を実施し、不適合品は直ちに返品する。
金型構造の最適化:主要な作業ステーションでは交換可能なインサートを採用し、材料の状態に基づいて後続のパラメータ調整を容易にします。
3つの主要要因の相互関係:問題を正確に診断するための背景理解
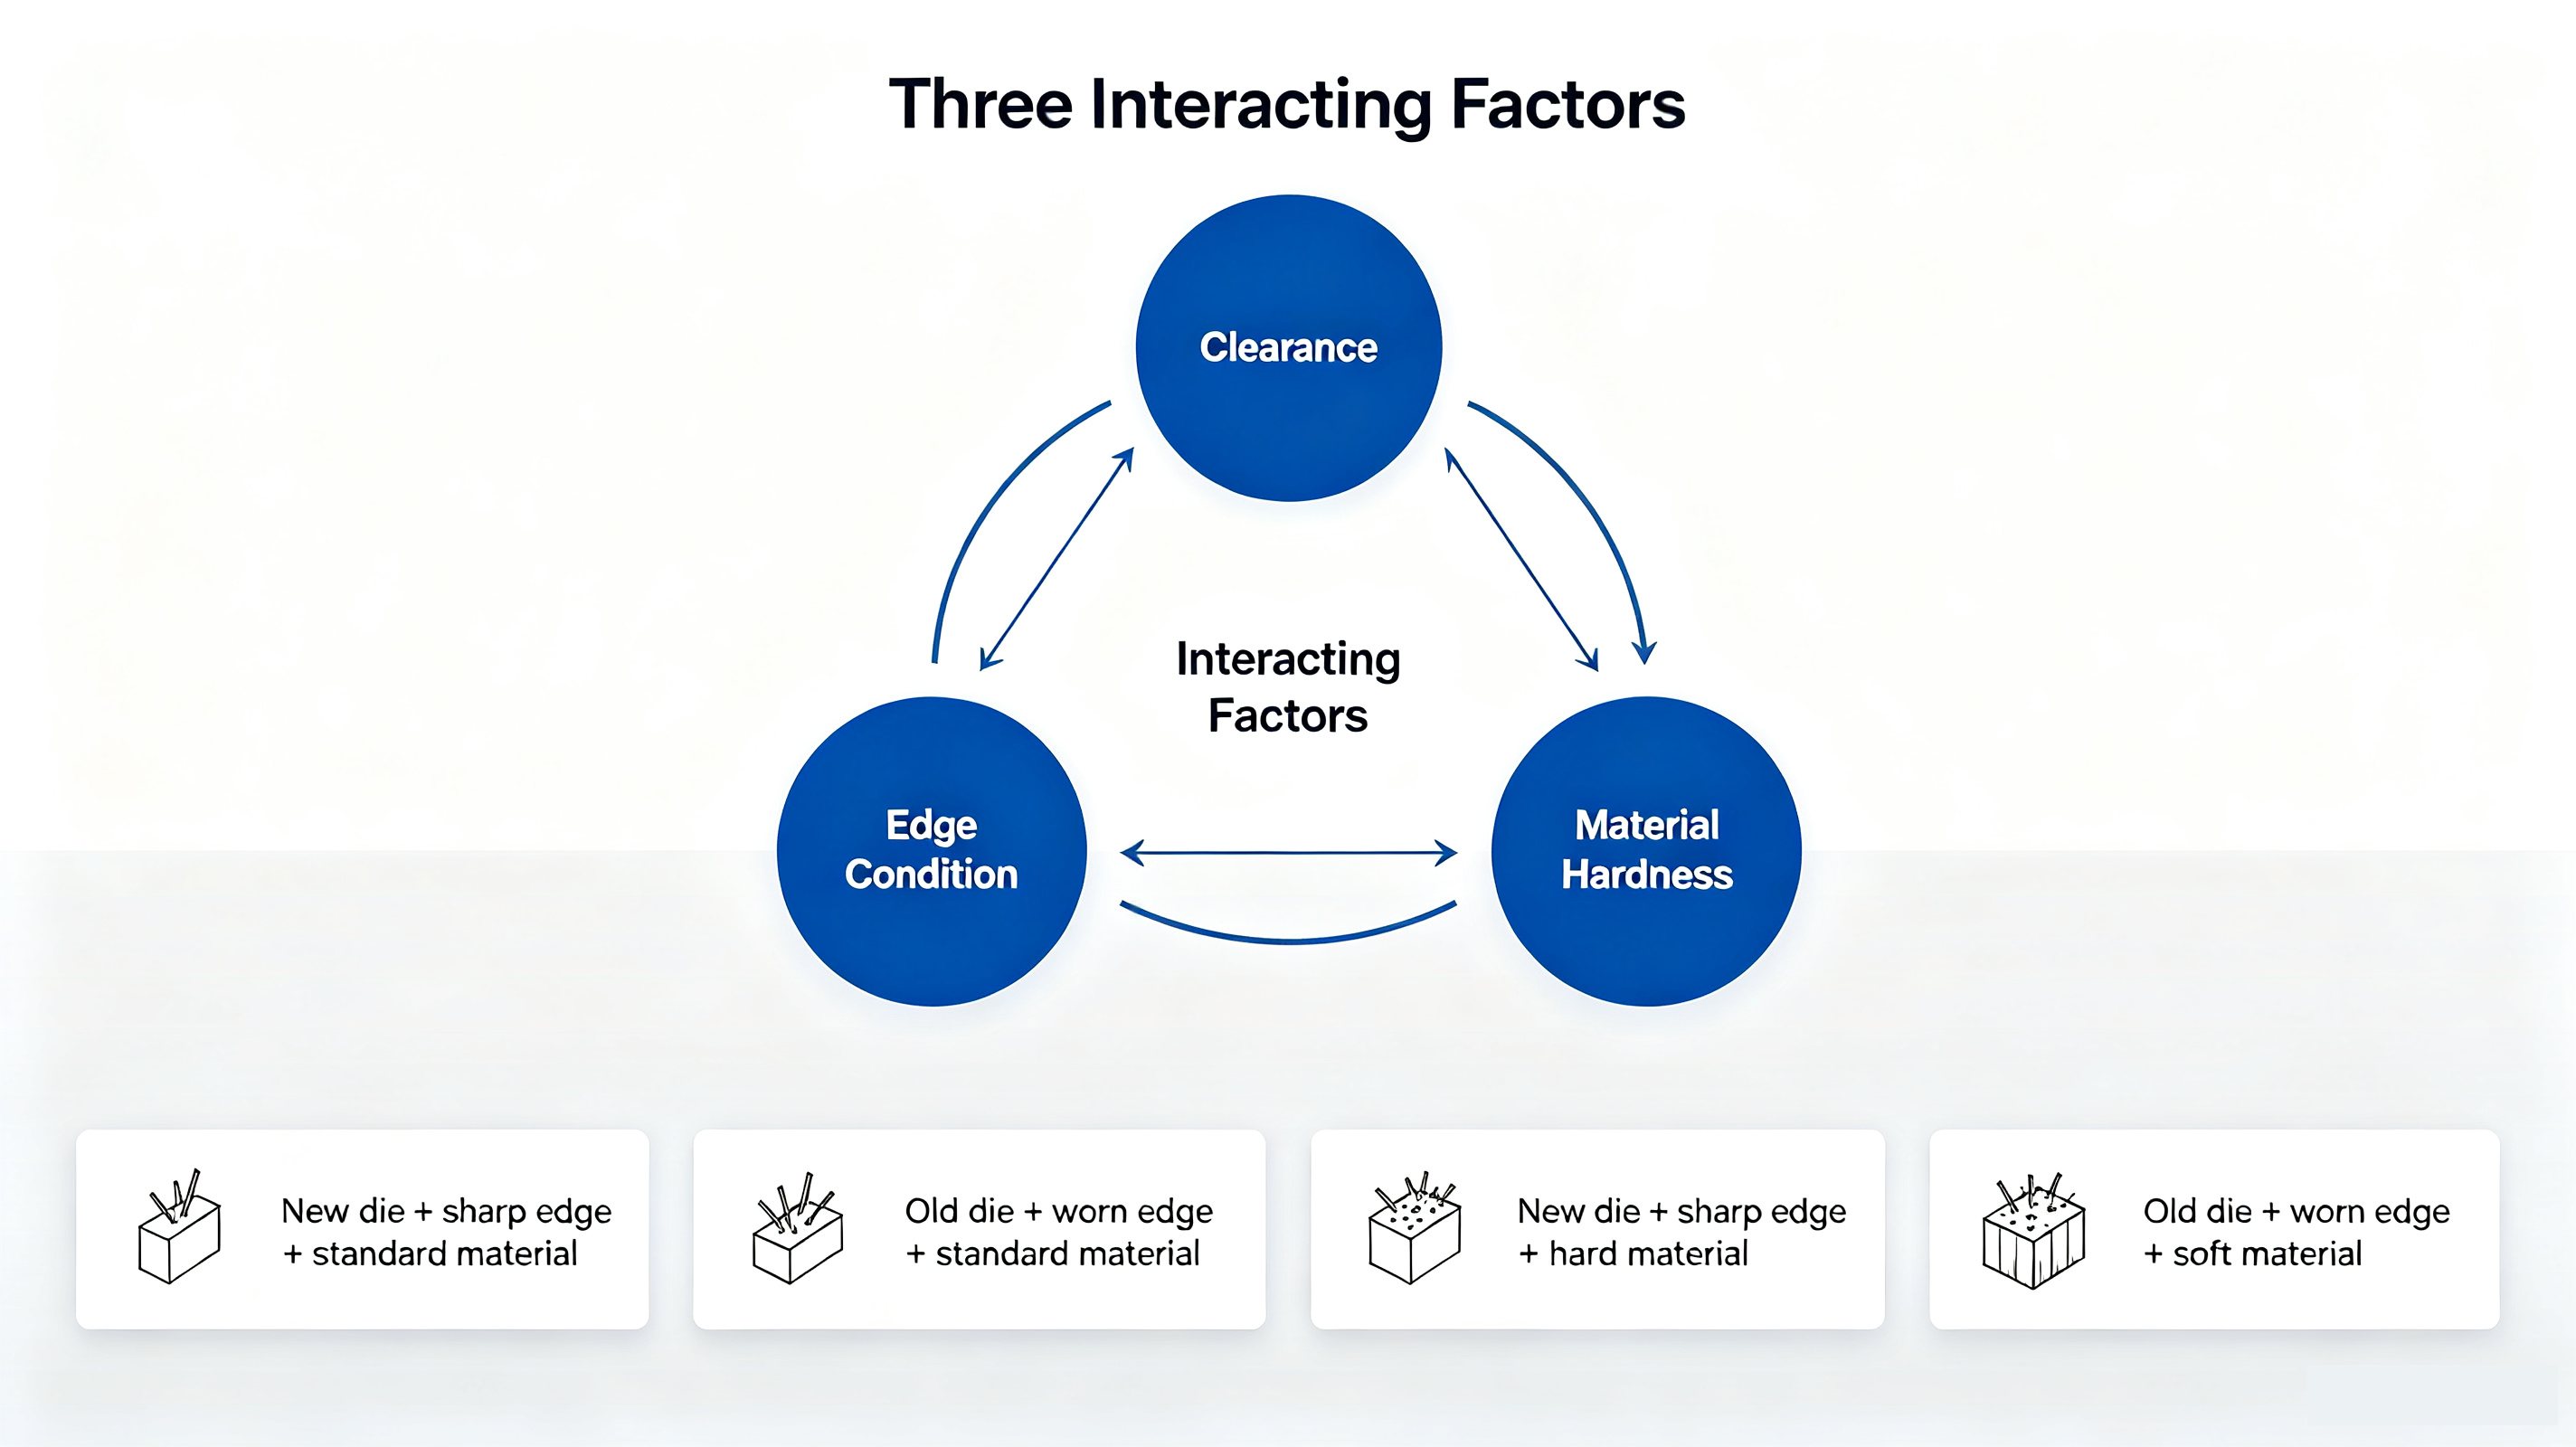
実際の生産現場では、クリアランス、刃先、材料の硬度は独立して作用するのではなく、互いに影響し合います。生産条件の違いに応じて、バリの発生状況は一目でわかります。
新金型+鋭利な刃先+標準素材:適切なクリアランス、0.03mm以内のバリ抑制により、最高品質を実現。
古い金型+摩耗したエッジ+標準材料:バリは成形サイクルごとに継続的に増加し、徐々に標準値を超えて0.08mmを超える。
新しい金型+鋭利なエッジ+硬い素材:バリは最小限に抑えられているが、金型のエッジが欠けやすく、寿命が大幅に短くなる。
古い金型+摩耗したエッジ+柔らかい材料:大きくて硬いバリは研削が非常に困難で、バッチ不良率が急激に上昇する。量産不良率が急上昇する。
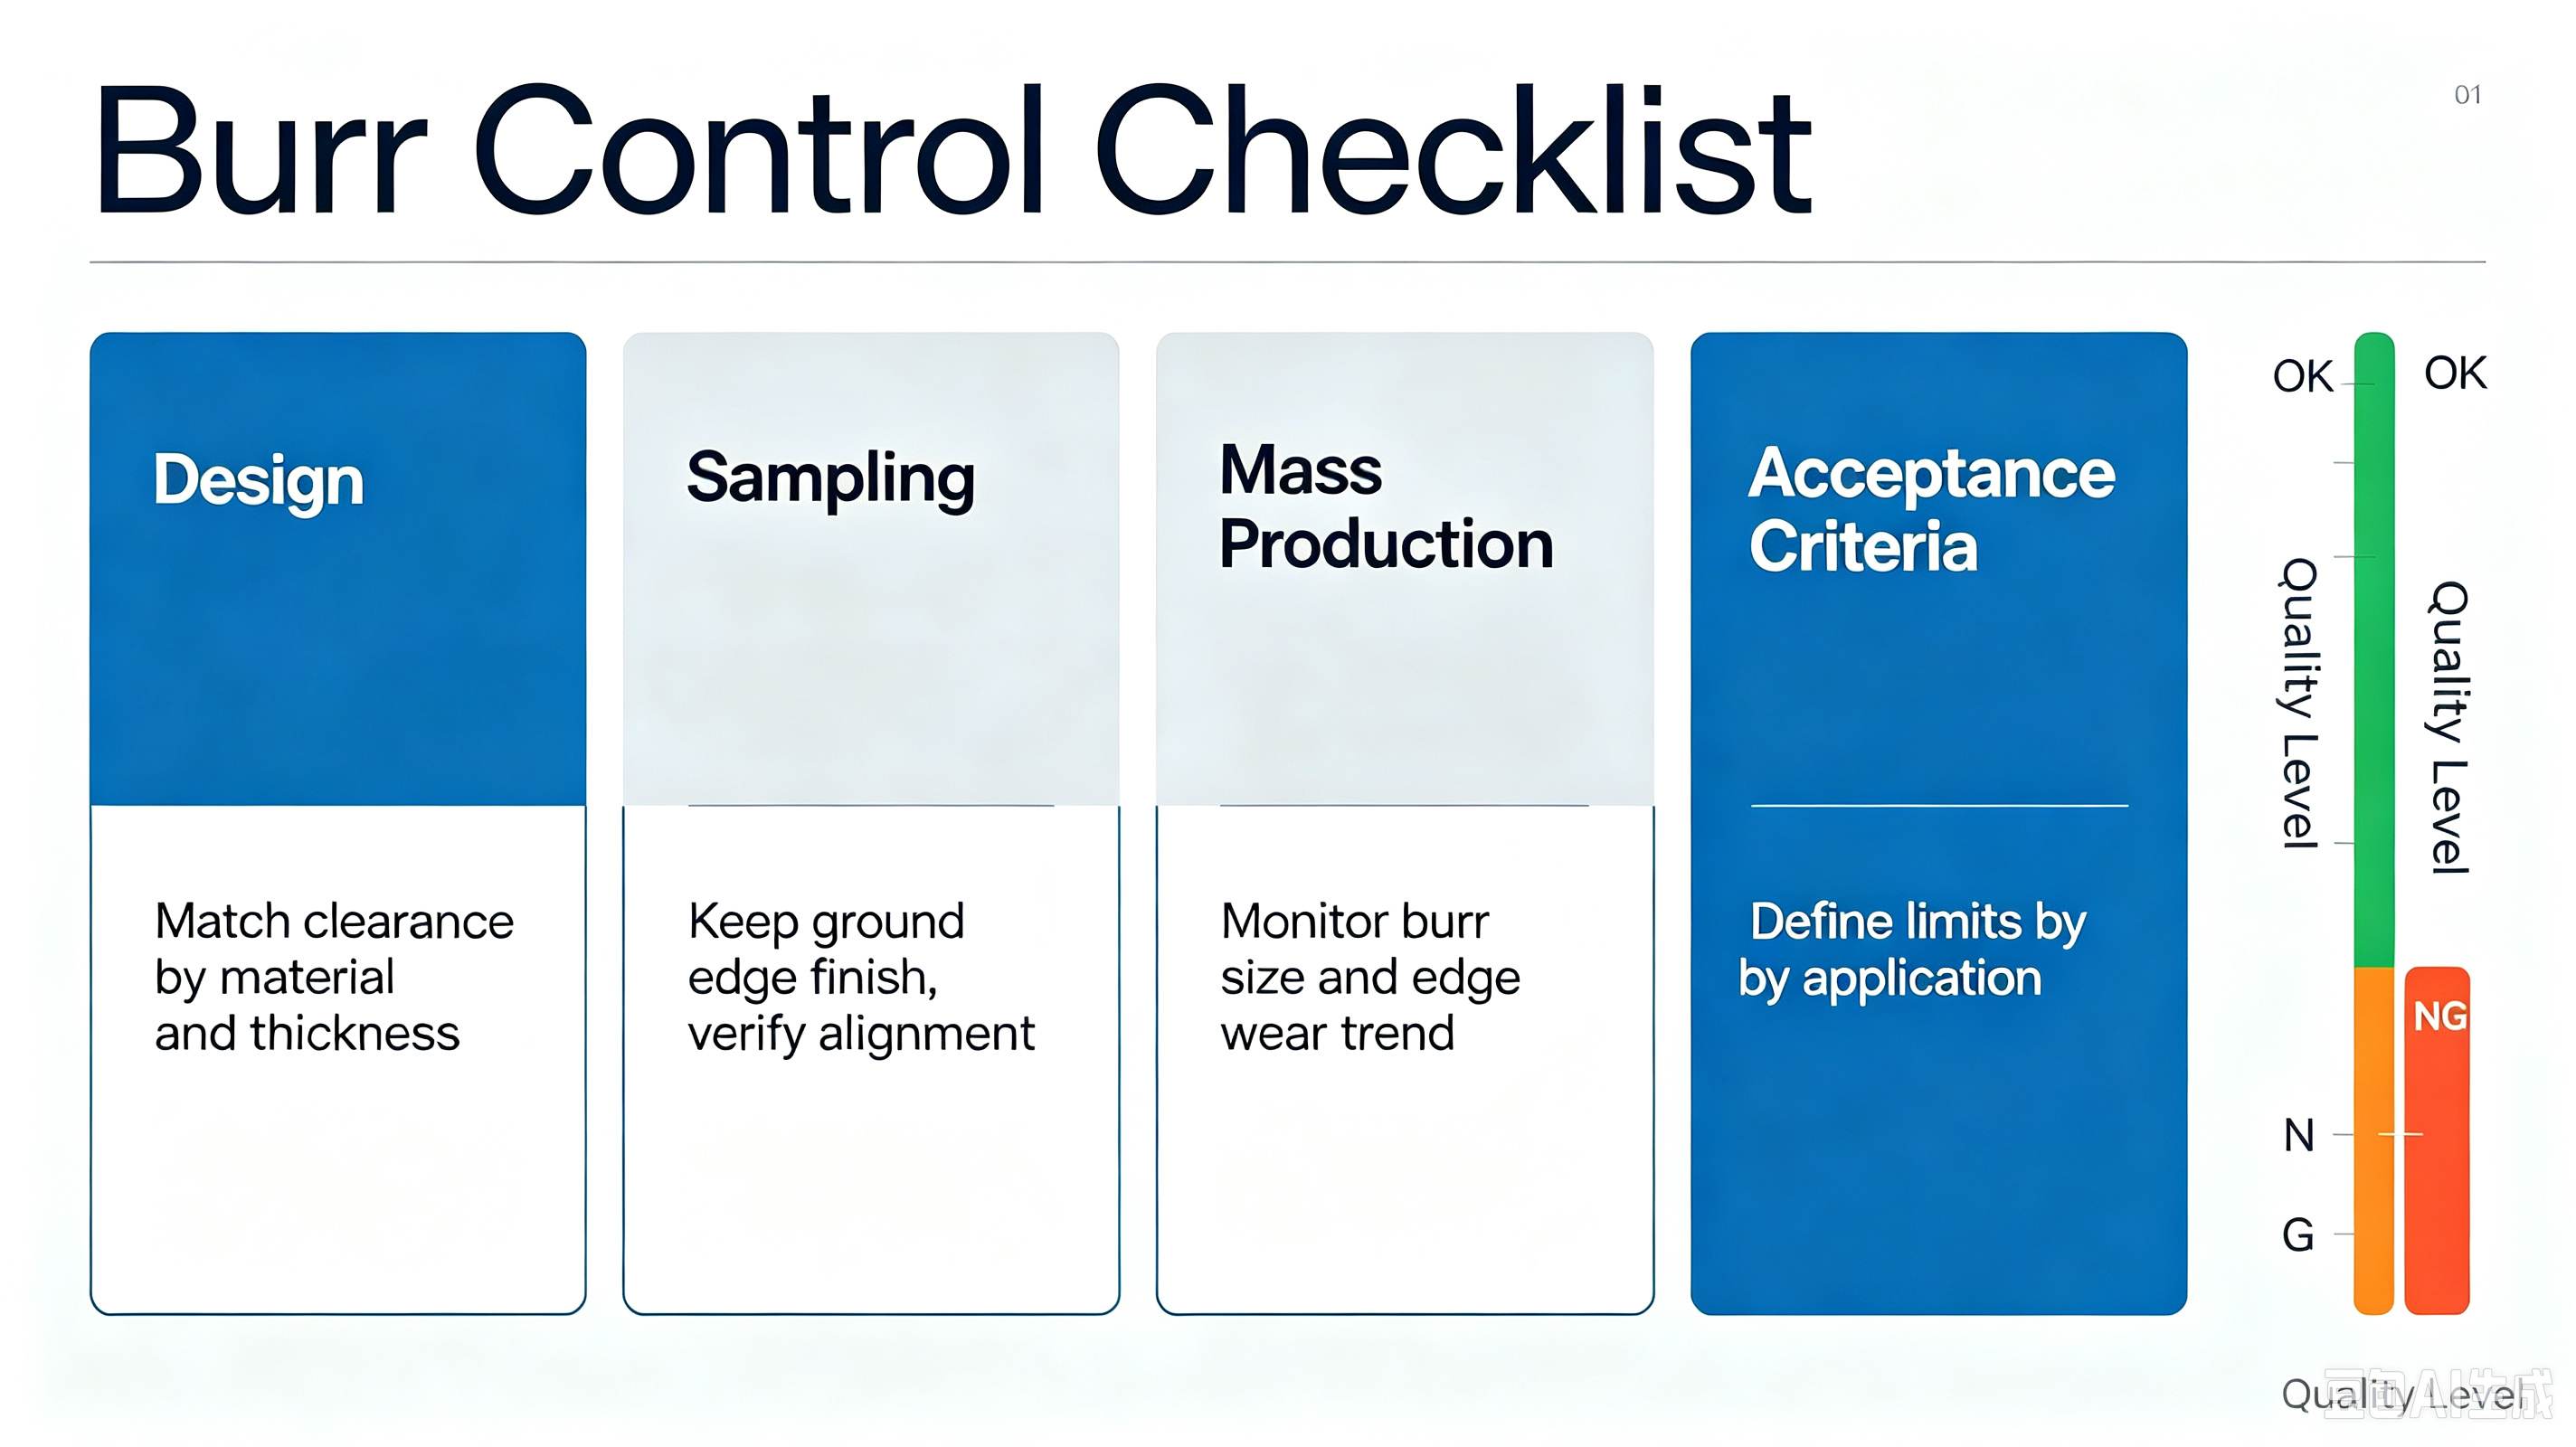
全工程におけるバリ除去計画(直接実施可能)
1. 設計段階:発生源からのバリリスクの回避
材料の種類と厚さに応じてギャップ率を正確に合わせます。主要な成形およびパンチング位置には交換可能なインサートを採用し、後々のメンテナンスや微調整を容易にします。明確なエッジ粗さ基準を設定し、Raを0.4以下に厳密に管理します。
2. 試作金型製造段階:確固たる品質基盤の確立
ワイヤーカット後、手作業による研磨で精度が低下するのを防ぐため、高光沢のエッジを維持します。手作業による研磨で精度が損なわれることを避けます。パンチとダイの位置合わせを正確に調整します。最初のピースのバリ寸法を完全に検査し、合格した場合にのみ量産を開始します。
3. 量産段階:故障防止のための日常的な管理
各シフトごとにバリ検査システムを確立し、データ傾向を記録する。バリの変動に基づいて金型エッジ研削サイクルを予測する。入荷する材料の各バッチに対してランダムに硬度検査を実施し、それに応じてプレス加工パラメータを速やかに微調整する。
4. バリに関する業界標準の許容基準(参考)
電子コネクタ端子:≤0.03 mm(接触の信頼性を確保するため)
自動車構造部品:0.05mm以下(組立および安全基準を満たす)
家電製品の板金部品:0.10mm以下(外観品質要件を満たすこと)
建築用金物:≤0.15mm(機能要件が低い)
雑草が繁殖するのは決して解決不可能な問題ではありません。ただ、ほとんどの人が根本的な問題を正しく認識していないだけなのです。
過剰なバリが発生した場合でも、盲目的な研削、頻繁な金型調整、試行錯誤を繰り返す必要はありません。正確な検査手順を覚えておいてください。まず材料のロットと硬度を確認し、次に金型エッジの摩耗状態を調べ、最後にブランキングクリアランスを微調整します。
ギャップ、刃先、材料という3つの主要要素を徹底的に理解し、設計、製造、量産の全工程を標準化することで、バリの問題を完全に解消し、製品歩留まり率を安定させ、再加工コストを削減し、納品品質を向上させ、顧客からの注文を確実に確保することができます。


 IPv6ネットワークをサポート