では プレス金型産業公差管理は、工具寿命と製品品質を決定する主要な要素です。 ダイ部品ヨーロッパと北米の自動車および家電業界のバイヤーは、まずサプライヤーの公差の理解と実行を評価します。この記事では、公差管理をマスターするのに役立つ 5 つの重要な側面を解説します。 プレス金型部品.
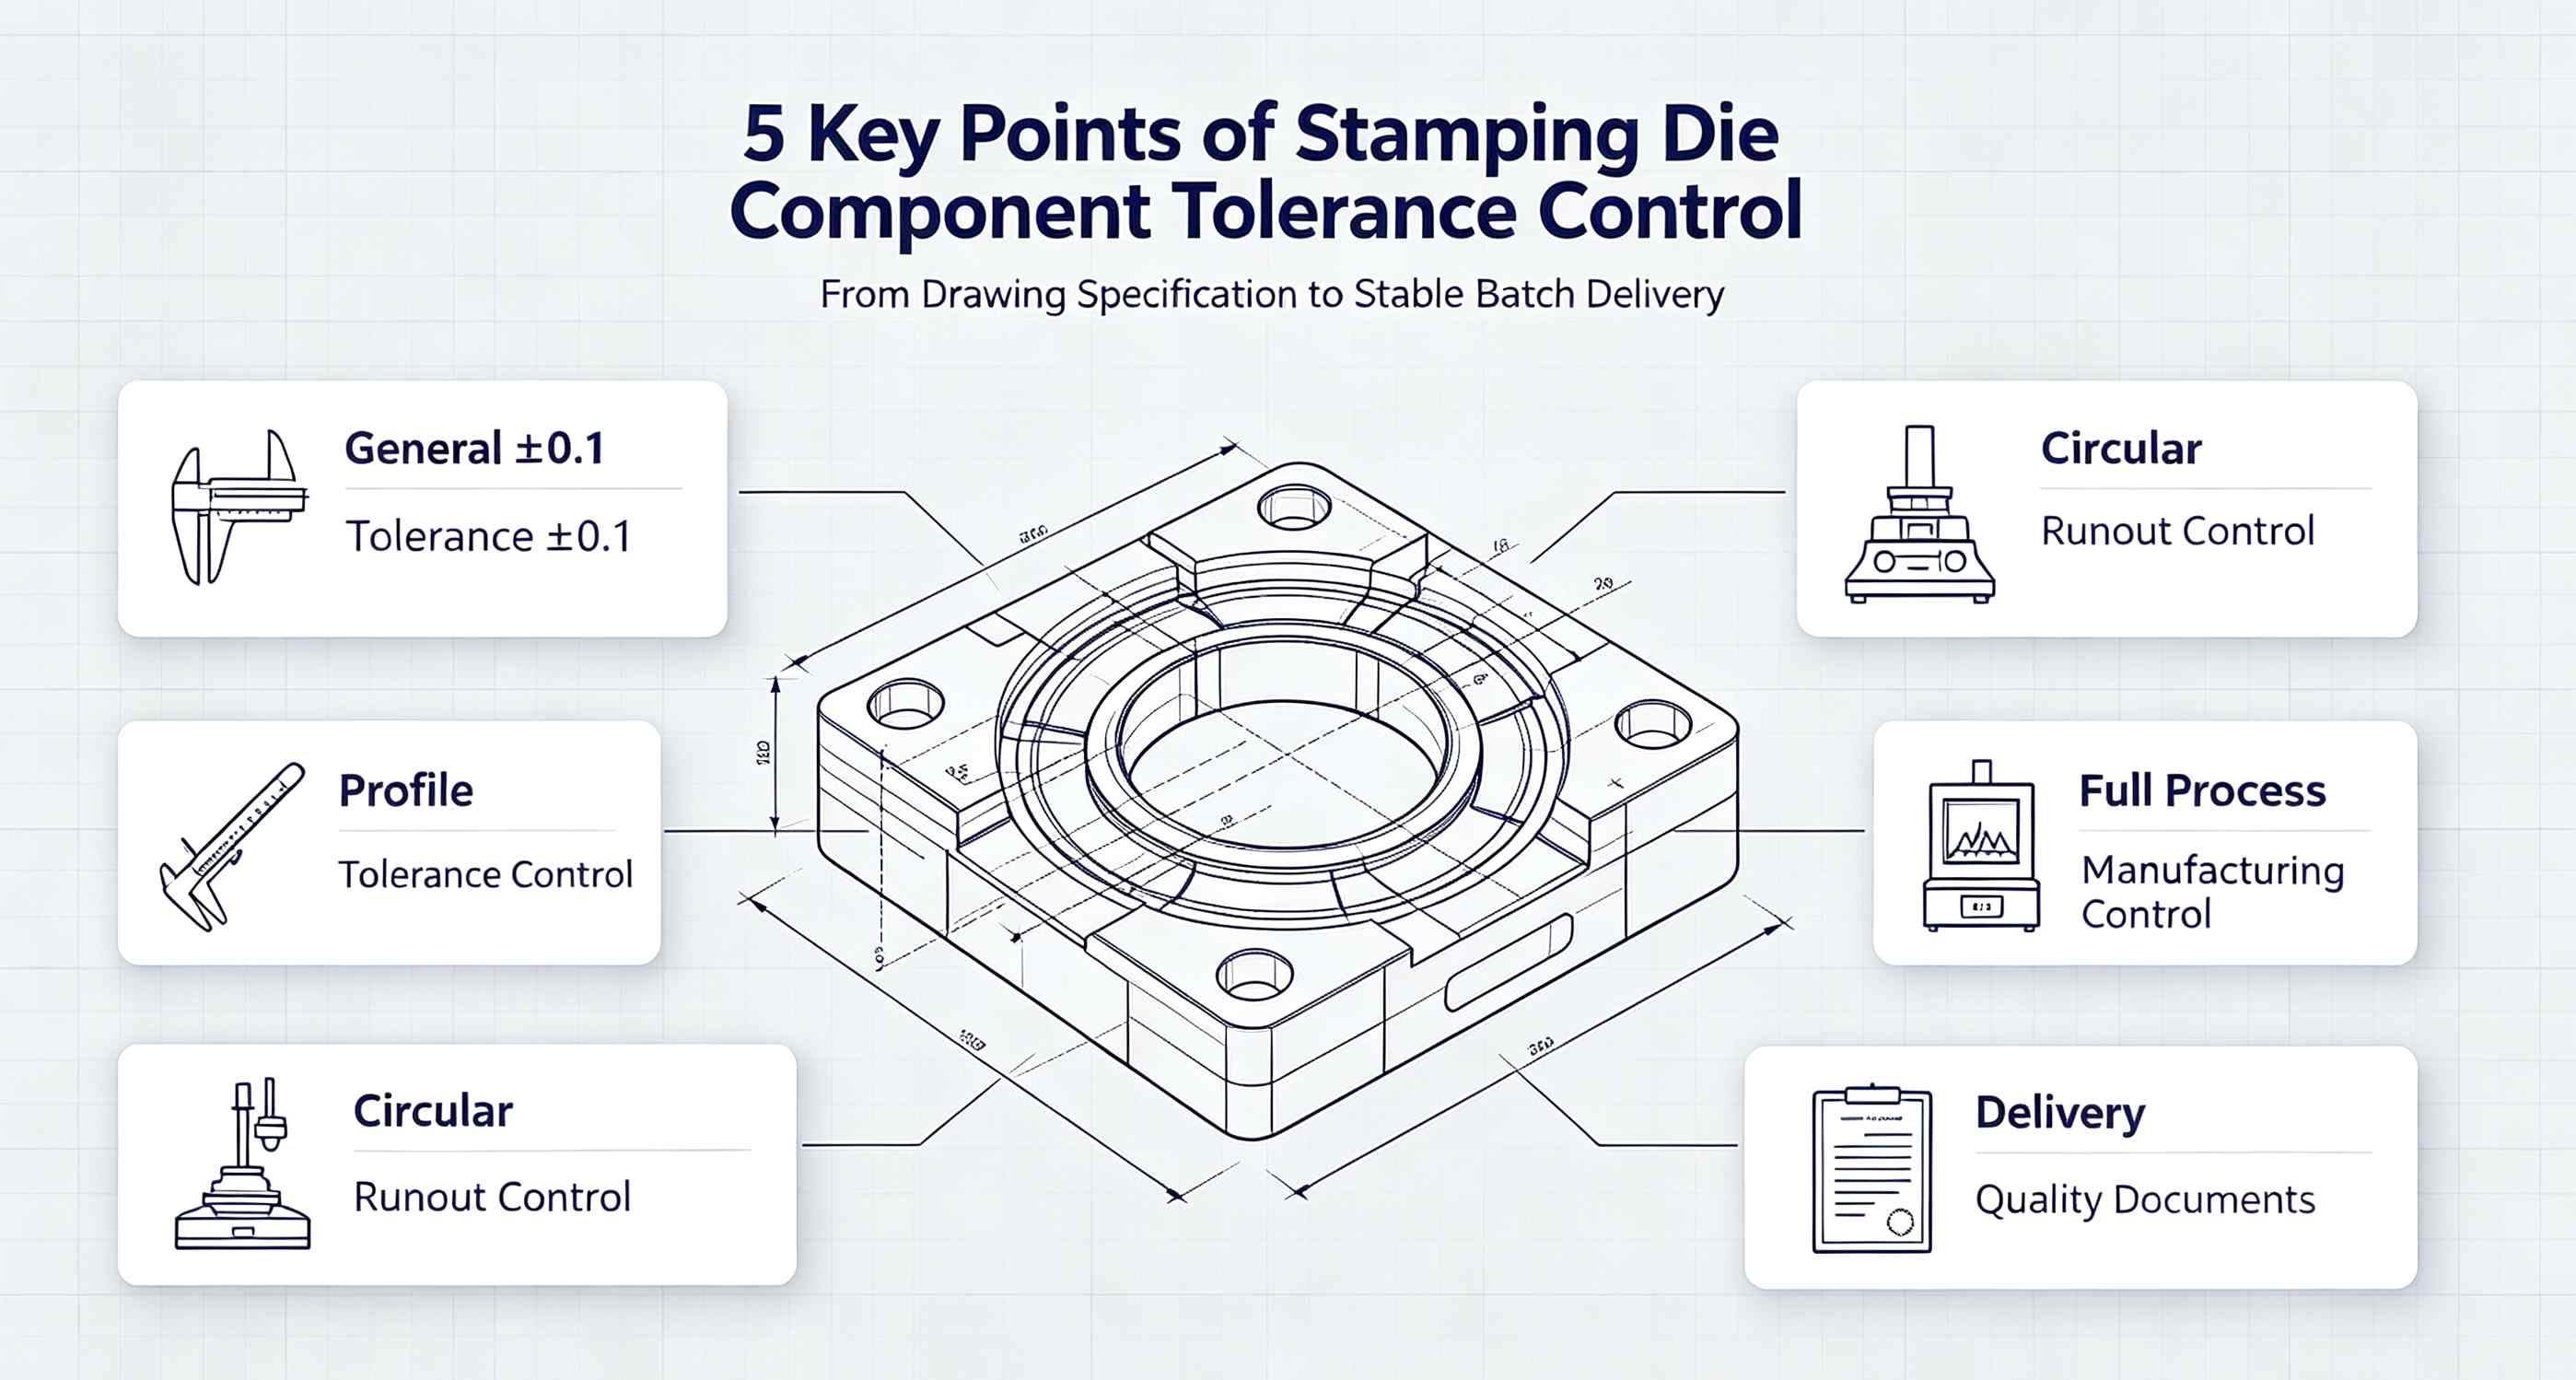
多くの図面では、表題欄または注記に「一般公差 ±0.1」と記載されています。しかし、これはすべての寸法を±0.1の精度で加工できるという意味ではありません。
適用範囲:個別の公差指定のない直線寸法および角度寸法にのみ適用されます。
例外:嵌合面、機能面、位置決め寸法は通常、より厳しい公差(例:±0.01または+0.005)が適用されます。
業界標準:ISO 2768-m(中精度)は±0.1に相当し、ISO 2768-f(高精度)は±0.05に相当します。
購入者へのアドバイス:まずはタイトル欄に記載されている一般的な公差等級を確認し、次に特別な公差に関する注記を探してください。両方を確認することで、部品の真の精度要件を把握できます。
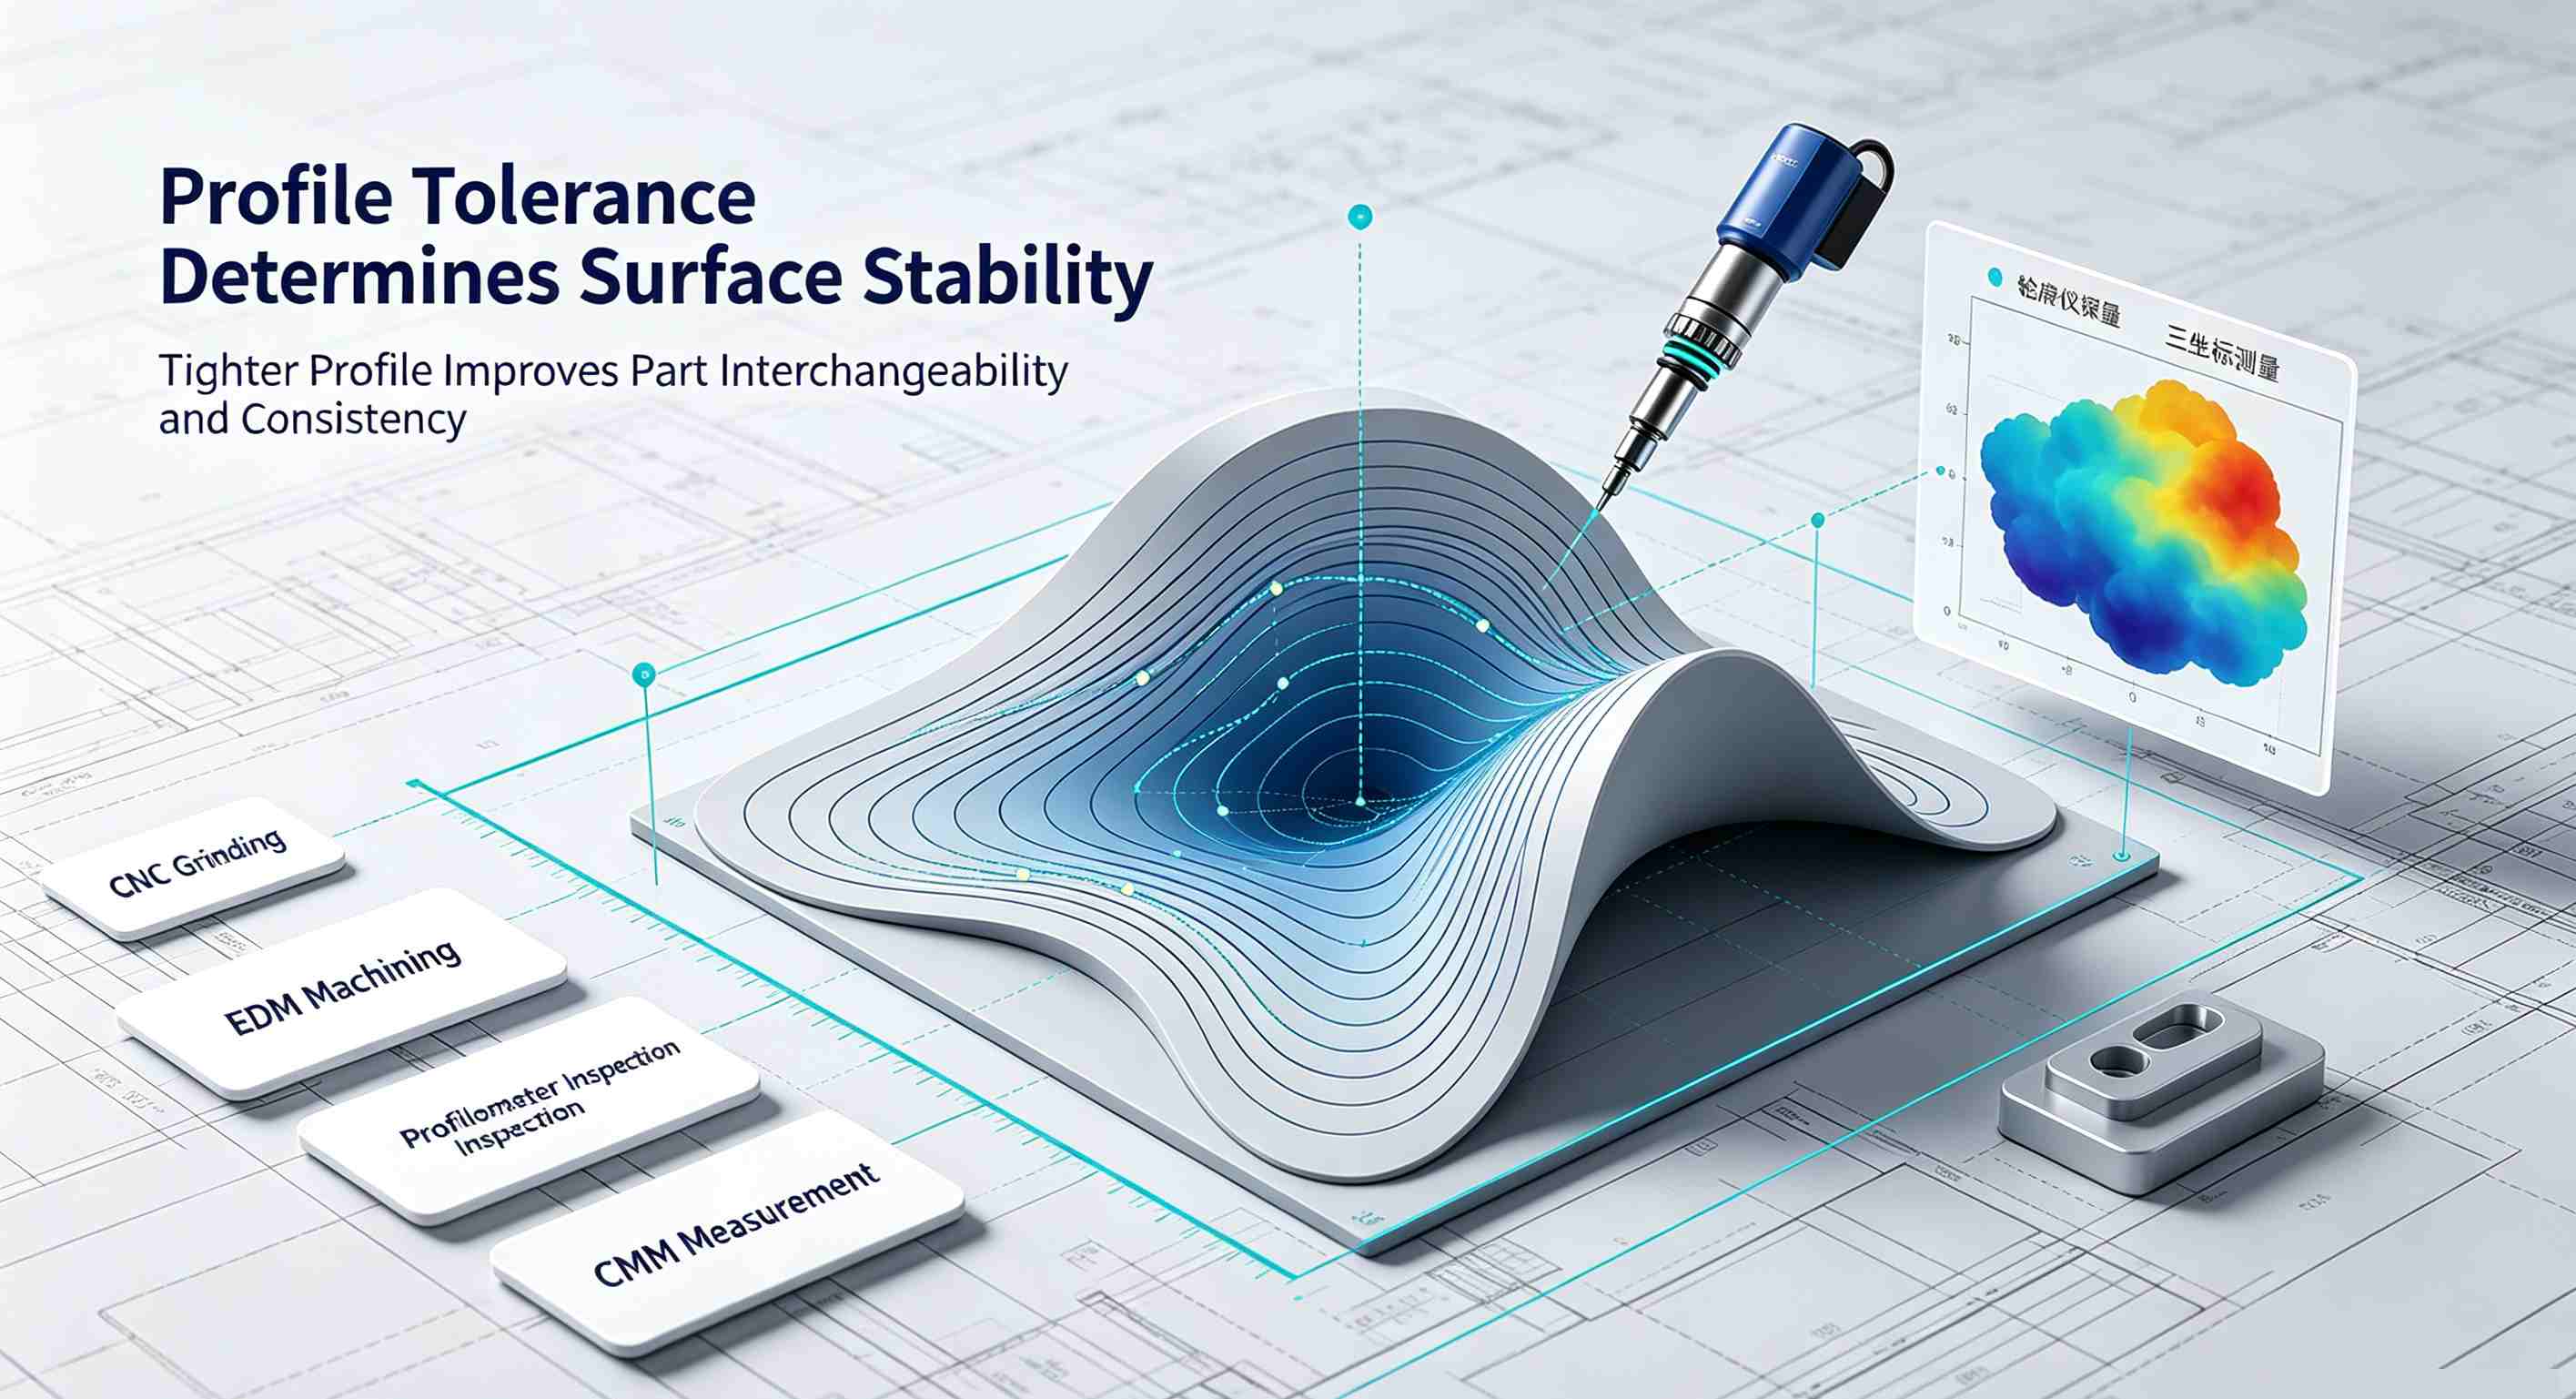
表面形状(記号⌒)は、最も一般的な幾何公差の1つです。 スタンピングダイ曲面や複雑な輪郭の形状精度を制御します。
標準的な表記:⌒ 0.01 A(基準面Aに対するプロファイル0.01 mm)
加工上の課題:高度な要求事項では、単純なフライス加工ではなく、CNC研削加工やEDM(放電加工)が求められることが多い。
検査方法:三次元測定機(CMM)または表面形状測定器。
重要なポイント:プロファイル公差が小さいほど、互換性が高くなります。 ダイパーツ そして、プレス加工された部品の均一性が高まる。
円周振れ(記号↙)は主に回転部品の同心度を制御します。 パンチ, ガイドピン、そしてローラー。
標準的な指示値:↙ 0.01 A(基準面Aに対する円周方向の振れ0.01 mm)
主な影響要因:
クランプの偏心
研削中の熱変形
中心穴の品質
プロセス保証:2点支持と複数回の仕上げ研削工程を用いることで、振れを0.01mm以内に確実に制御できます。
よくある誤解:円周振れは同軸度とは異なります。振れは(真円度、同軸度、軸の真直度を含む)複合誤差であるため、より厳しい要件となります。
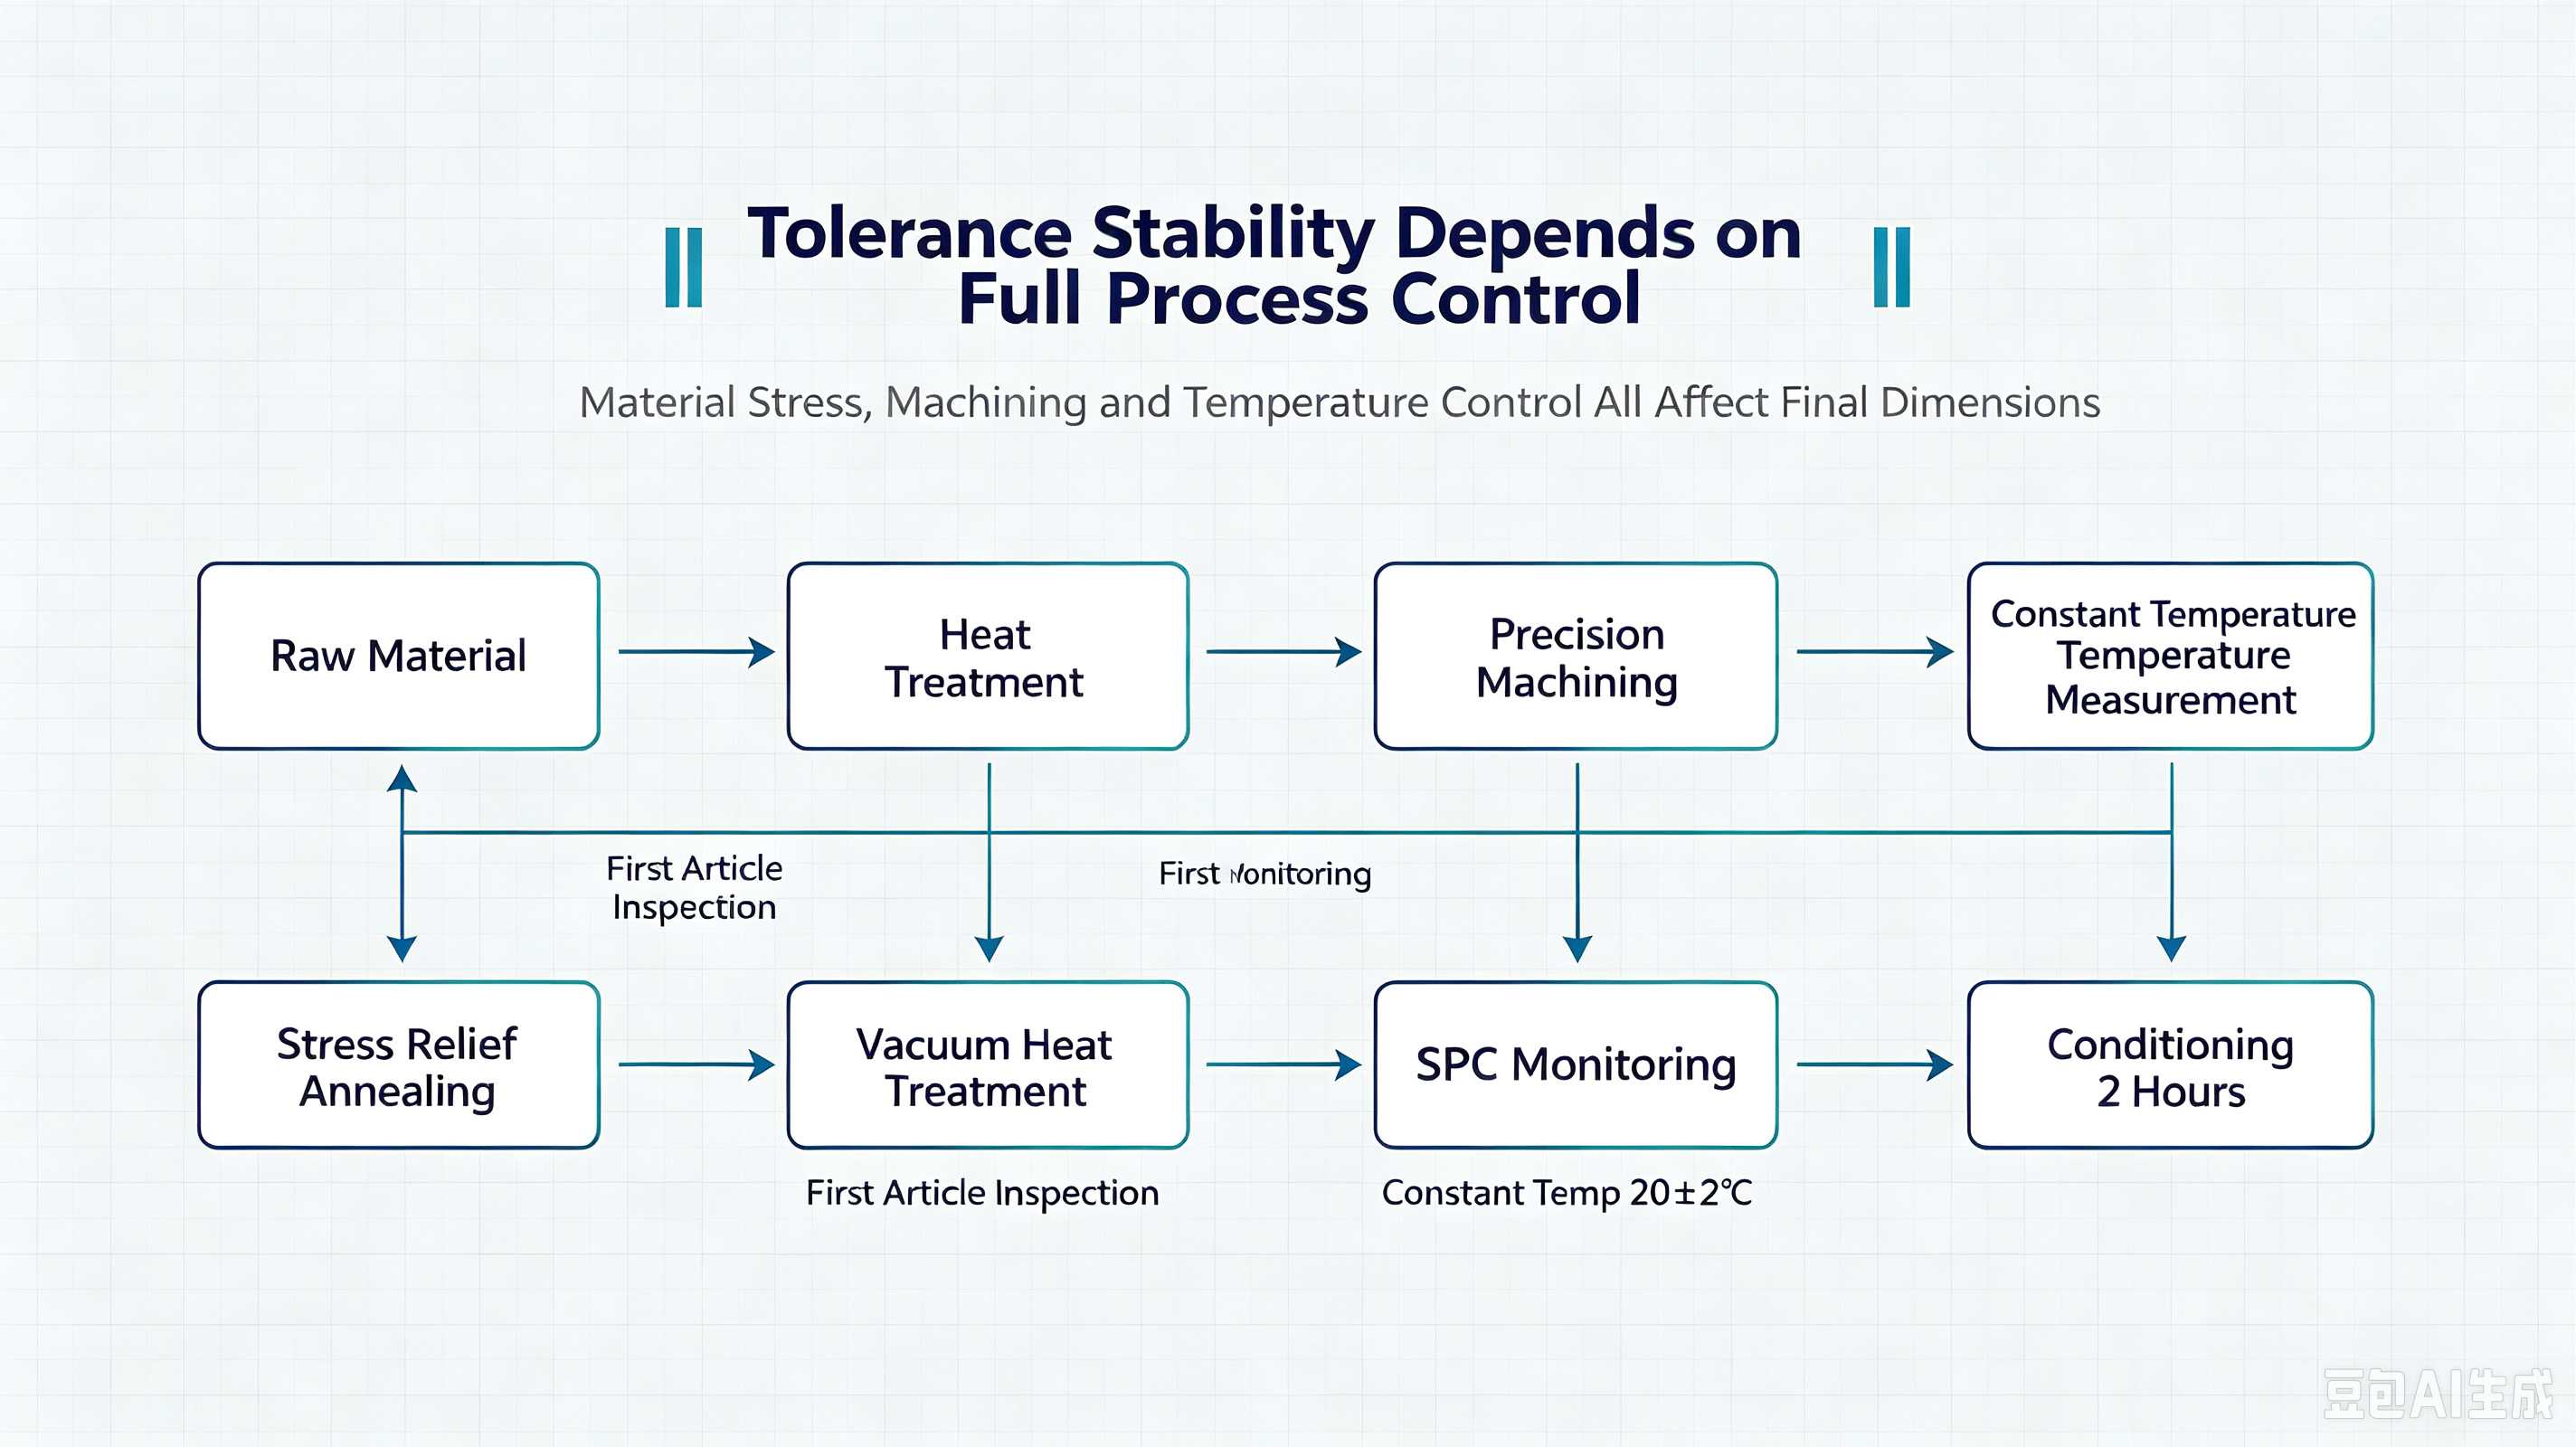
公差管理は図面上の注記にとどまらず、製造工程全体を通して厳密に実施されなければならない。
鋼材は、粗加工を行う前に、内部応力を除去し、その後の変形を軽減するために、応力除去焼鈍処理を行うべきである。
のために 高精度部品 (パンチ、 挿入空洞歪みを0.02mm以内に抑えるためには、真空熱処理が推奨されます。
各工程後、重要寸法について初回品検査を実施する。偏差が認められた場合は、直ちにパラメータを調整する。
バッチ生産の場合は、SPC(統計的工程管理)を使用して寸法傾向を監視し、ドリフトを早期に検出します。
精密研削 熱膨張による誤差を避けるため、作業場は20±2℃の一定温度を維持する必要があります。
測定前に、部品を温度管理された室内で少なくとも2時間安定させてください。
欧米の顧客は通常、納品時に以下の書類を要求します。
検査証明書:図面公差と比較した、すべての重要寸法の実測値を記載します。
幾何公差レポート:形状、振れ、その他の幾何公差要件に関する実測データ。
材料証明書:使用鋼材の化学組成および熱処理記録。
要約:公差管理とは、「一度成功できるかどうか」ではなく、「一貫して再現できるかどうか」が重要です。堅牢なプロセス管理および検査システムを備えたサプライヤーこそ、長期的なパートナーシップを築く価値のある企業です。
要点 | コアコンテンツ | 購入者優先 |
一般許容誤差 ±0.1 | 範囲を理解する。特別な許容範囲と区別する。 | ⭐⭐⭐ |
プロファイルコントロール | 表面精度;プレス加工部品の一貫性に影響する | ⭐⭐⭐⭐ |
振れ制御 | 回転部品の同心度。金型寿命に影響する。 | ⭐⭐⭐⭐ |
プロセスの一貫性 | フルサイクル管理:材料、検査、環境 | ⭐⭐⭐⭐⭐ |
配送書類 | 検査報告書、材料証明書 | ⭐⭐⭐ |
信頼できるものを探しています プレス金型部品サプライヤー今すぐお問い合わせください。図面解釈や工程設計から最終検査まで、ワンストップサービスを提供し、すべての部品がお客様の許容誤差要件を満たすことを保証します。


 IPv6ネットワークをサポート