何が変わったのか?
精密床を押し下げるために、3つの力が収束した。
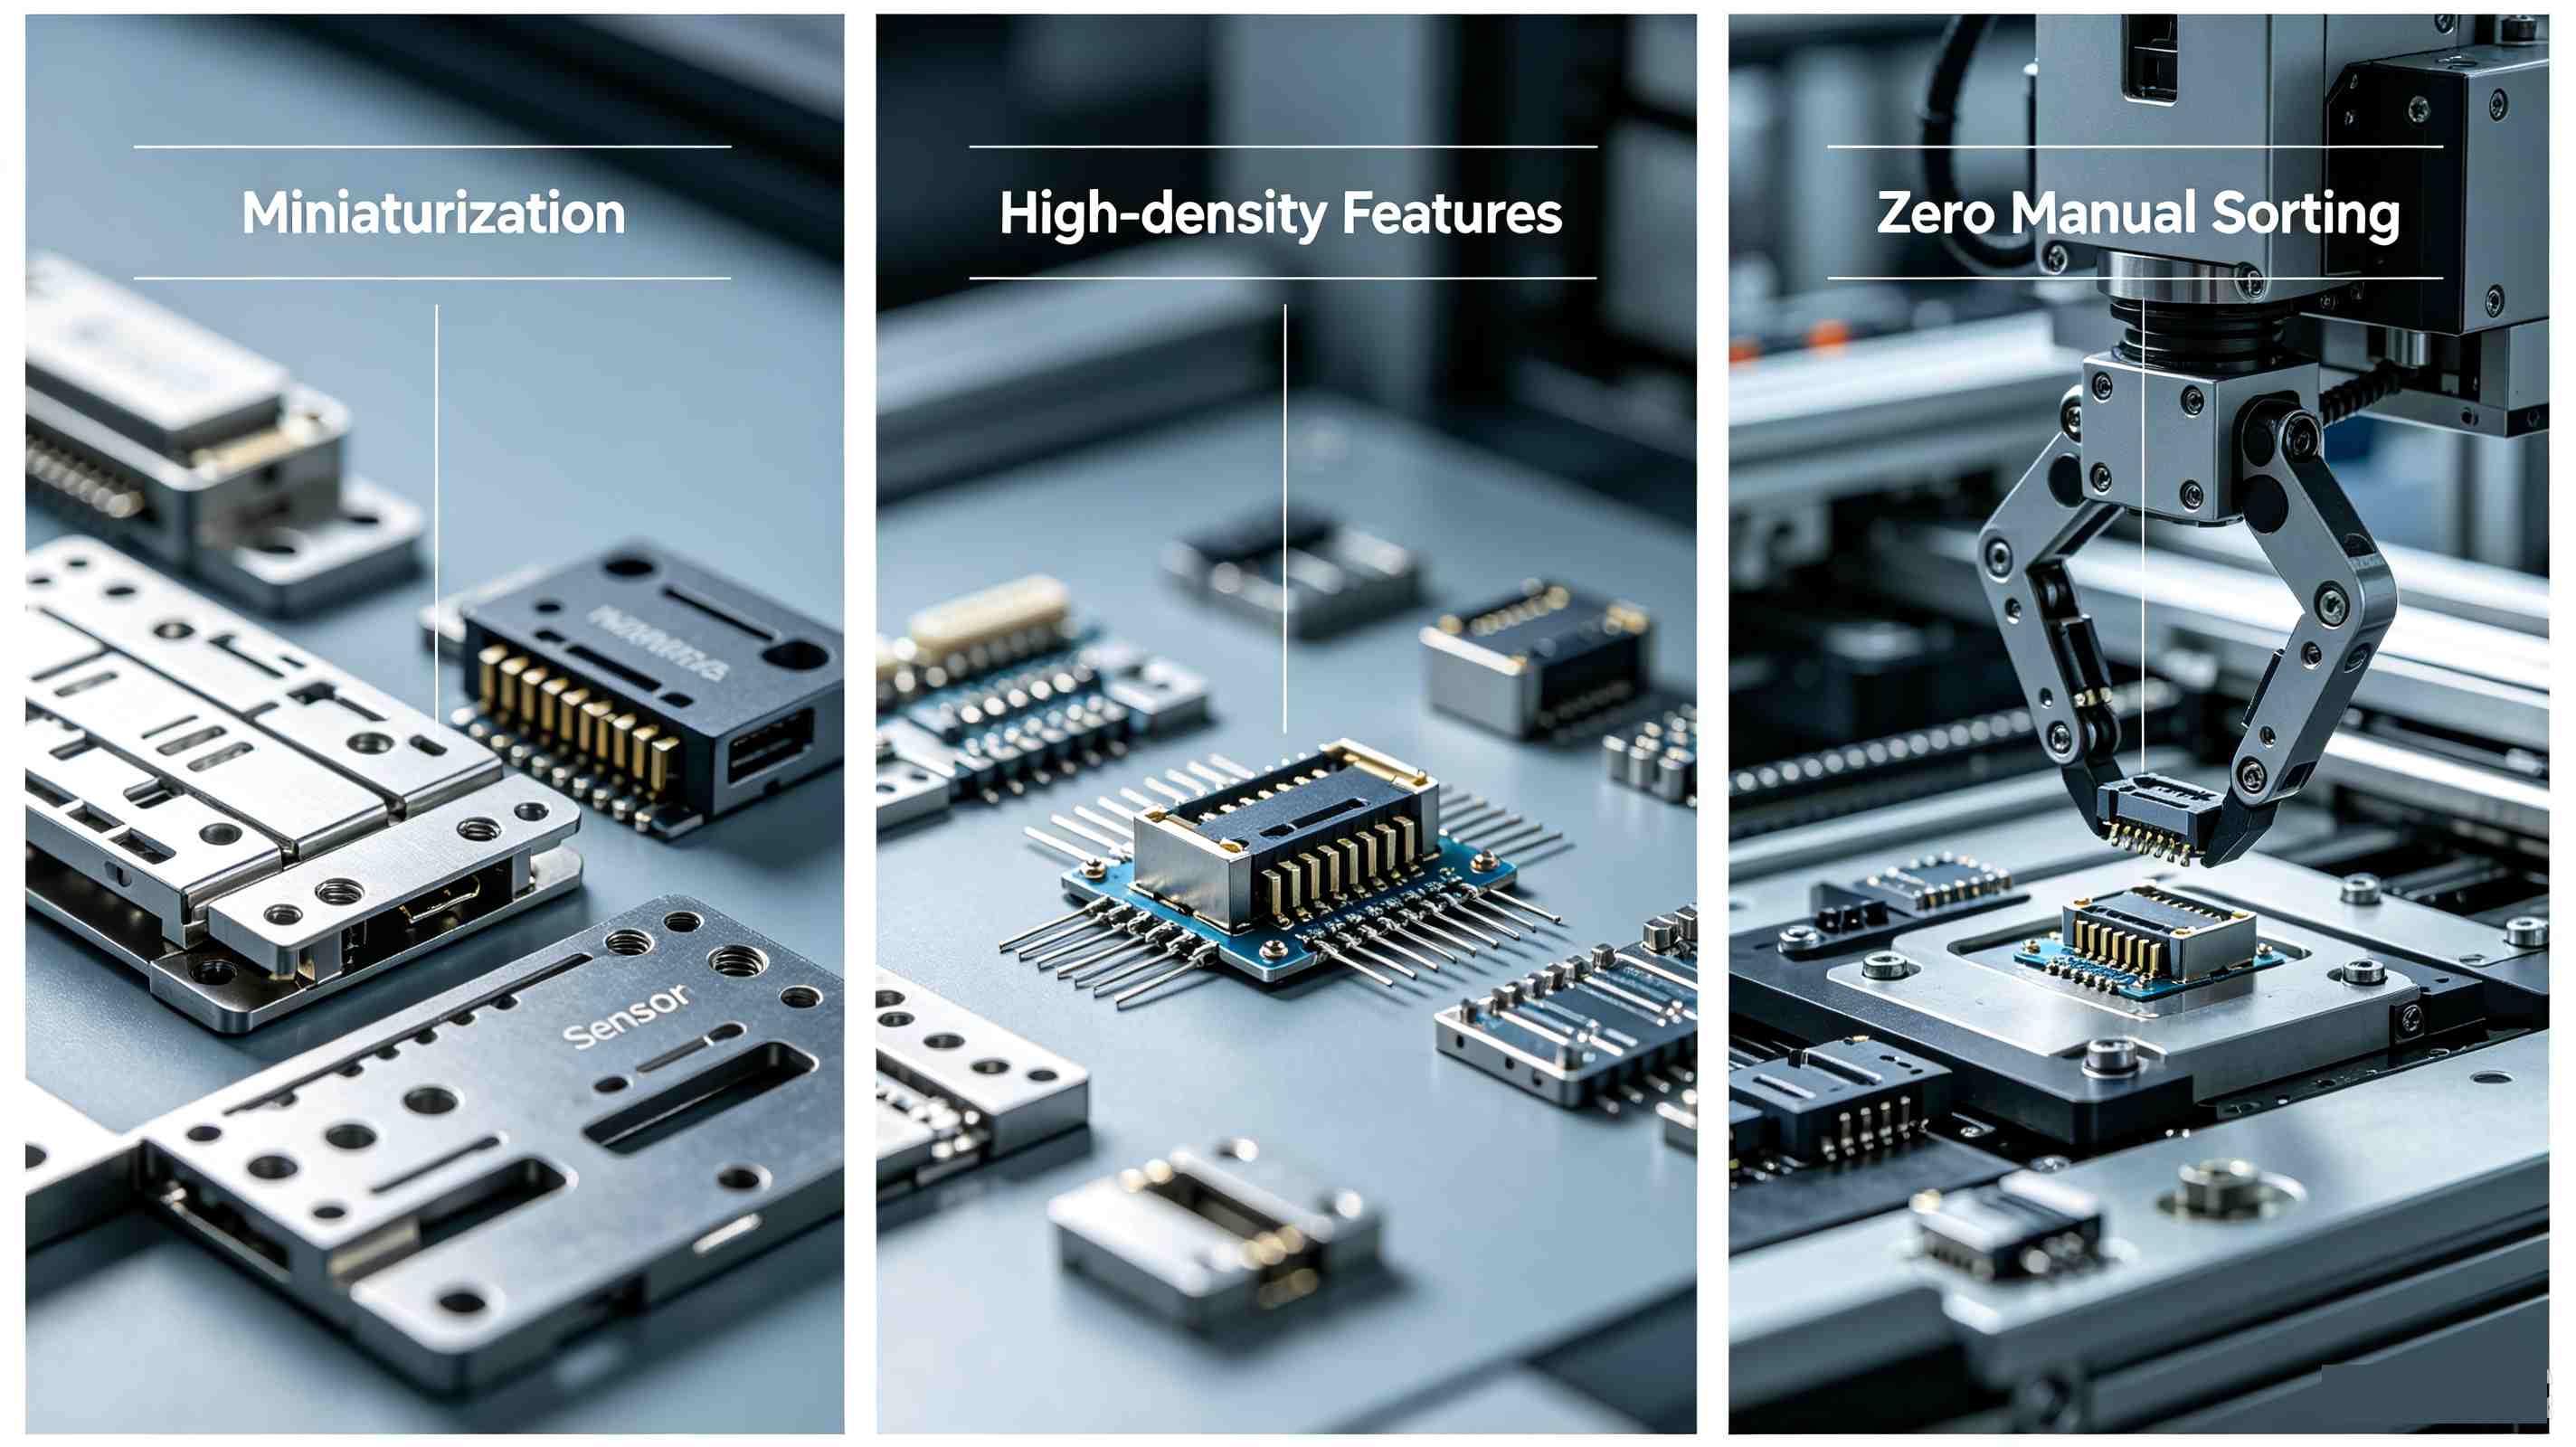
· 電気自動車部品の小型化 — バッテリーケース、バスバーコネクタ、センサーハウジングは、大量生産において絶対的な寸法安定性が求められます。 進行性ダイ 12のステーションが下流工程で複合的に故障を引き起こす。
· マイクロコネクタおよび半導体パッケージ — ICリードフレームモールドと0.4mmピッチコネクタツールには、10~20ミクロンレベルの機能が必要です。 パンチして死ぬ 彼ら自身も、その許容範囲の半分、あるいはそれ以上の基準を満たすべきである。
· 組立自動化 欧州と日本のバイヤーは、手動検査ステーションを廃止しつつある。部品は寸法的に均一でなければならず、選別作業なしで直接自動組立ラインに投入できる必要がある。
±0.005mmの精度を維持するために必要なこと
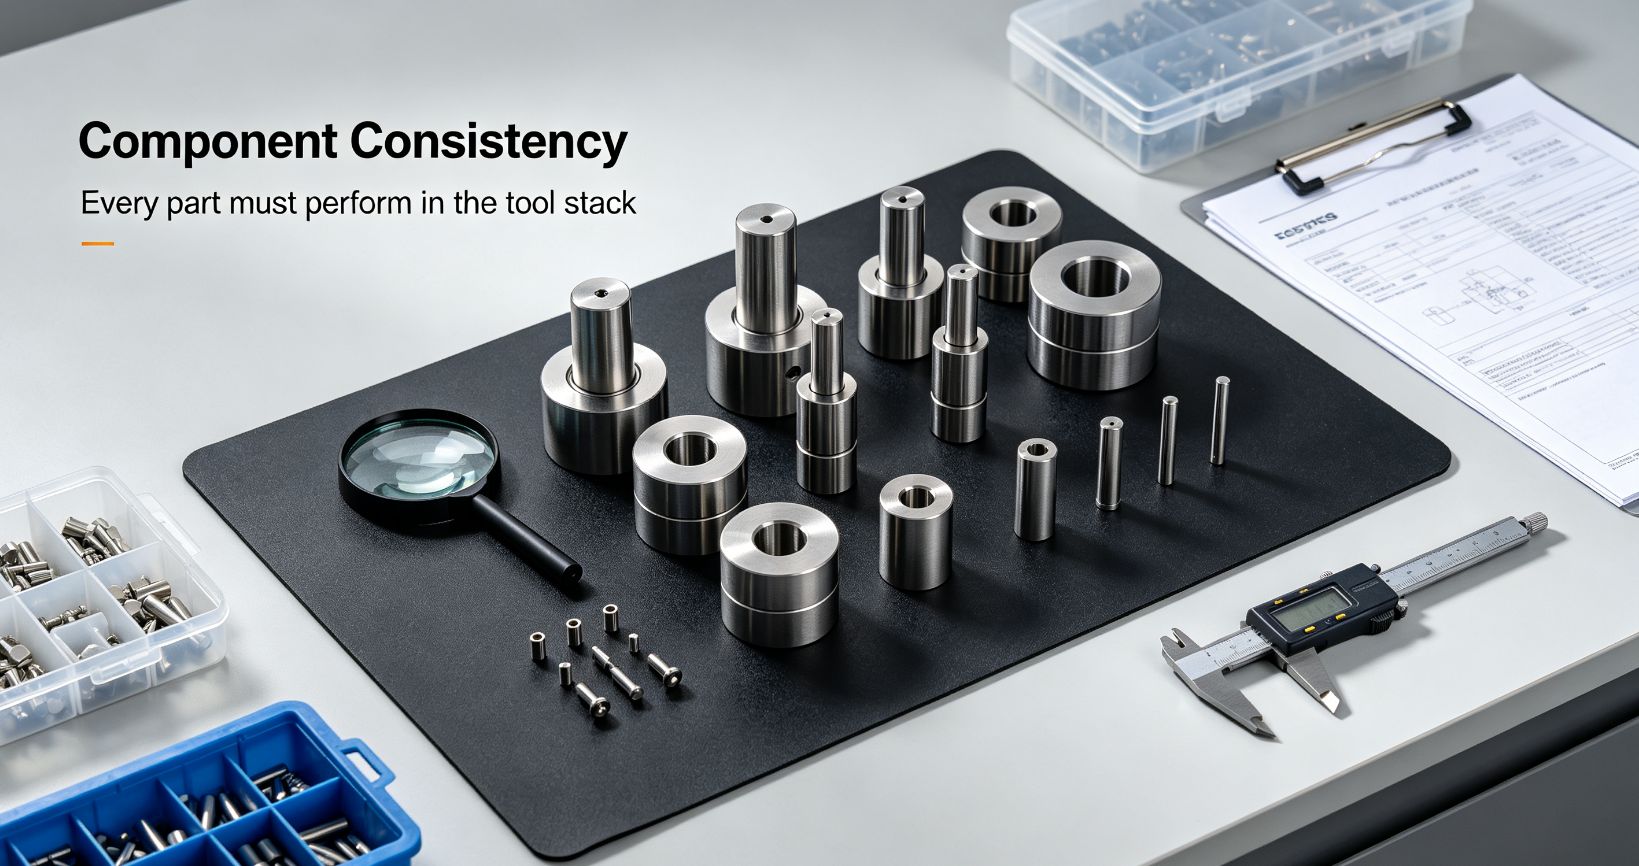
5ミクロンの公差を達成する プレス金型部品 これは単一の機械の問題ではなく、システム全体の問題だ。鎖は最も弱い部分で切れる。
· 材料 — 炭化タングステン 摩耗が重要な場合 パンチして死ぬ (硬度HRC 85~90)。高強度用途向けの粉末冶金鋼。材料の均一性と純度は必須条件であり、ミクロンレベルの内部介在物は、製造工程全体を通して精度のばらつきを引き起こします。
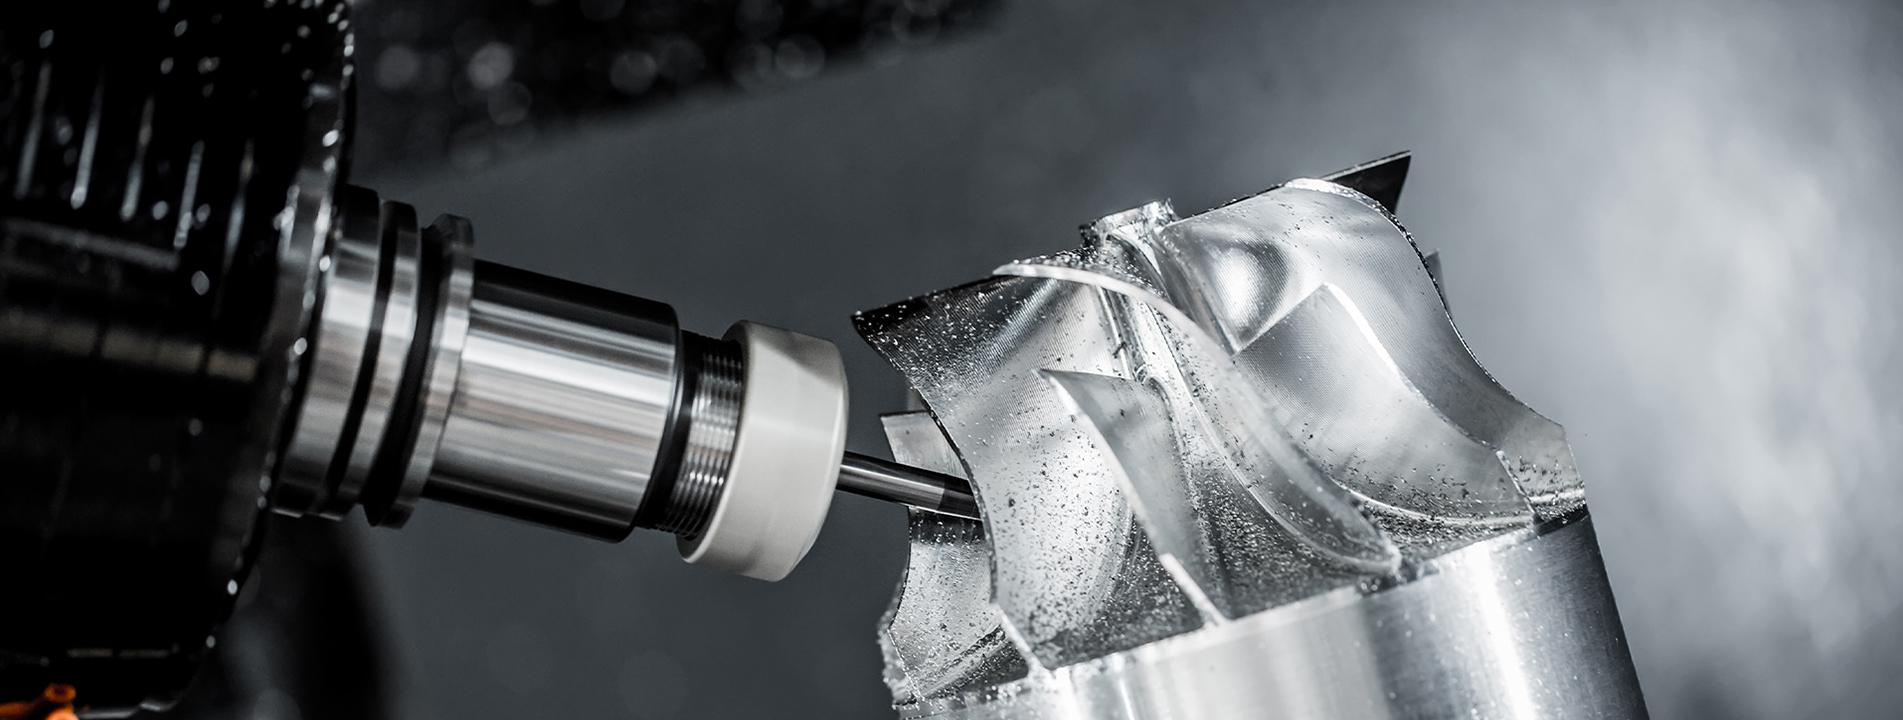
· 機械加工 — ±0.001mmの位置決め精度を誇る高精度平面研削盤。複雑な形状に対応する低速ワイヤ放電加工機により、Ra≦0.2μmの表面粗さを実現。すべての工程はインプロセス計測で監視されます。
· 熱処理 — 真空焼入れと極低温処理(-196℃)を組み合わせることで、残留オーステナイトを除去し、加工後の変形を最大80%低減します。この処理を行わない場合、現在0.005mmの寸法を持つ部品が、1か月後には0.012mmまでずれてしまう可能性があります。
· 検査 — 全ての重要寸法についてCMM(三次元測定機)による検証を実施。微細形状については光学プロファイリングを実施。各バッチごとに完全な寸法レポートを同梱(リクエストではなく、標準仕様)。
購入者にとっての意味
2026年にプレス金型部品を調達する場合、正しい質問はもはや「±0.01mmの精度を維持できますか?」ではありません。有能な工場ならどこでも可能です。質問は次のとおりです。 「1万個のバッチで±0.005mmの精度を一貫して維持し、CMMデータも文書化でき、次の注文でもそれを再現できますか?」
その一貫性が 精密製造業者 機械工場での製造には、設備投資、熟練した作業員、厳格な工程管理、そしてあらゆるマイクロメートル単位の精度を契約上の義務として扱う品質システムが必要となる。
私たちのアプローチ
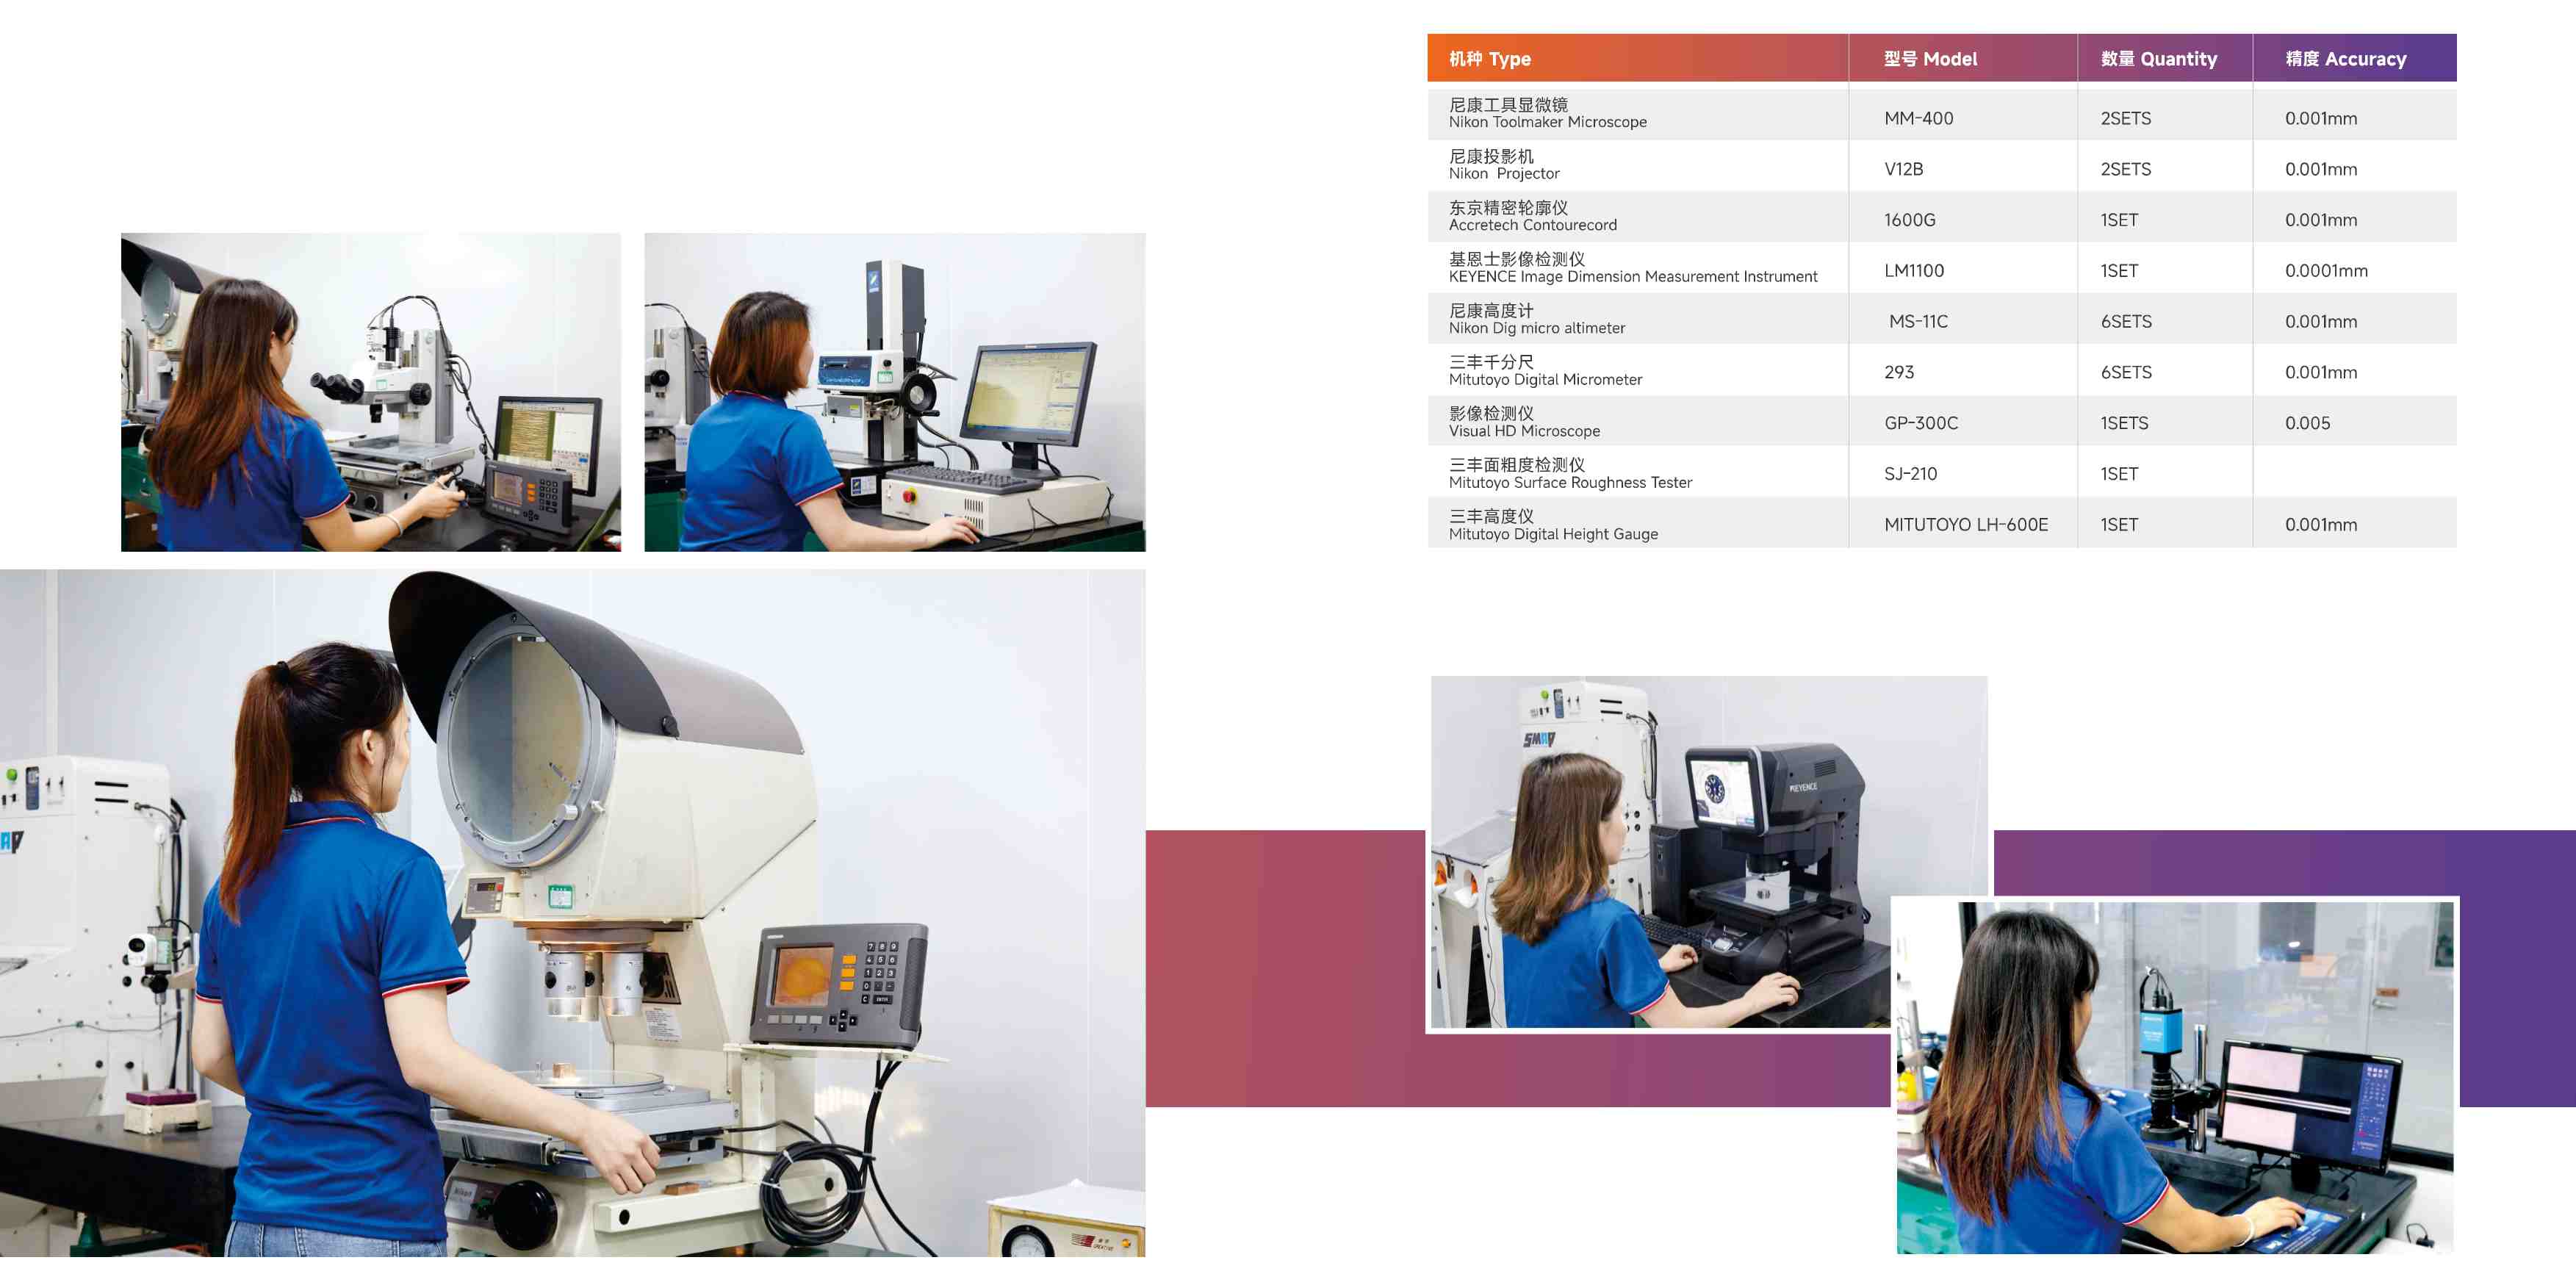
HongYu Mouldでは、±0.005mmの公差を維持しています。 スタンピング金型用パンチ、ダイ、インサート 長年にわたり、ヨーロッパと日本の自動車、エレクトロニクス、ICパッケージングのお客様にサービスを提供してきました。東莞にある当社の施設では、AgieCharmillesのワイヤ放電加工機、Waidaの研削盤、Sodickの機器を稼働させ、すべての出荷品に対して完全なCMM検査を実施しています。19年の輸出経験を持つ当社は、精度とは図面上の仕様ではなく、お客様への約束であることを理解しています。


 IPv6ネットワークをサポート