バナー
  • 研磨による刃先崩壊や形状変形を防ぎ、パンチ寸法を安定させる方法
    研磨による刃先崩壊や形状変形を防ぎ、パンチ寸法を安定させる方法 Nov 12, 2026
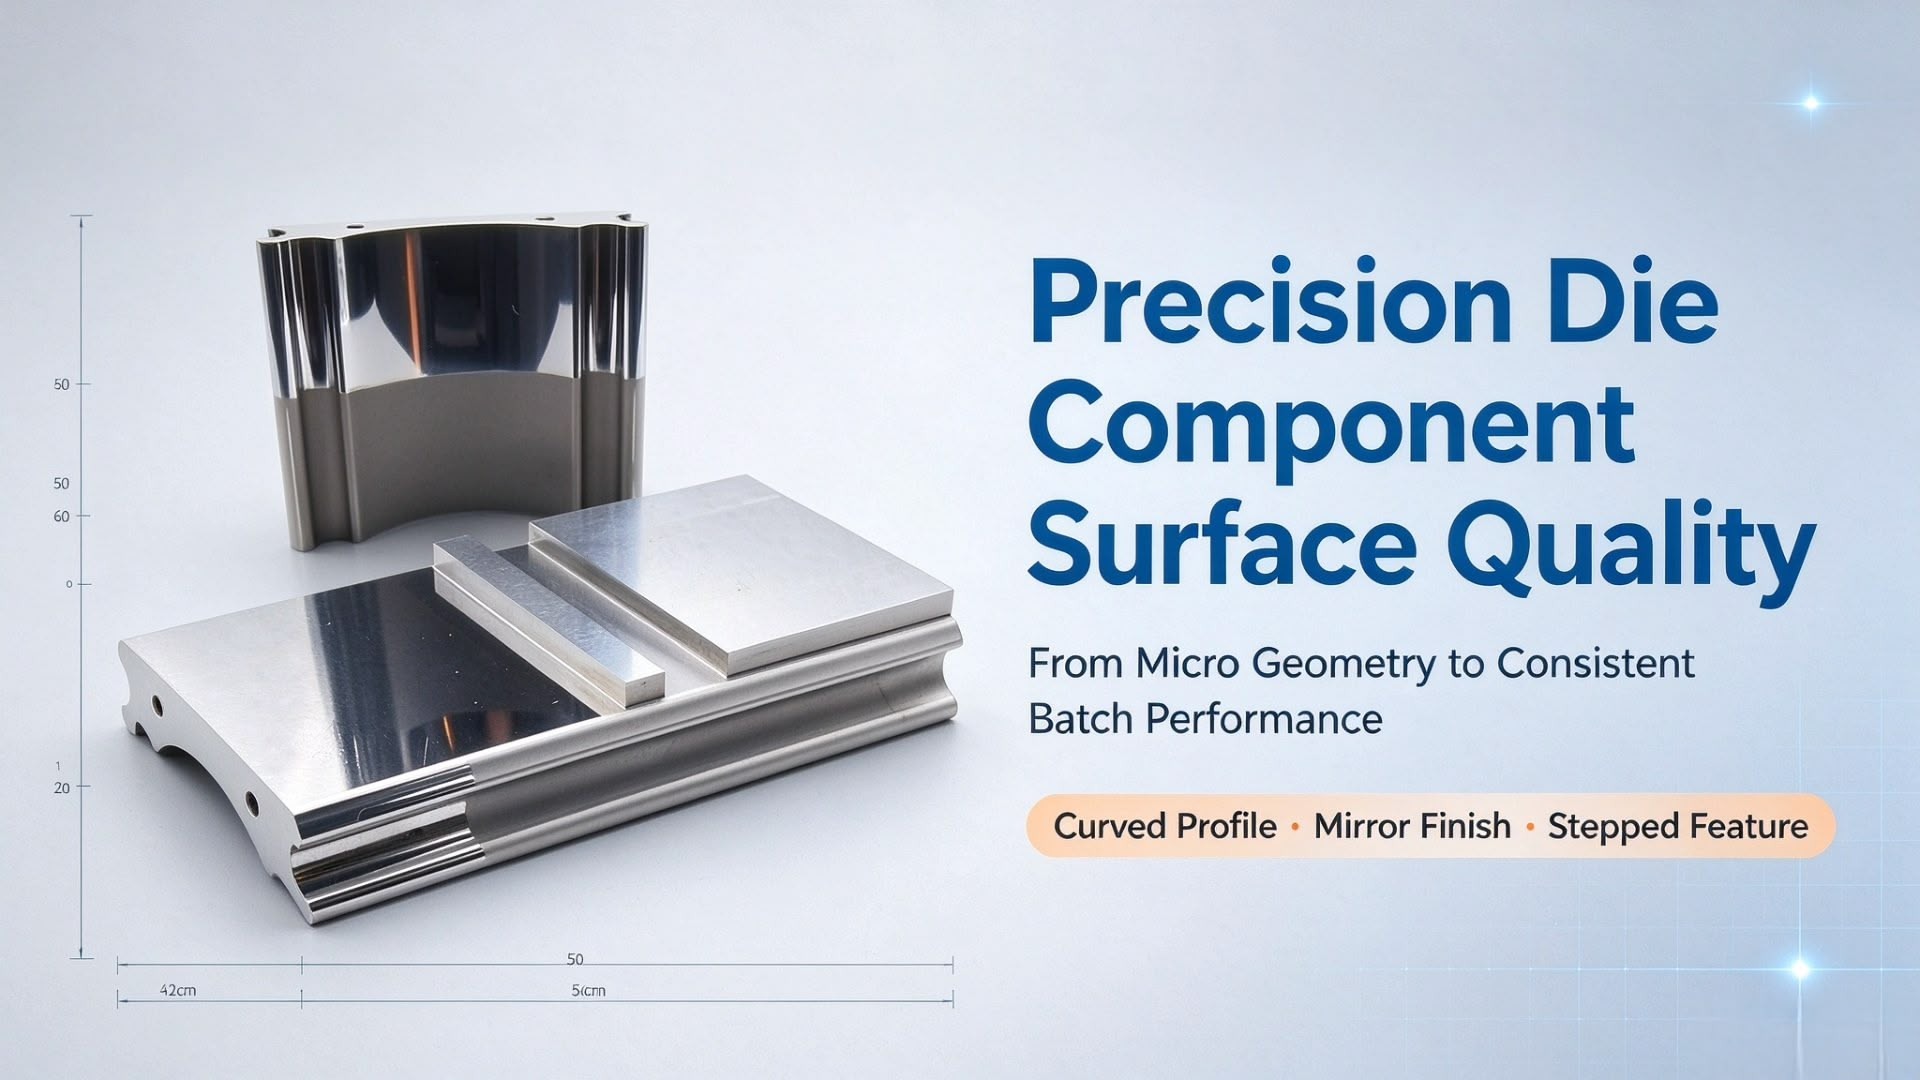
    では 精密プレス金型 アクセサリー業界、パンチの精度、 非標準パンチミニチュアインサートは、プレス加工の歩留まりと金型の耐用年数を直接決定します。 精密部品 失敗しないで 研削およびワイヤーカット 加工工程の中でも、最終研磨段階で問題となるのが研磨崩壊、角の変形、輪郭の歪みです。これらは業界でよく見られる問題であり、多くの加工工場が解決に苦労する品質上の欠陥でもあります。 多くの工場では、研磨を「寸法を修正し、形状を変更する」ための修復プロセスと捉えるという認識の誤りがあります。実際には、研磨は機械加工痕を除去し、表面の滑らかさを向上させるためにのみ使用され、輪郭のずれを修正するために使用すべきではありません。特に、薄肉、鋭角、微細な形状構造を持つパンチの場合、研磨力、時間、方法にわずかなずれがあるだけでも、角が崩れ、曲面が変形し、寸法がずれ、最終的には部品の破損やバリの発生につながります。 金型プレス加工また、製品サイズが許容誤差を超えた場合、顧客の生産損失や再加工につながる。 私たちは、 精密金型用アクセサリー 長年にわたり、当社は研磨とエッジの崩壊に注力してきました。輪郭変形という業界の課題は、生産前の予測、工程仕様、工程検査から完成品検査まで、全工程を標準化した制御システムを構築し、研磨欠陥を包括的に排除し、すべてのパンチのサイズと輪郭の精度を確保することです。 製造前のリスク特定は、品質管理における最初の鍵となります。図面レビューと製造計画の段階で、薄肉部、鋭角部、小型部品など、研磨に敏感な部分を正確に選定し、工程リスクレベルを個別にマークします。同時に、前面研削の残量を厳密に管理し、硬化後の片面研磨の除去量の上限を設定し、「研磨は少なく、仕上げ研磨は細かく」という原則を遵守することで、過剰な残余による過剰研磨や輪郭崩壊の問題を根本から防止します。 プロセスの標準化は、人的ミスを回避するための核心です。当社では、研磨に関する独自のSOPを策定しました。 高精度パンチ研磨石の粒度、研磨ペーストの仕様、研磨技術を統一し、鋭利な角、縁、薄い刃の部分への一点集中的な強い圧力を厳しく禁止し、工程全体を通して滑らかな輪郭と軽い研磨方法を採用しています。極めて変形しやすい小型精密部品については、専用の保護治具を使用してキー成形領域を隔離し、局所的な過剰研磨による変形を完全に回避しています。 厳格な工程検査ループは、安定した品質を保証する核心的な要素です。研磨された精密部品はすべて、初回検査+バッチ検査システムを採用し、粗雑な目視検査方式を廃止し、量産開始前に、破損や変形がなく、寸法が規格に適合していることを確認します。量産中は適時にサンプリングと再検査を行い、不良傾向が発見された場合は、直ちに機械を停止し、不良品の大量出荷を防ぐために工程を調整します。 人間の経験の標準化は、安定した品質を維持するための最後の鍵です。当社では、実際の不良サンプルを例にとり、作業者がエッジの崩壊や変形といった欠陥とその原因を直感的に理解し、作業基準とリスク判断ロジックを統一し、経験と勘に頼った広範な処理方法を排除できるよう、定期的に特別なプロセス研修を実施しています。 精密金型アクセサリーのコアコンピタンスは、良品サンプルを作ることではなく、安定したバッチ納品と欠陥ゼロにあります。当社は常に厳格なプロセス基準を遵守し、研磨業界の問題を解決し、プロセスのあらゆる細部を厳密に管理し、お客様に高精度、高安定性、そして 長寿命のスタンピング金型パンチ さらに、お客様の生産効率と製品品質の向上を支援する精密アクセサリーもご用意しています。

助けが必要ですか?チャットしてみよう

伝言を残す
情報または技術サポートが必要な場合は、フォームにご記入ください。アスタリスク* の付いたフィールドはすべて必須です。
提出する
探している FAQs?
お問い合わせ #
+86 769 832011519

営業時間

11/21 月曜日 - 11/23 水: 午前 9 時 - 午後 8 時
11/24木: 休業 - 感謝祭おめでとうございます!
11/25(金): 午前8時~午後10時
11/26 土 - 11/27 日: 午前 10 時 - 午後 9 時
(すべての時間は東部時間です)

ホームページ

製品

ワッツアップ

連絡先