In 高精度順送金型プレス加工、 ほとんど 超硬パンチ 故障の原因は、材料の選択ミスやクリアランス設定の誤りではありません。その根源は、見落とされがちなある重要な点にあります。それは、刃先が過度に鋭利であることです。
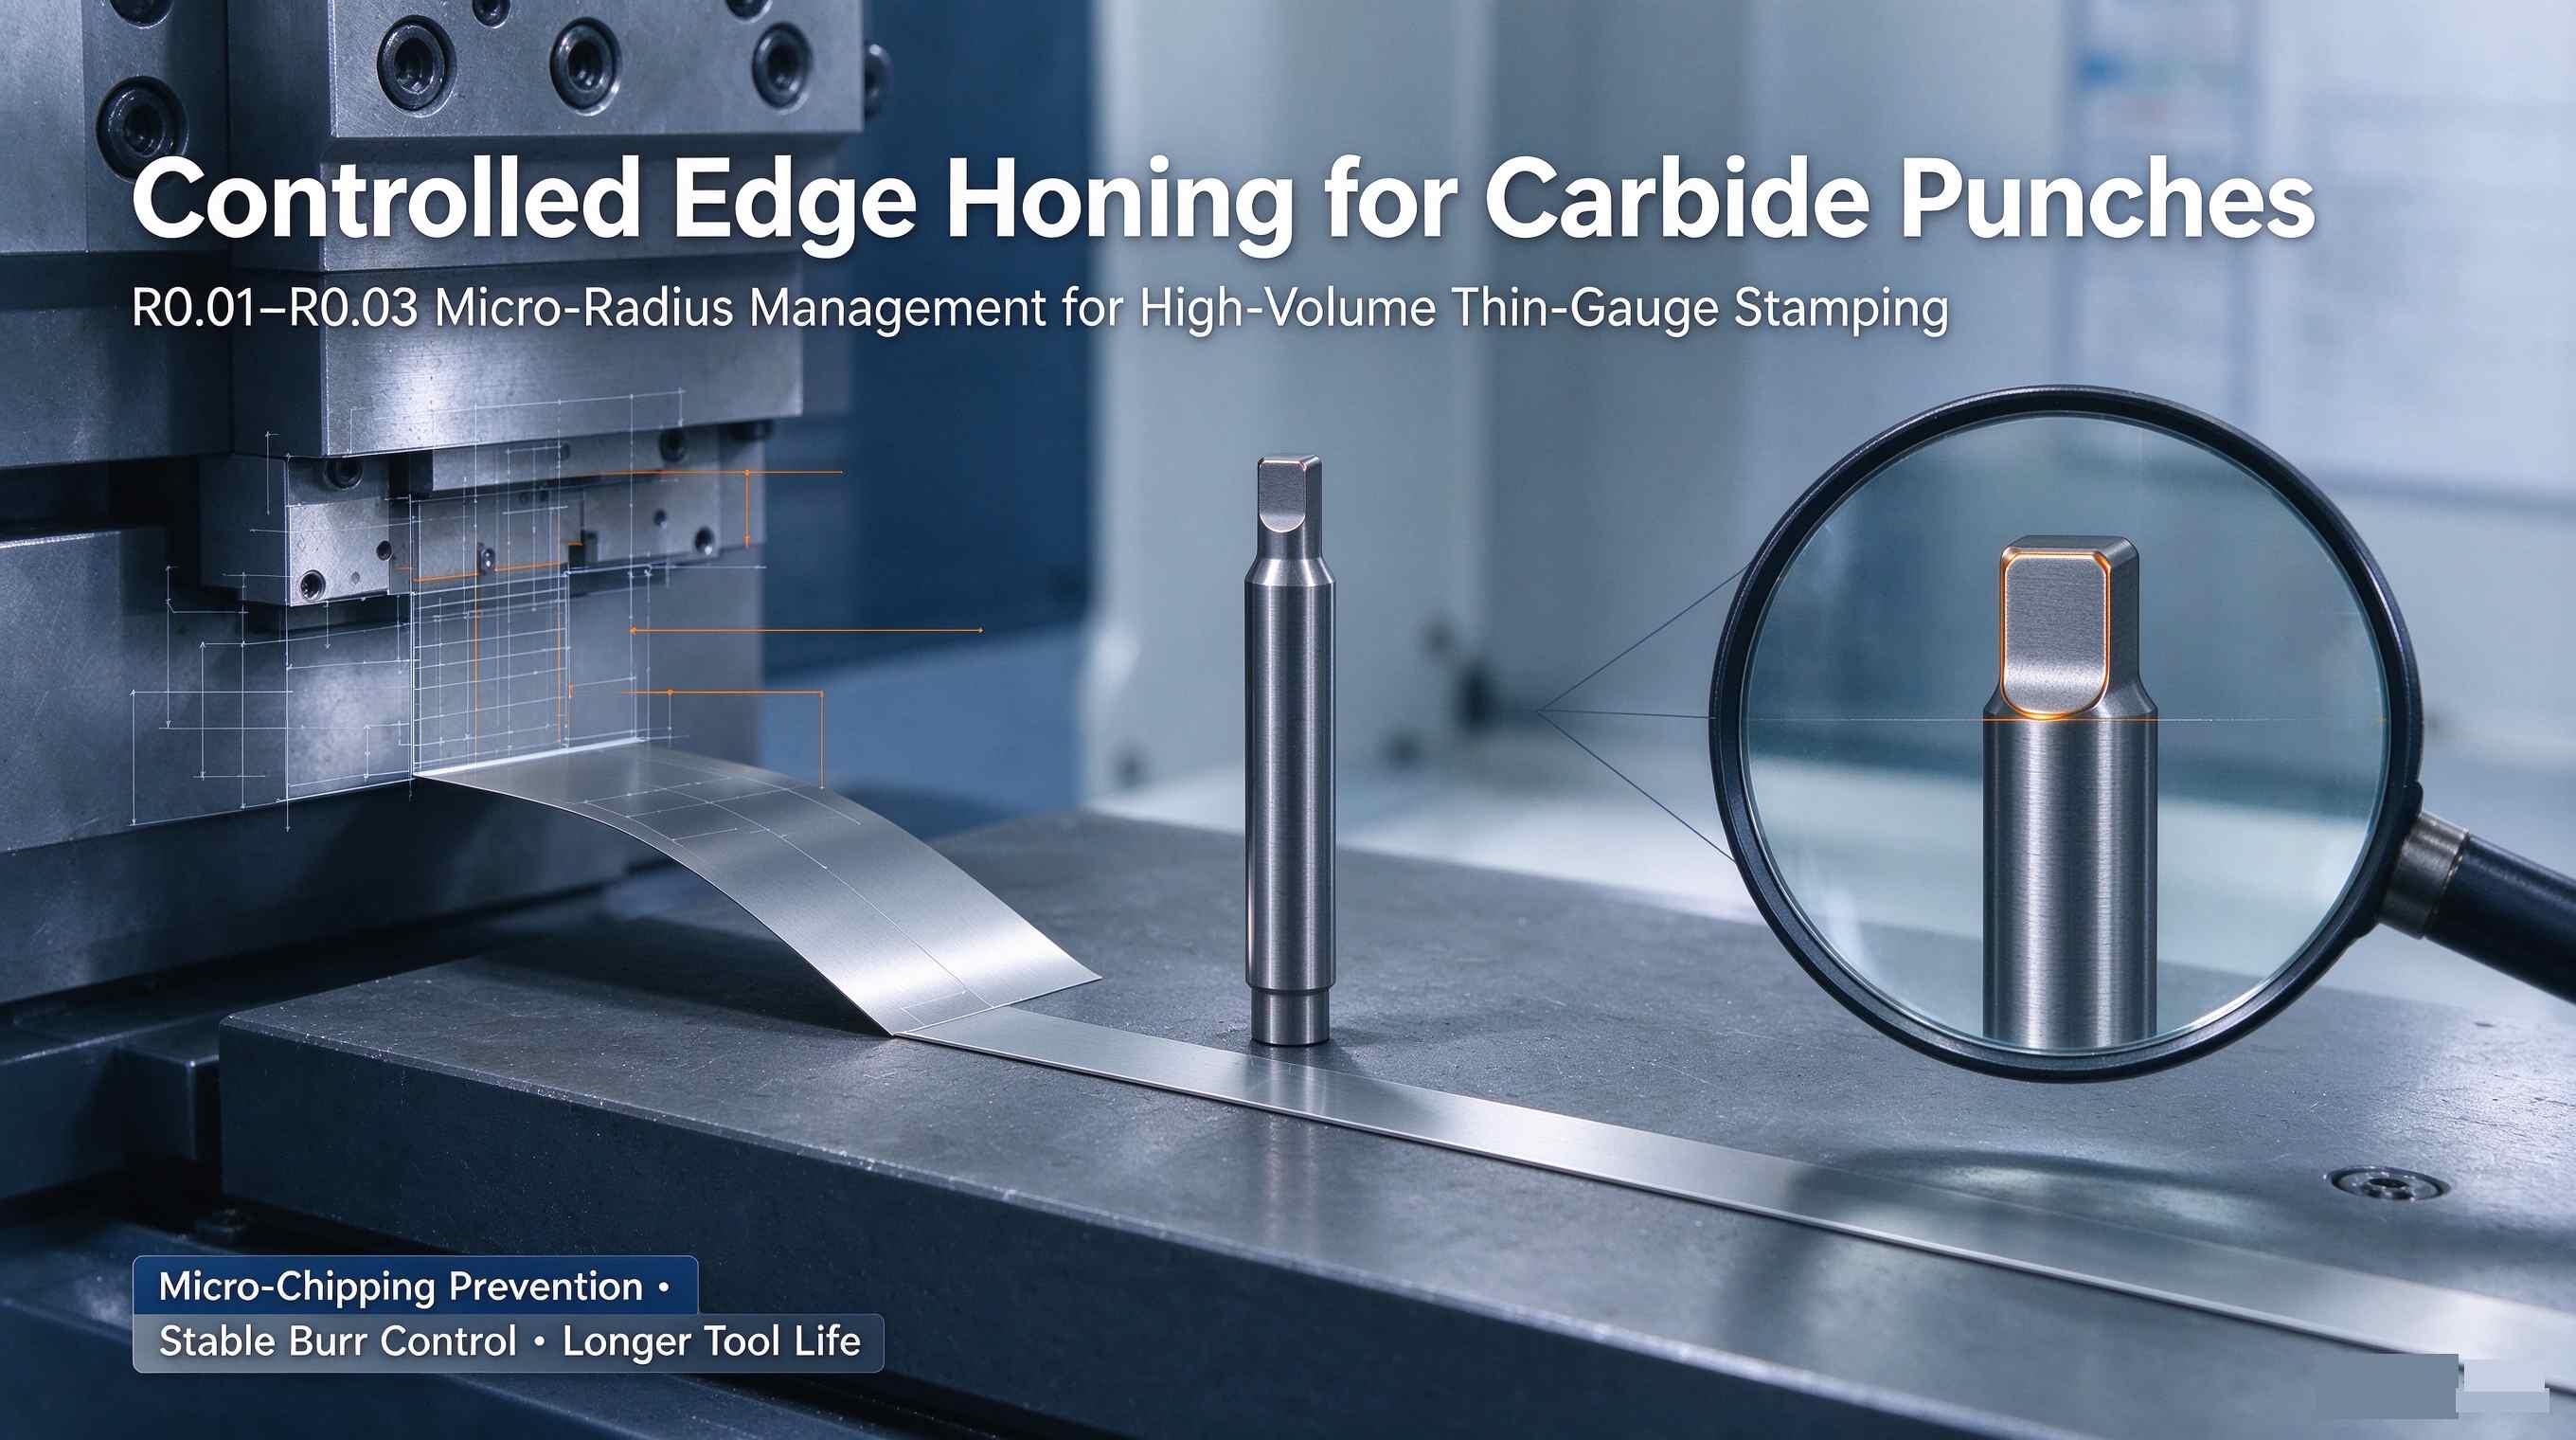
多くの工具設計者や加工工場では、依然として「完璧に鋭利な」刃先を最良の方法として追求しています。しかし、半径ゼロの鋭利な刃先は、大量生産において、微小な欠け、側面摩耗の早期発生、部品品質のばらつきといった隠れたリスクを伴います。そのため、自動車用端子、電子コネクタ、医療機器などに使用される超硬パンチでは、R0.01~R0.03に制御されたマイクロエッジホーニングが、重要な工程として推奨されるようになりました。 精密部品.
後 ワイヤ放電加工 そして超精密 光学研磨超硬パンチの刃先には、肉眼では見えない微細な欠陥(微細な研削割れ、放電加工による再鋳造層、鋭利な応力集中点など)が残ります。プレス加工中の繰り返しの衝撃、摩擦、せん断荷重によって、これらの微細な欠陥は急速に拡大し、刃先の欠け、摩耗、さらには局所的な刃先の崩壊につながります。
現実世界におけるその影響は明らかだ。プレス加工部品のバリの高さが不安定になり、計画外の生産停止時間が発生し、パンチの耐用年数が短くなり、頻繁な工具交換や機械の再調整によってコストが増加する。
制御された刃先研磨は標準化された マイクロマシニングプロセス表面の欠陥材料を除去し、切削プロファイル全体にわたって均一で滑らかな微小半径を作り出します。
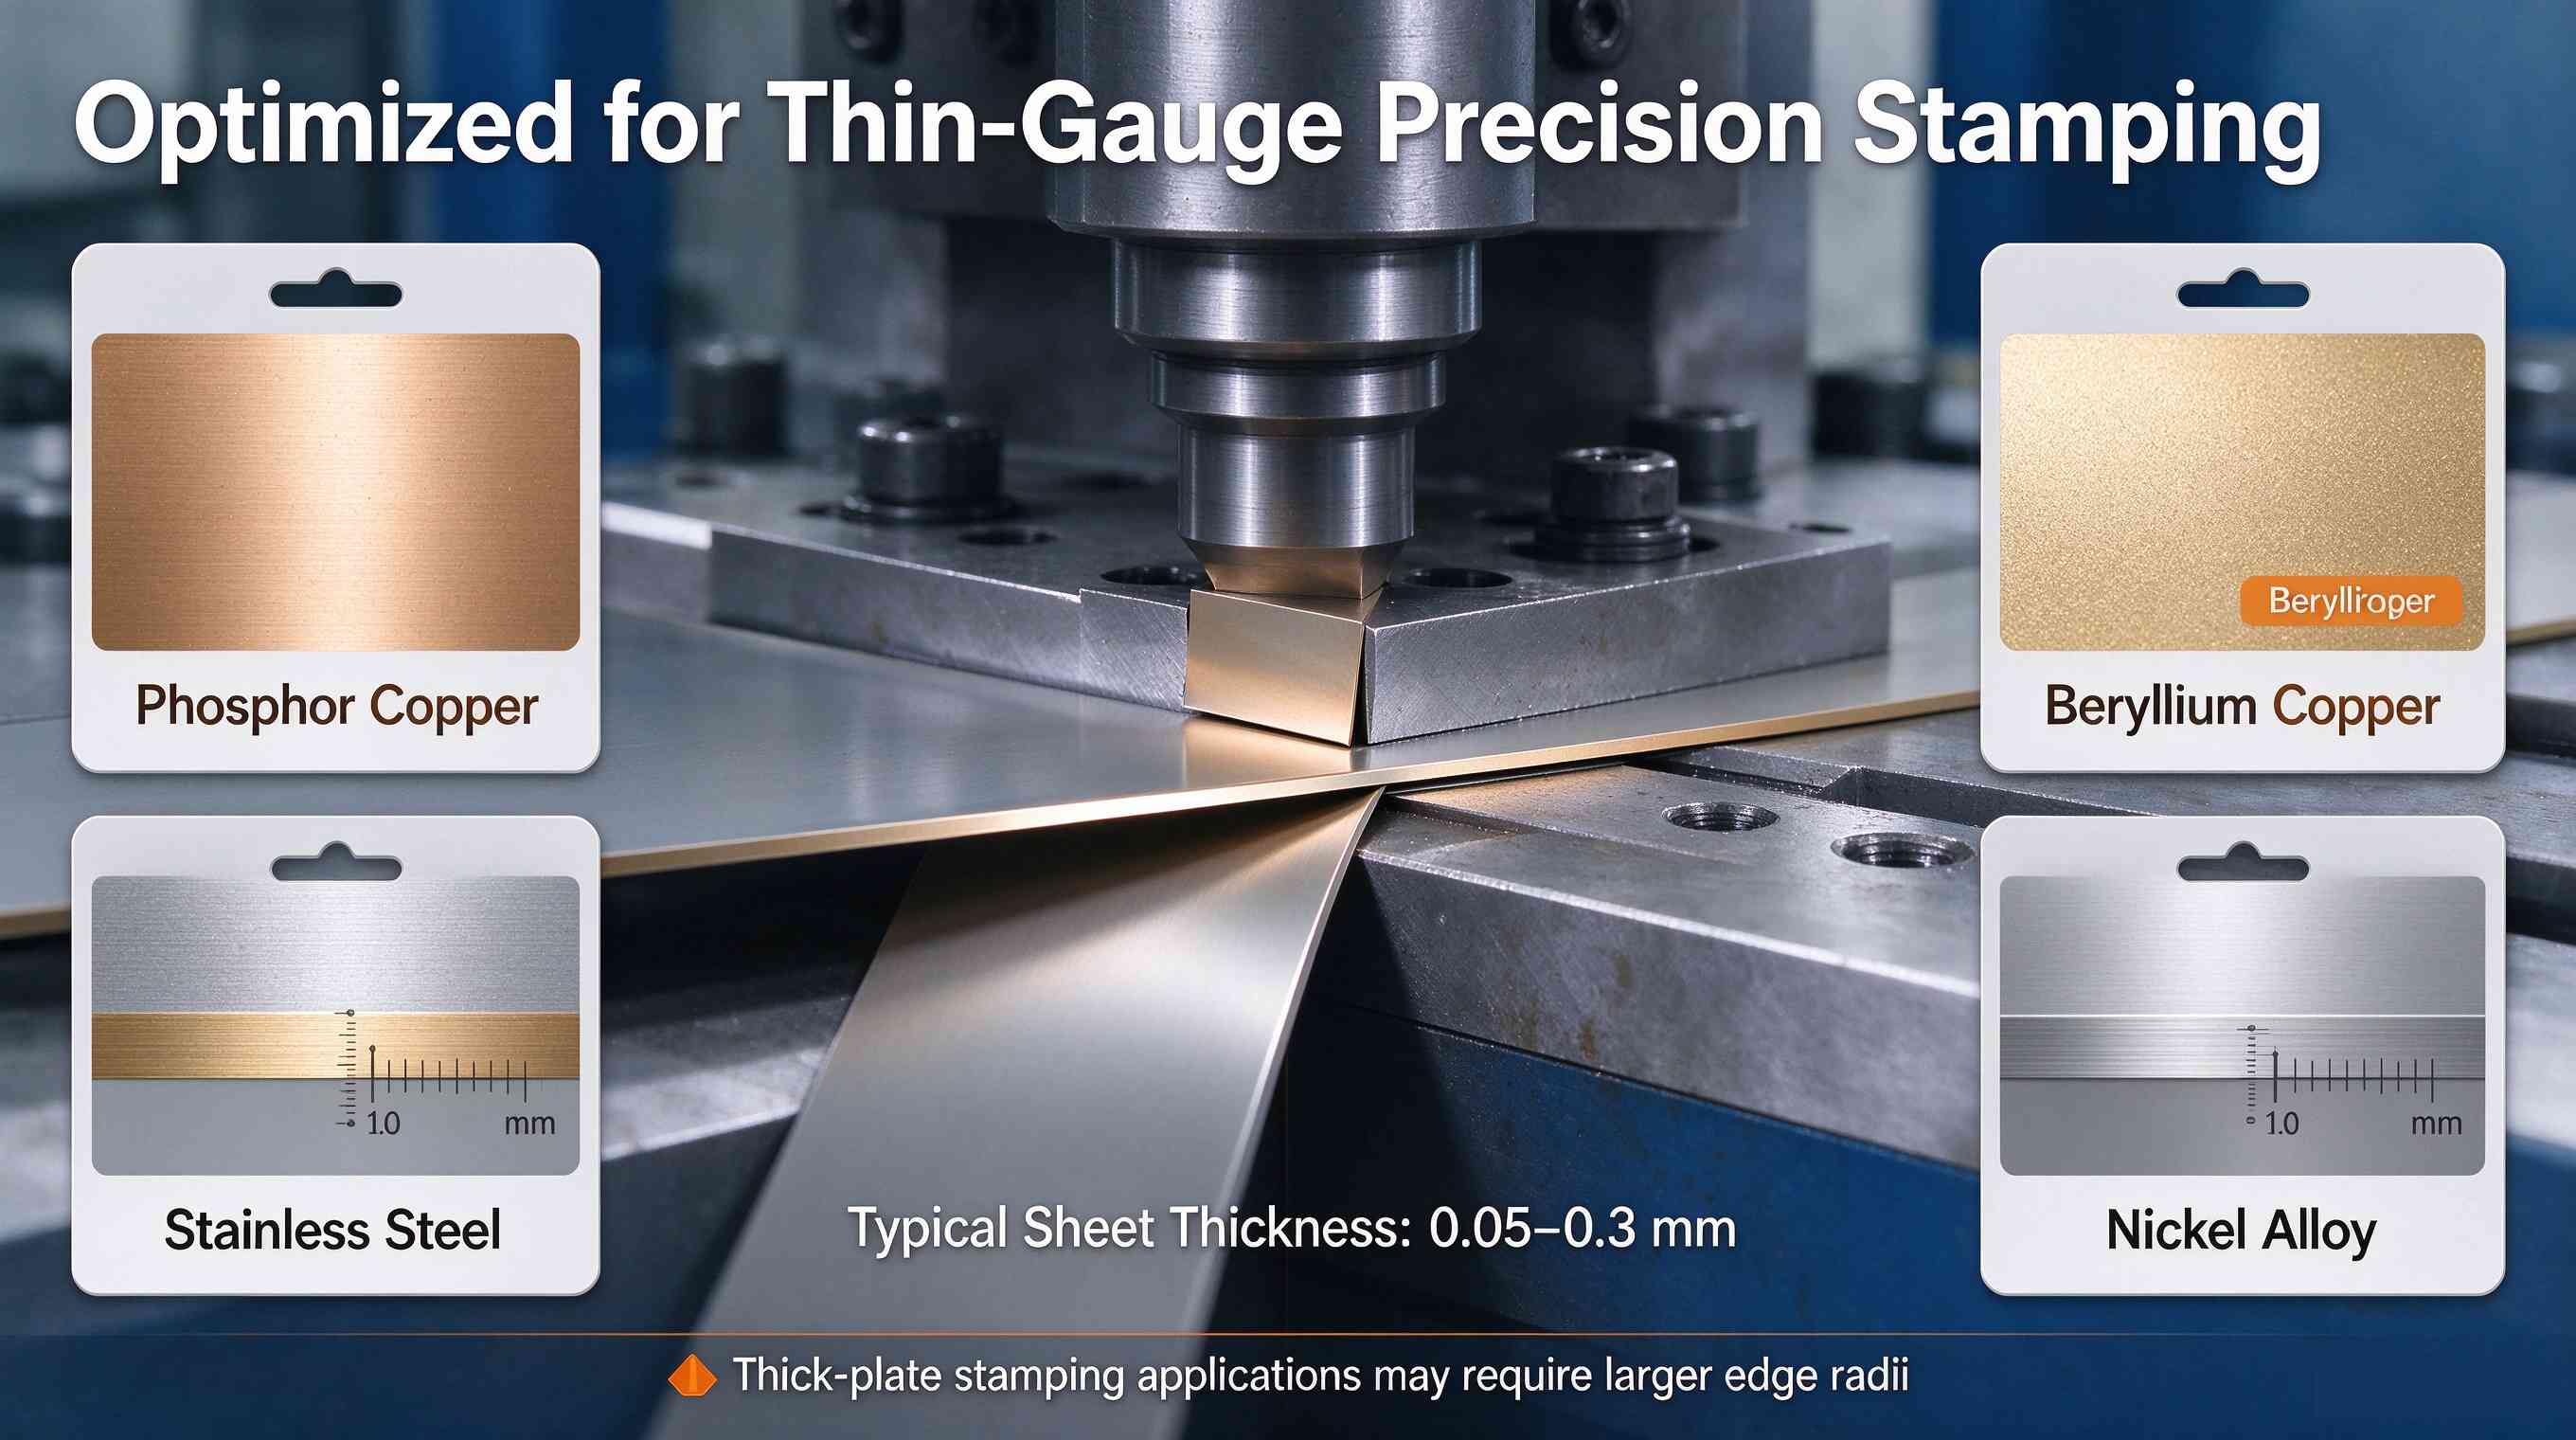
これは、エッジの除去ムラや寸法ずれが生じやすい、場当たり的な手作業による研磨とは大きく異なります。当社の精密ホーニング加工は、エッジ半径をR0.01~R0.03の範囲内に厳密に固定します。これは、0.05~0.3mmの極薄板プレス加工に最適な加工範囲です。
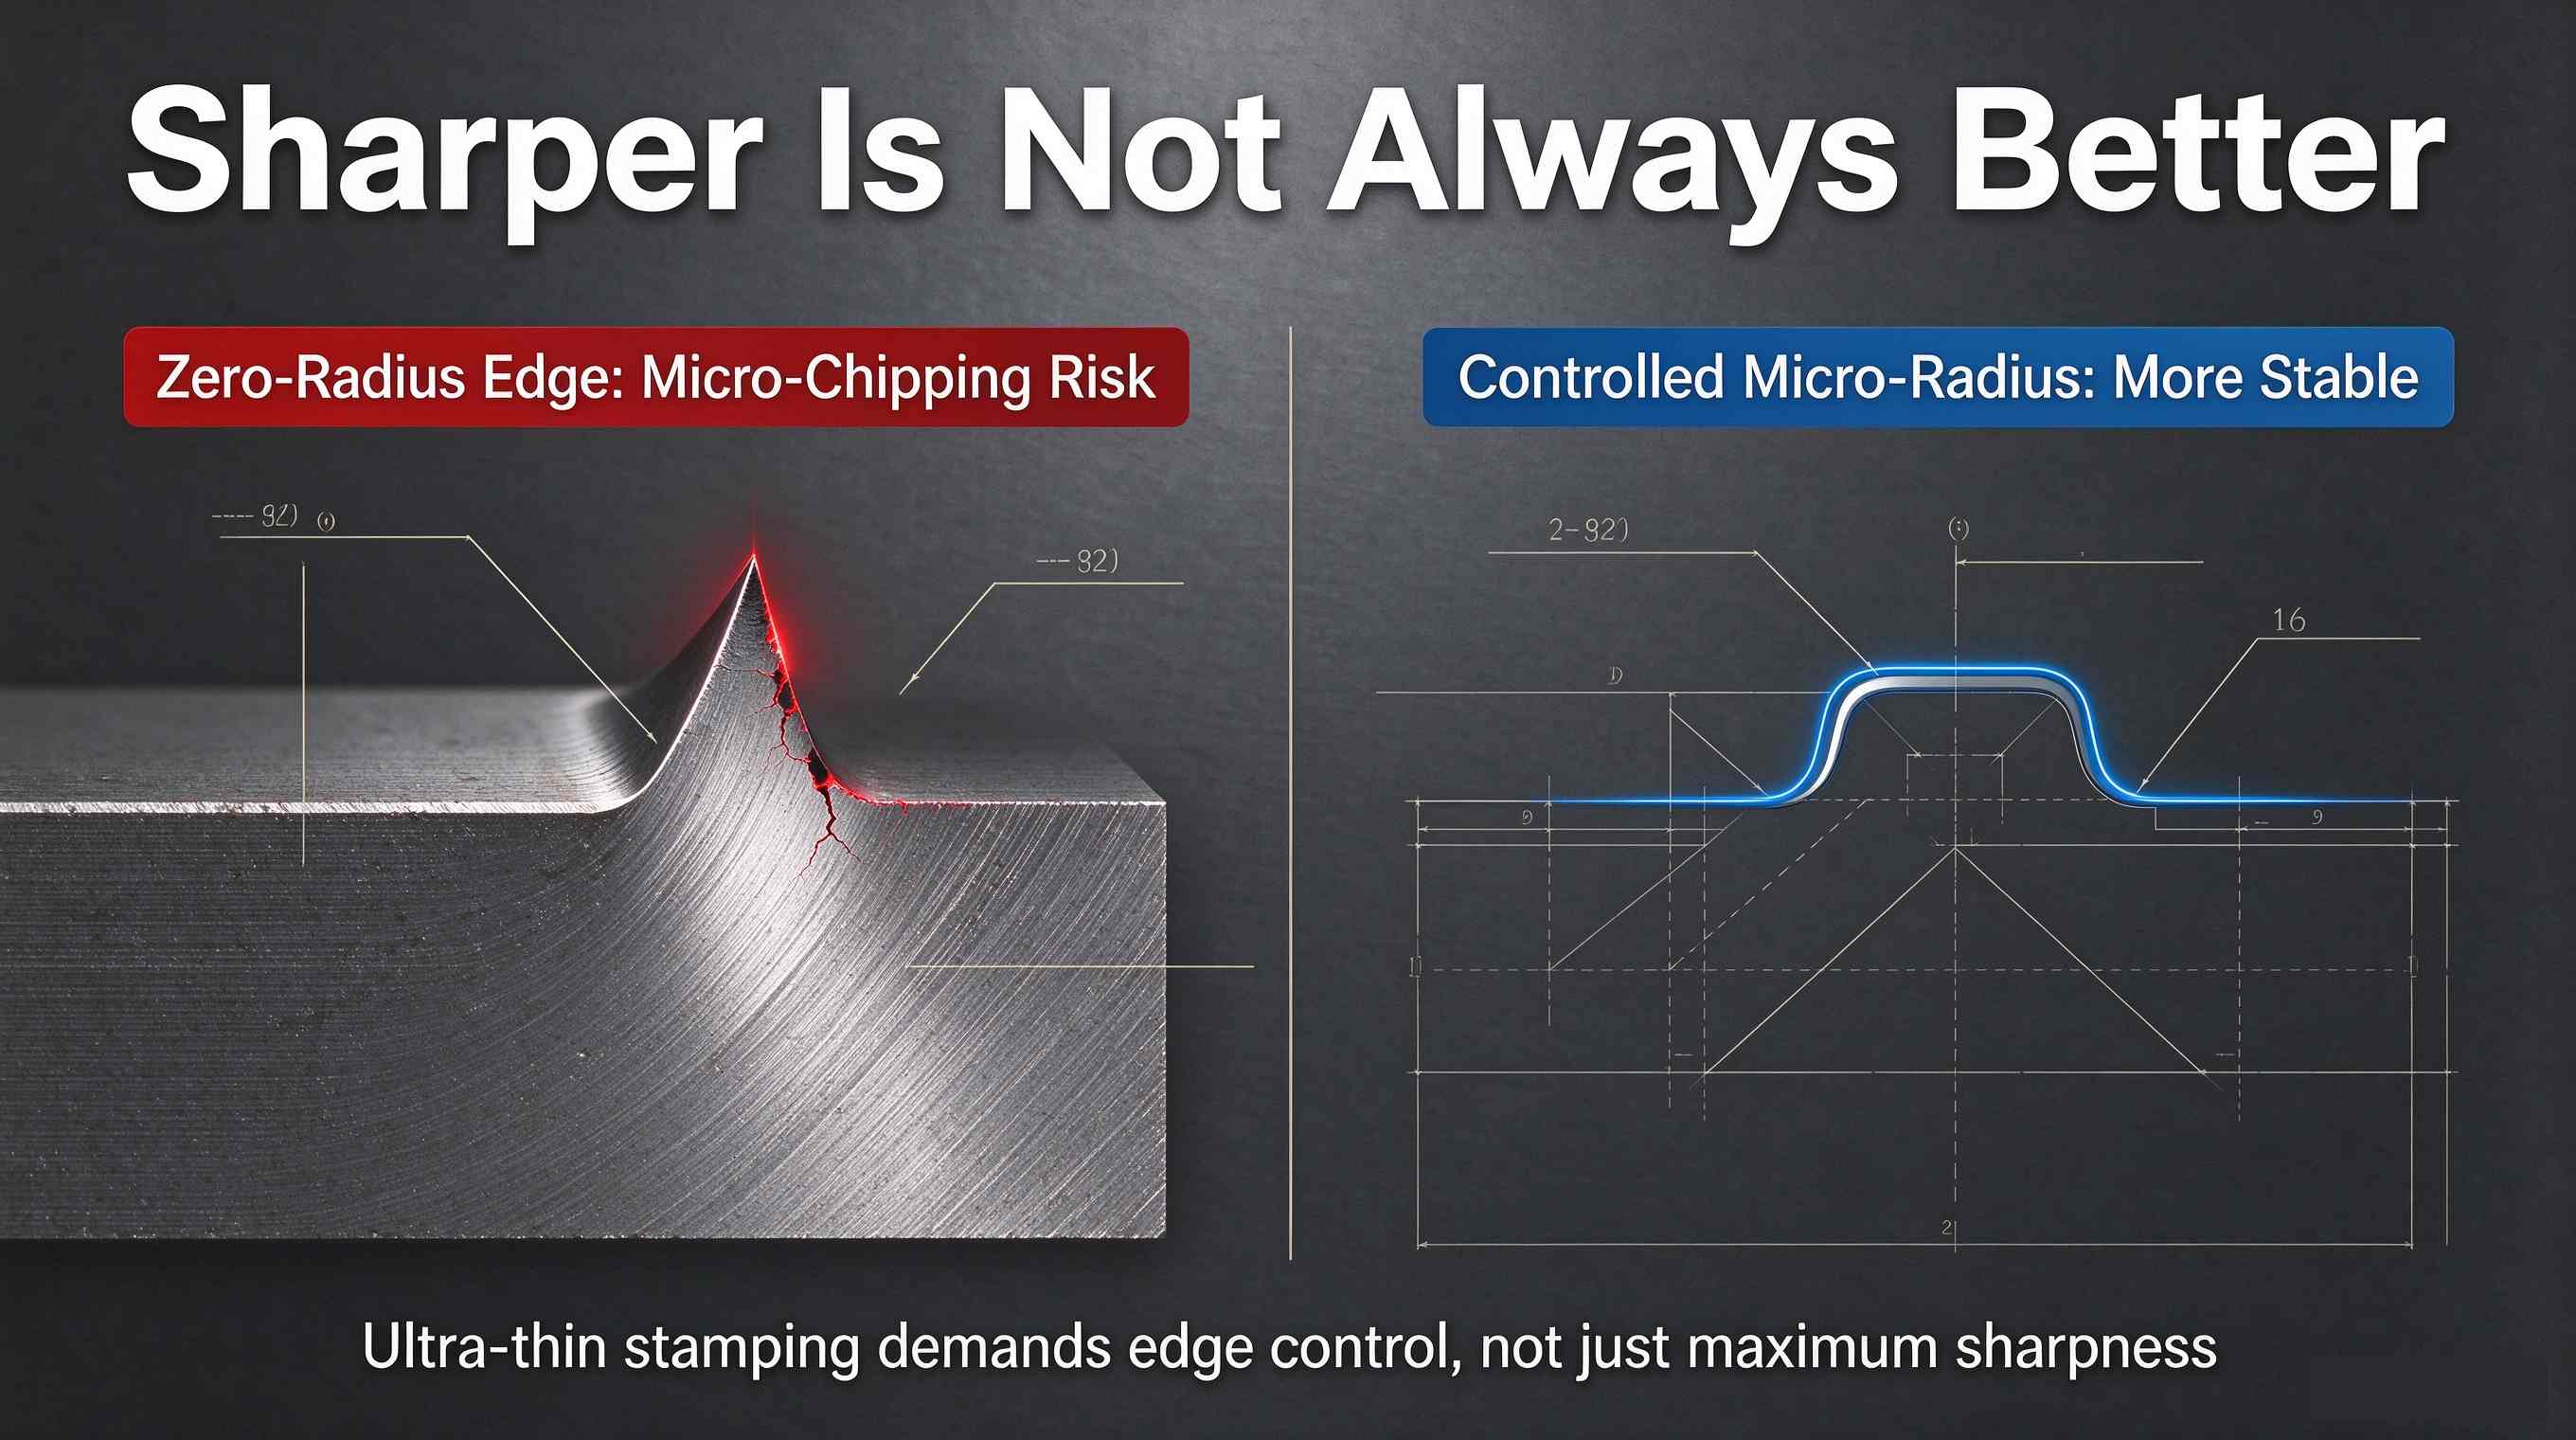
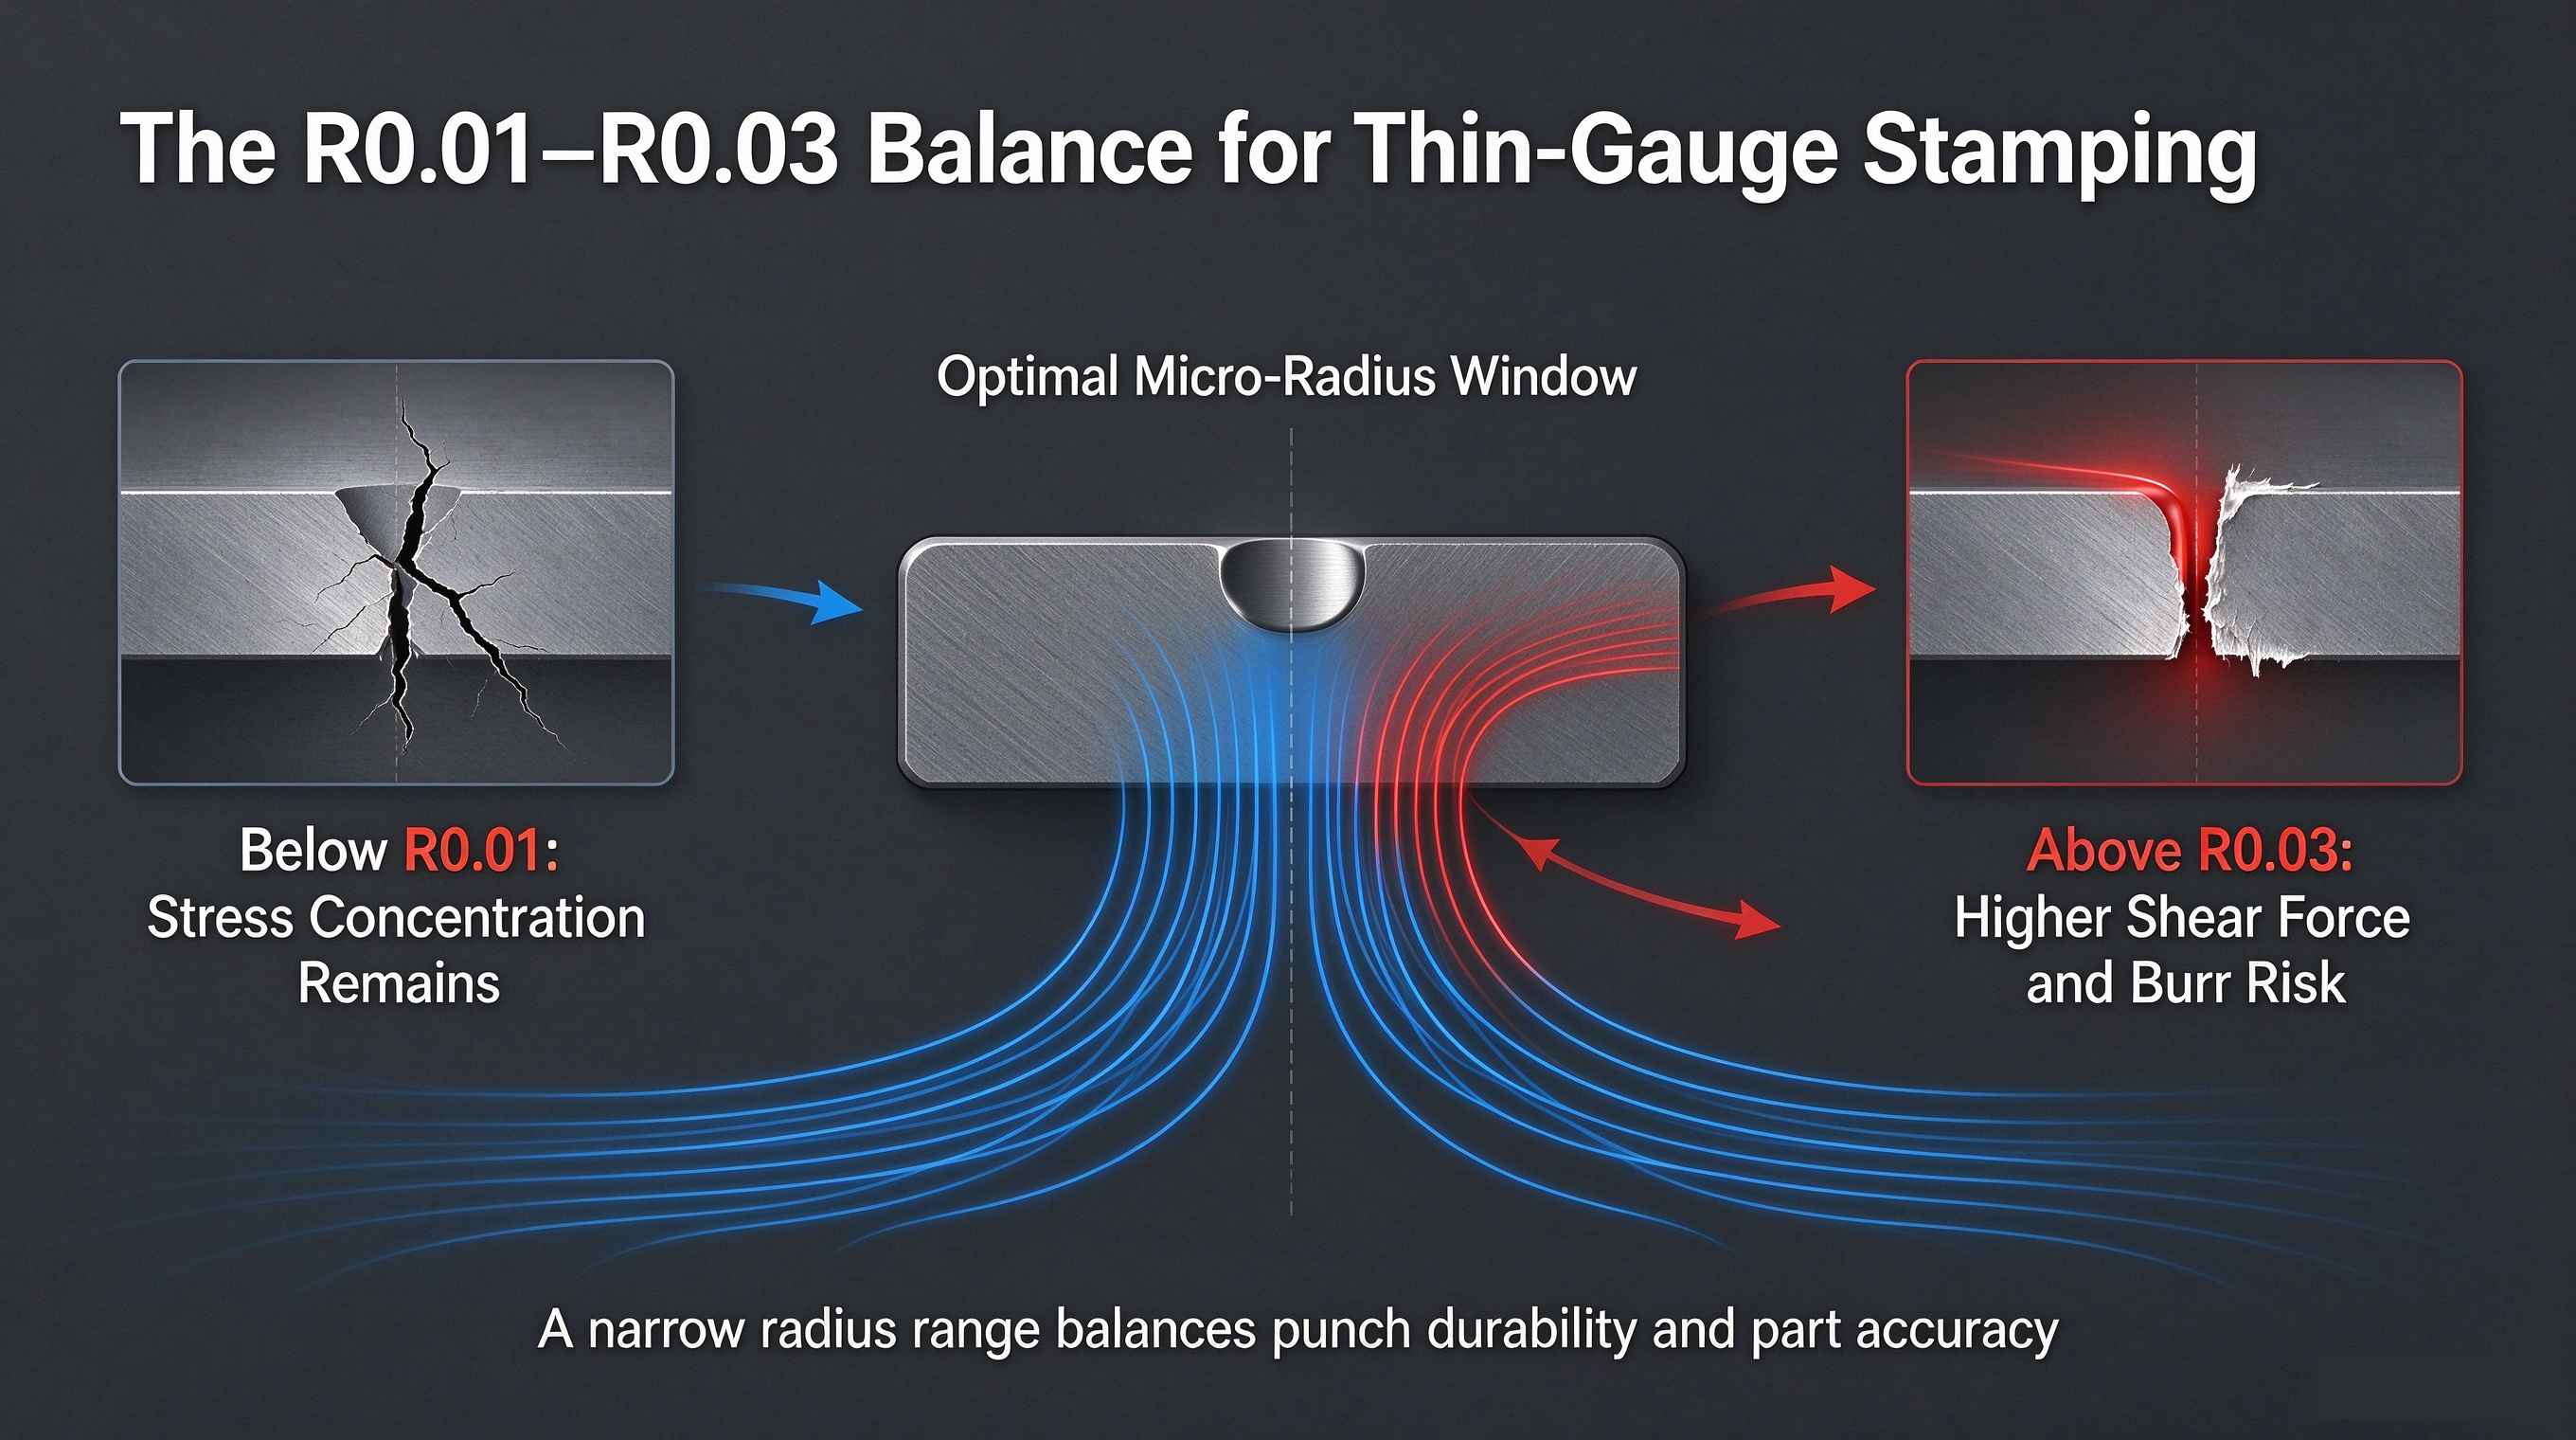
この狭い半径範囲は、工具の耐久性とプレス加工の精度という2つの重要な目標の間で、実用的なバランスを実現しています。
· 半径がR0.01未満の場合:応力集中や微細欠陥を完全に除去することができず、パンチの疲労耐性の向上は限定的となる。
· 半径が R0.03 を超える場合: 厚みのある切削刃は、プレス加工時のせん断力を増加させ、材料の引き裂きを悪化させ、過剰なバリや寸法歪みを生じさせます。平面度と厳しい公差 精密部品 損なわれるだろう。
重要なアプリケーションに関する注意事項: R0.01~R0.03のホーニング仕様は、0.05~0.3の薄板向けに最適化されています。 厚板プレス加工の場合、一般的なエッジホーニング半径はR0.05~R0.2です。このパラメータをすべてのプレス加工に無条件に適用しないでください。
R0.01~R0.03の制御ホーニングの利点は、大量生産における精密加工において特に顕著に現れます。リン銅、ベリリウム銅、高強度ステンレス鋼、ニッケル合金の薄板材の加工において、微細な丸みを帯びた刃先は、瞬間的なプレス加工時の衝撃を分散させ、超硬刃先の脆性破壊を防ぎ、長時間の生産においても安定した切削性能を維持します。
現場で実証された生産データによると、標準化された制御されたエッジホーニングを備えたパンチは、 耐用年数が2~3倍長くなります 従来型と比較して 鋭利なパンチ同時に、部品のバリのばらつきや工具のメンテナンス頻度を60%以上削減できます。
工具寿命の延長に加え、制御された刃先研磨は金型システム全体の安定性を向上させます。滑らかで均一な刃先形状は、プレス加工時の摩擦と材料付着を低減し、焼き付きや材料引き抜きといった欠陥を効果的に抑制します。
のために 複雑な形状のパンチ, ステップパンチ、 そして マイクロパンチ 直径1mm未満で、角や形状の弱い部分に均一なエッジ丸み加工を施すことで、局所的な応力集中箇所を排除し、動作中の部分的なエッジ破損のリスクを大幅に低減します。
明確にしておくべき点として、精密刃先研磨は単なる表面仕上げではありません。これはパンチの信頼性を決定づける重要な工程です。研磨後、刃先全体にわたる微細半径の均一性を確認するために、全断面光学検査を実施します。これにより、隠れた死角欠陥が排除され、カスタム製品におけるバッチ間の信頼性の高い一貫性が保証されます。 精密パンチ.
実用的なヒント:エッジホーニングの品質は、その後のコーティングの密着性に大きく影響します。許容範囲外のエッジ半径は部品のバリを直接悪化させるため、半径の制御と検査は不可欠です。
今日の競争の激しい精密プレス加工市場において、基本的な寸法要件を満たすことは最低限の条件に過ぎません。安定した大量生産と総操業コストの削減には、適切なエッジ処理が不可欠です。
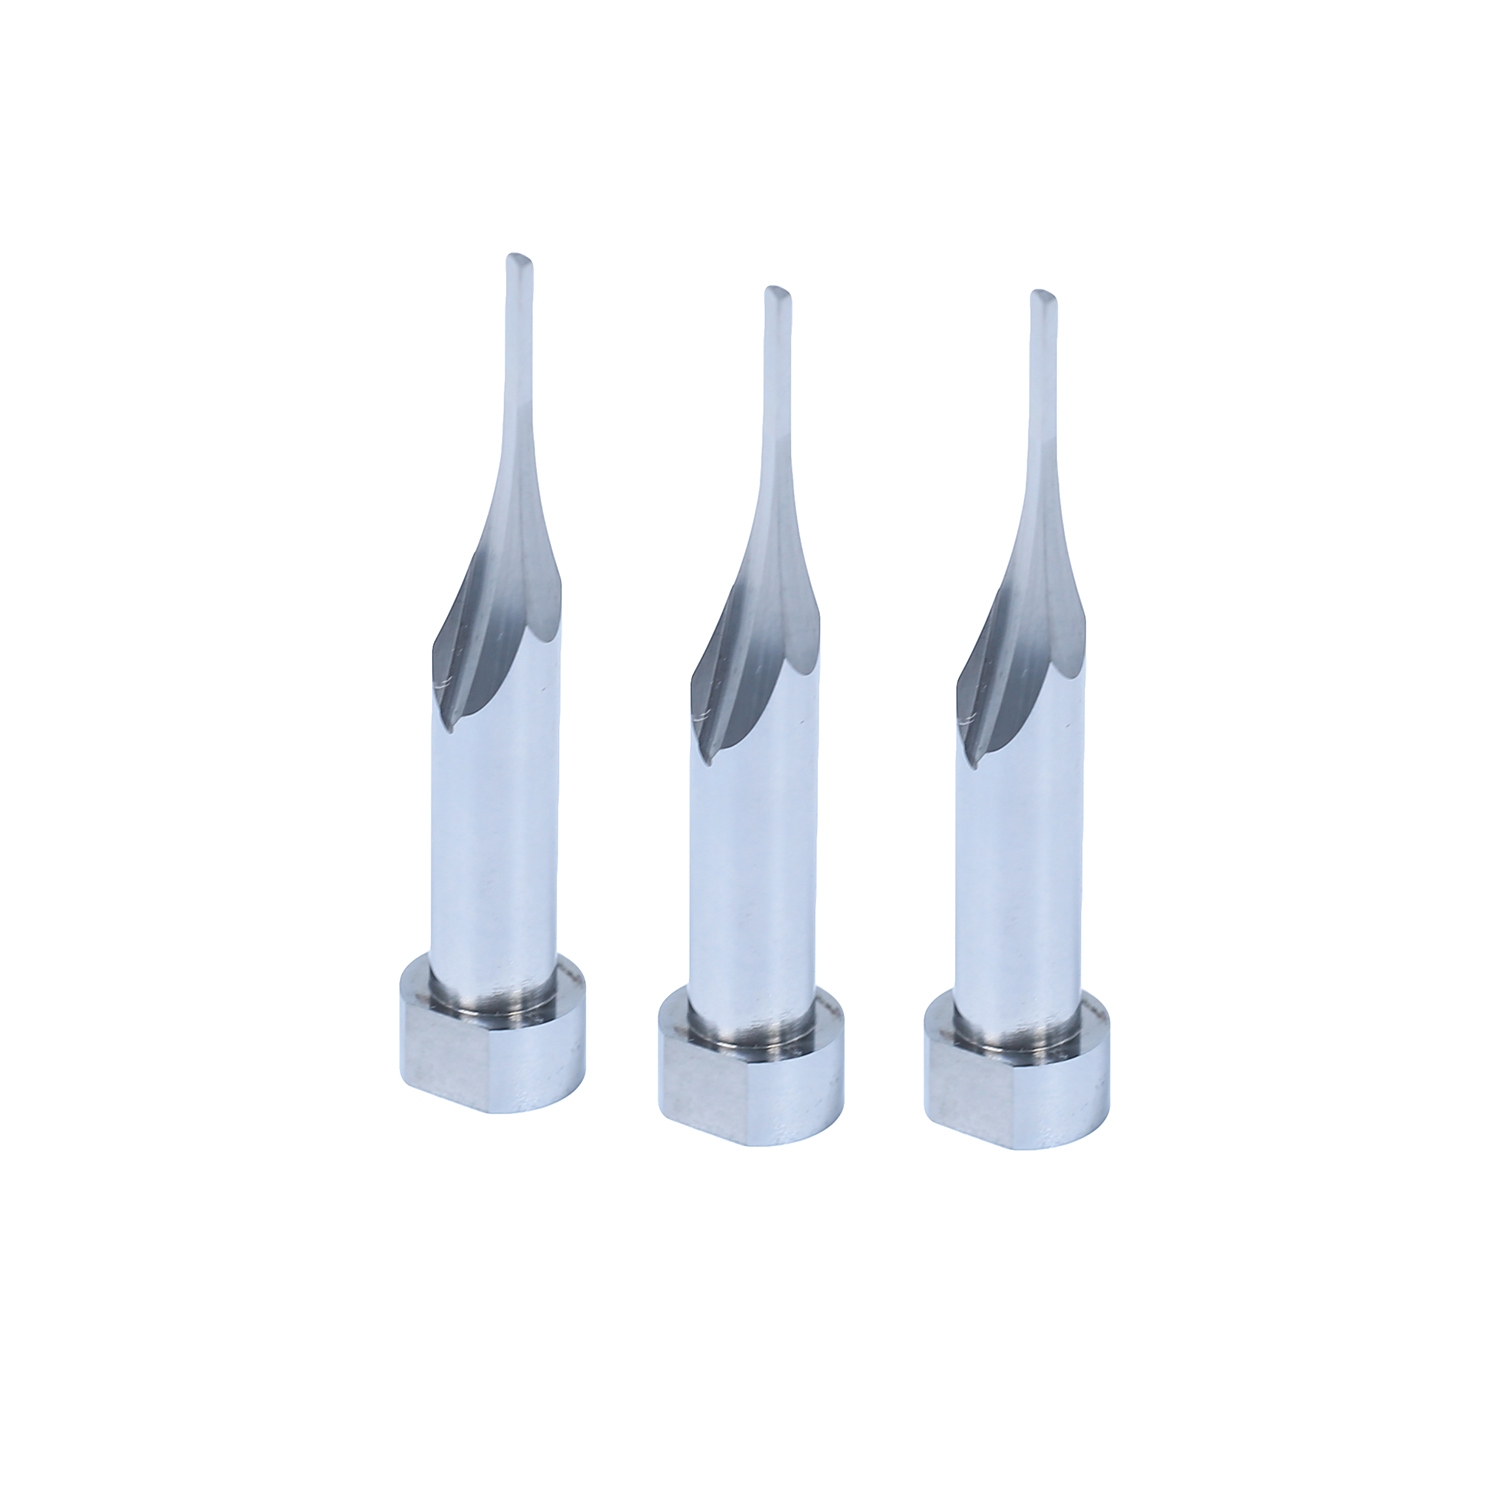
大量生産のプレス加工ラインで、パンチの欠けが頻繁に発生したり、バリの発生が不安定だったり、工具寿命が短かったりする場合、標準化されたR0.01~R0.03の制御されたエッジホーニングは、非常に費用対効果の高い工具アップグレードオプションとなります。
プレス加工工場で、エッジ加工に関連する工具の問題に遭遇したことはありますか?ぜひコメント欄であなたの経験を共有してください。


 IPv6ネットワークをサポート