で 精密プレス金型 製造、人々は研磨についてよく話しますが、 ワイヤ放電加工そして熱処理。しかし、最も過小評価されている工程の1つは、パンチがパンチプレートに当たる瞬間、つまり圧入です。
一見簡単そうに見える。パンチのシャンクはプレートの穴よりも数ミクロン大きく、押し込むだけで固定される。しかし実際には、この部分で垂直度、エッジ寿命、ストリップガイドの精度が左右されるのだ。
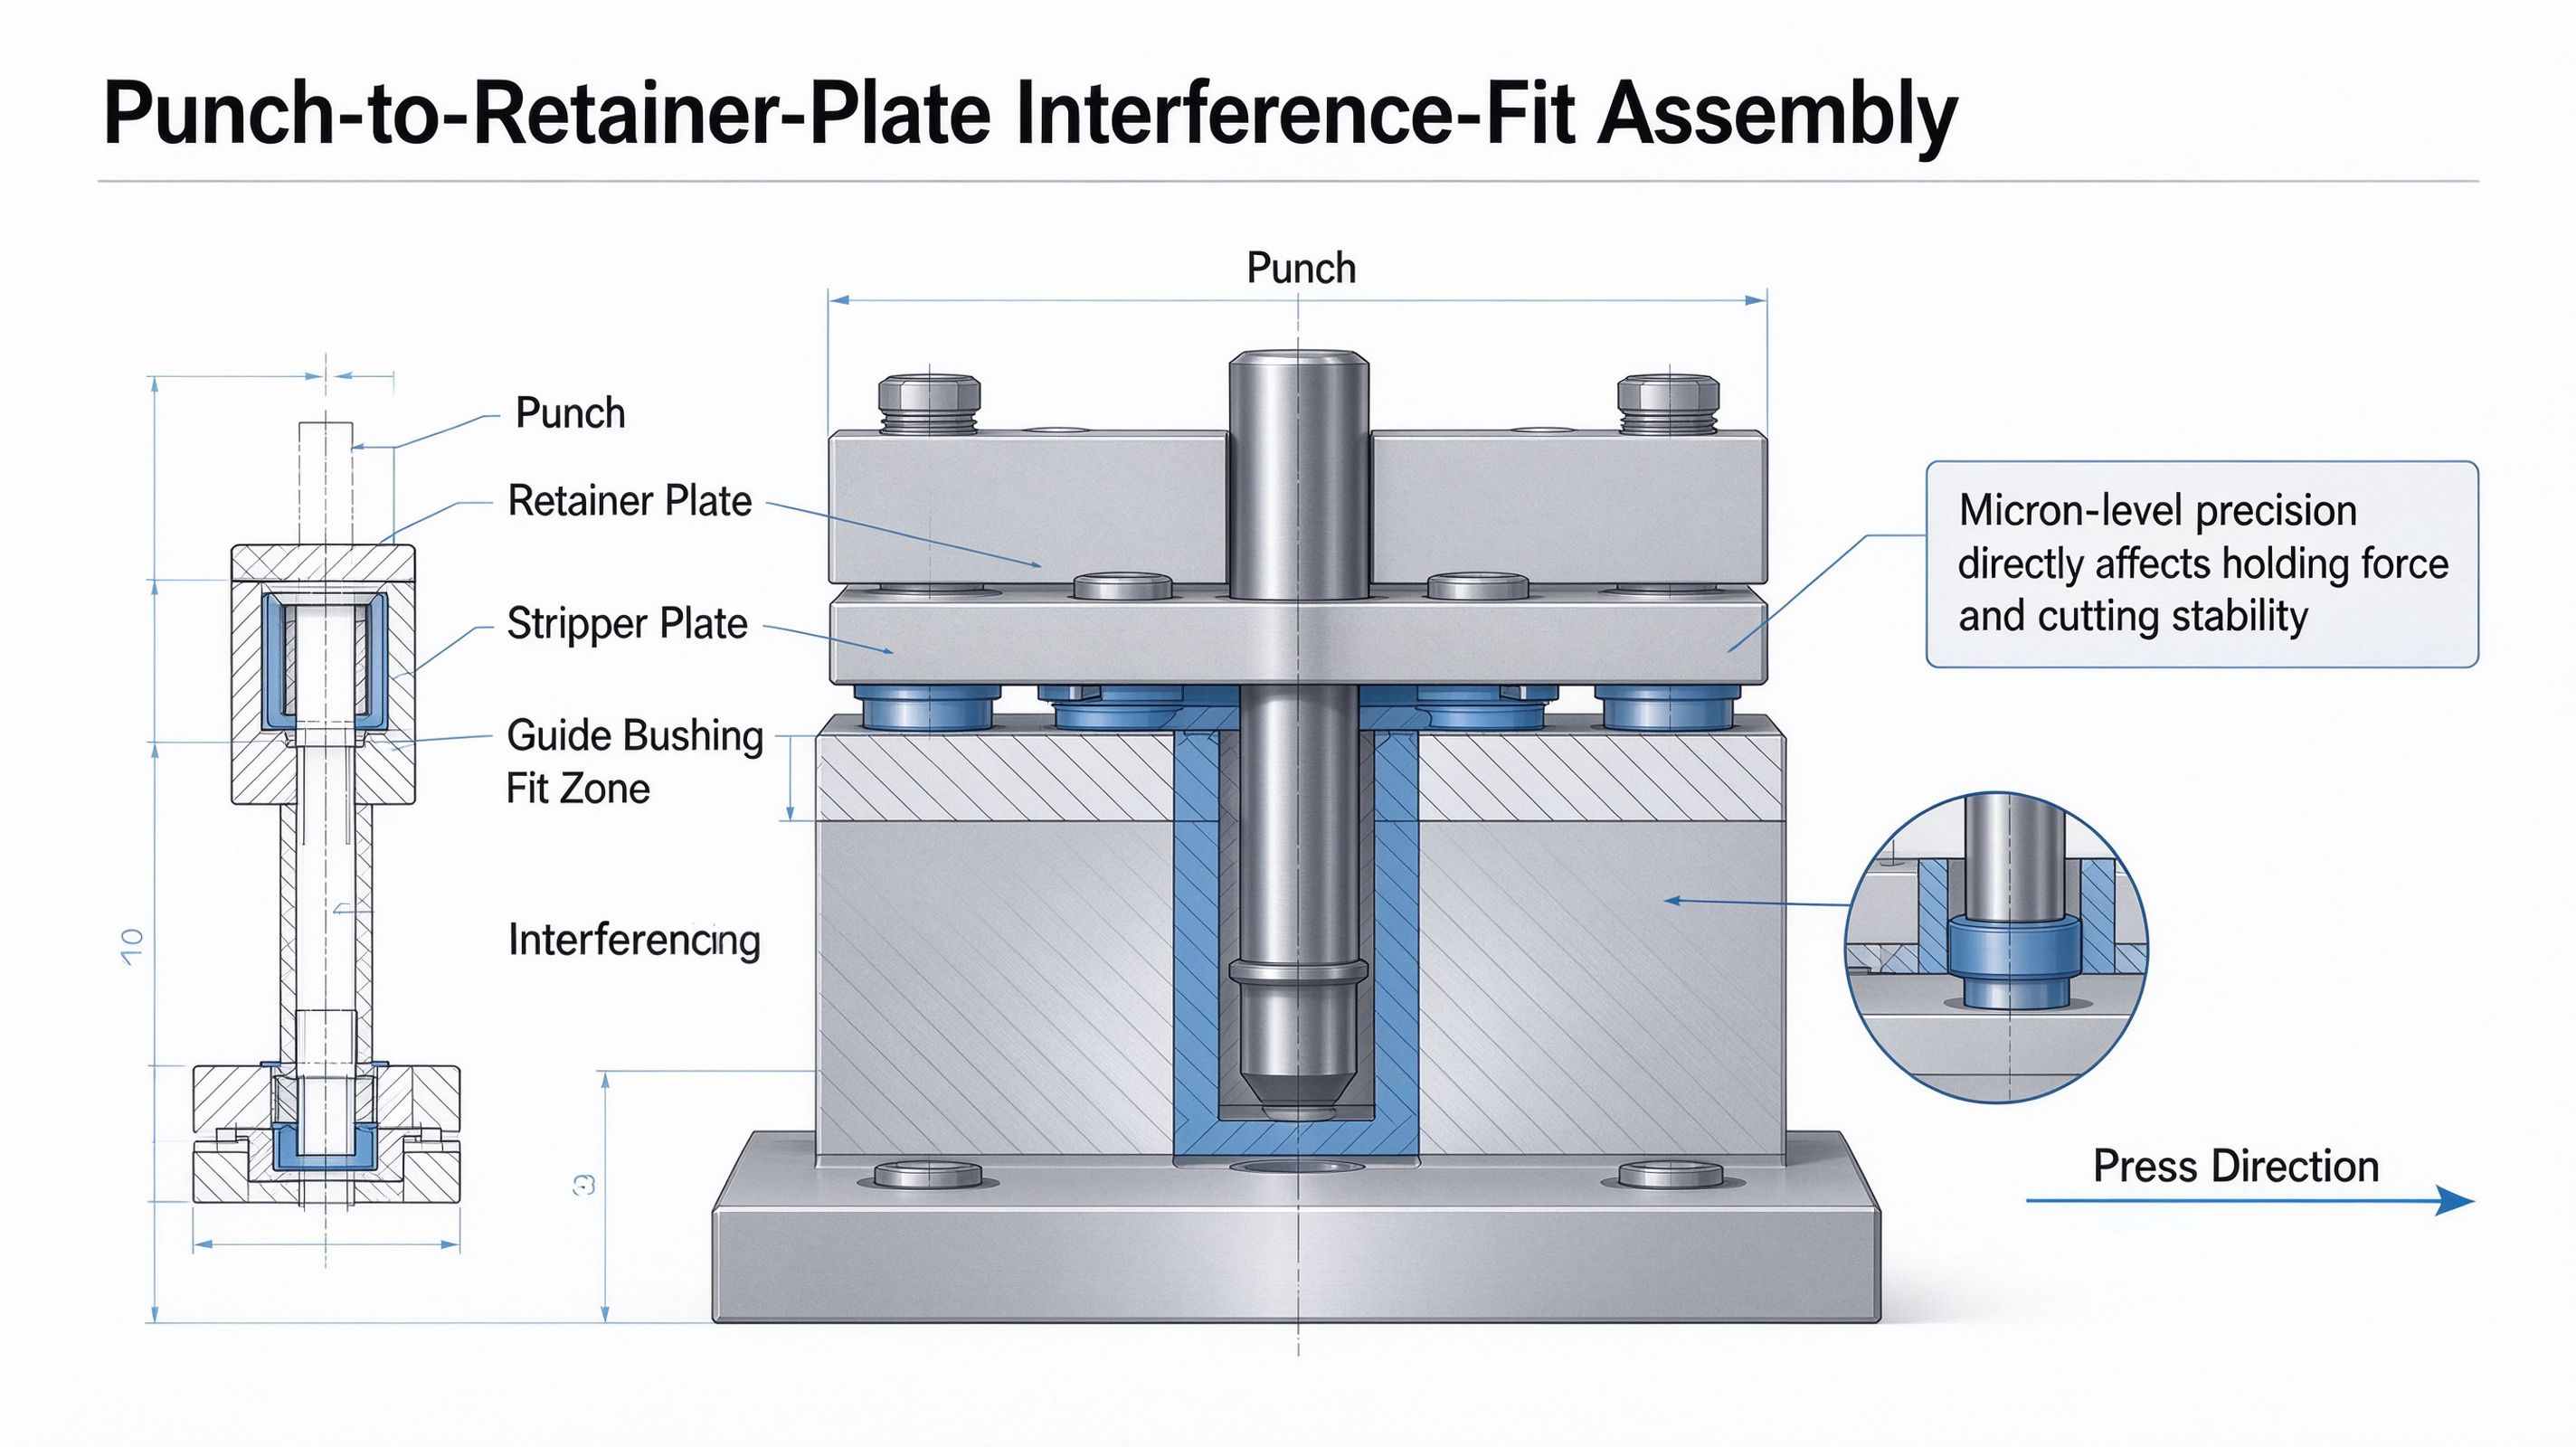
パンチは保持プレートによって単に「保持」されるだけではありません。圧入によってパンチは軸方向にしっかりと固定され、 ストリッパー そして ガイドブッシング 横方向の動きを制御するため。嵌合が緩すぎると、パンチがぐらつき、切削クリアランスが不均一になり、バリが発生します。嵌合がきつすぎると、プレートの穴が歪み、パンチのシャンクに残留応力が発生し、肩部付近に微細な亀裂が生じる可能性があります。
言い換えれば、干渉が少なすぎると早期摩耗につながり、干渉が多すぎると工具が破損する。
鋼製パンチとプレートの組み合わせでは、干渉は通常ミクロン単位で表されます。一般的な目安としては、シャンク径のごくわずかな割合ですが、正確な値はプレートの硬度、シャンクの材質、係合長さ、表面仕上げによって異なります。
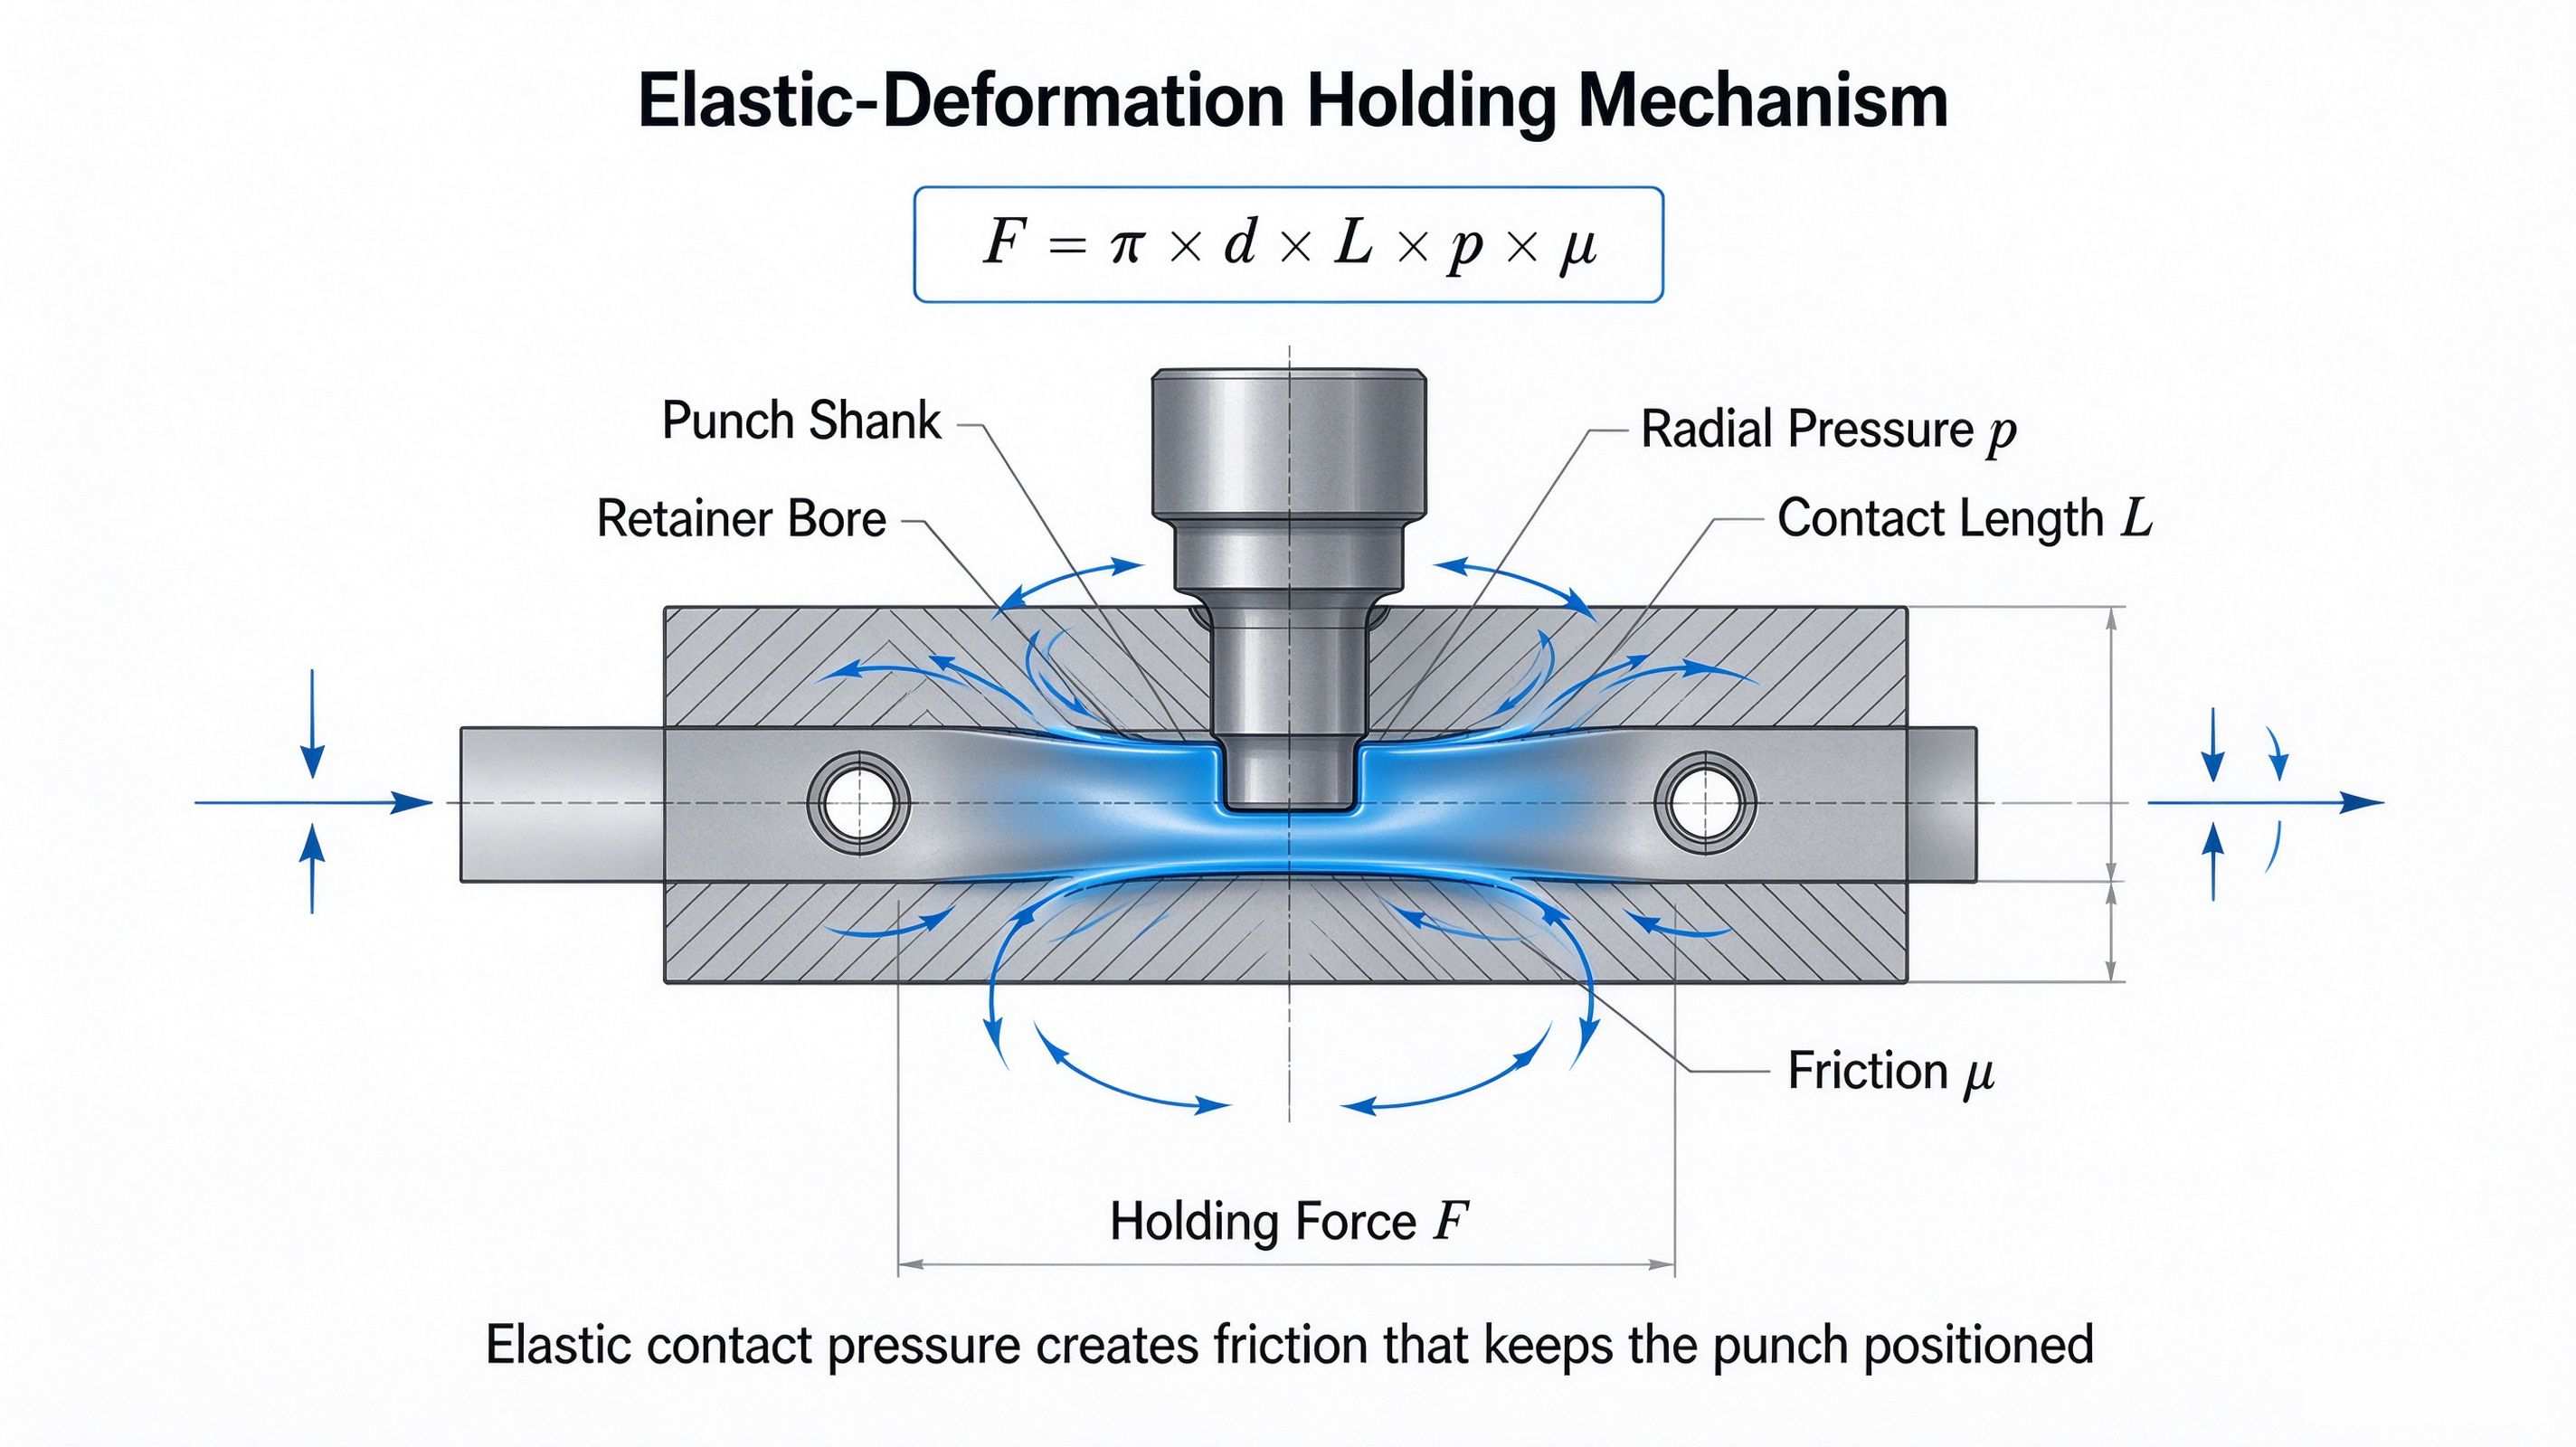
保持機構は弾性変形です。オーバーサイズのシャンクがプレートの穴を広げ、プレートが押し戻されます。この半径方向の接触圧力に摩擦力が加わることで保持力が生じます。古典的な推定値は次のとおりです。
F = π × d × L × p × μ
どこ
· d = 界面直径
· L = エンゲージメント長さ
· p = 接触圧力
· μ = 摩擦係数
わずか数ミクロンの干渉でも、プレス力が劇的に上昇する可能性があります。そのため、「少し押し込みが強かった」というのは些細な不満ではなく、工程上の異常を示す警告なのです。
「鋼材の不良」が原因とされるパンチング加工の失敗のほとんどは、実際には組み立てミスである。
パンチがプレートに傾いた状態で挿入されると、穴はブローチのように作用します。片側がわずかに拡大し、局所的な圧力が急上昇し、パンチが傾きます。組み立て後、パンチは正しく取り付けられているように見えるかもしれませんが、その軸はプレート面に対して直角ではなくなっています。 高速プレス加工その傾きは横方向の負荷となり、摩擦が生じ、最終的には破損に至る。
優れた金型職人は、ここで次の3つのことを重視します。
1. 入口側を面取りする。穴やパンチの先端に15°~30°のリード面取りを施すことで、部品が食い込むことなく自動的にセンタリングされます。
2. 真円度と円筒度を制御する。パンチは「適切なサイズ」であっても、楕円形であれば失敗する可能性があります。干渉嵌め合いでは、公称寸法誤差よりも幾何学的誤差の方が大きな影響を与えます。
3. 強く押さずに、まっすぐ押してください。油圧プレスやサーボプレスは、工具の位置合わせが正確に行われていれば、ハンマーよりも常に優れています。衝撃力は位置ずれを隠蔽し、衝撃応力を発生させます。
干渉嵌めを実現する方法は3つあります。
· コールドプレス:室温でパンチを押し込む。簡単だが、最も厄介なリスクが高い。
· 熱フィット:プレートを加熱して穴を拡張させ、パンチを挿入し、収縮させます。大きめのプレートや硬いプレートに最適です。
· 極低温対応:パンチを冷やして縮ませ、挿入してから室温に戻します。壊れやすいプレートや繊細な形状の型抜きに便利です。
のために 高硬度パンチ プレートの場合、多くの工場では干渉を減らし、保持のために頭付きパンチ、ネジ、またはかしめヘッドに頼っています。圧入だけでは必ずしも万能ではありません。
サーボプレスは、単なる力以上のものを提供する。それは指紋のようなものだ。
健全な圧力曲線は、エンゲージメントの増加に伴って滑らかに上昇し、着席時に急激に上昇します。警告サインとしては、以下のようなものがあります。
· 開始時の力が強すぎる → リード面取り、バリ、またはオーバーサイズなし
· 鋸歯状のカーブ → 焼き付きまたは潤滑不良
· 急激な落下 → 亀裂または局所的な崩壊
· 座面スパイクがない → 深さが間違っているか、穴の中に障害物がある
十分な数の曲線を見れば、圧入はもはや運任せではなくなる。検査へと変わるのだ。
· パンチの外径とプレートの穴径を実際に測定してください。図面だけを鵜呑みにしないでください。
· ほとんどの鋼材用途において、接合面は清潔に保ち、バリを取り除き、表面粗さをRa 0.8~1.6 µmの範囲内に収めてください。
· 面取り加工を必ず行い、鋭利な角を硬い板に押し付けないでください。
· 取り付け後、ダイヤルゲージまたはCMMを使用して垂直度を確認してください。
· バッチ組立の前に、最初の製品を検証してください。
· プレートの硬度が約HRC48を超える場合は、干渉を減らし、機械的な保持力を加える。
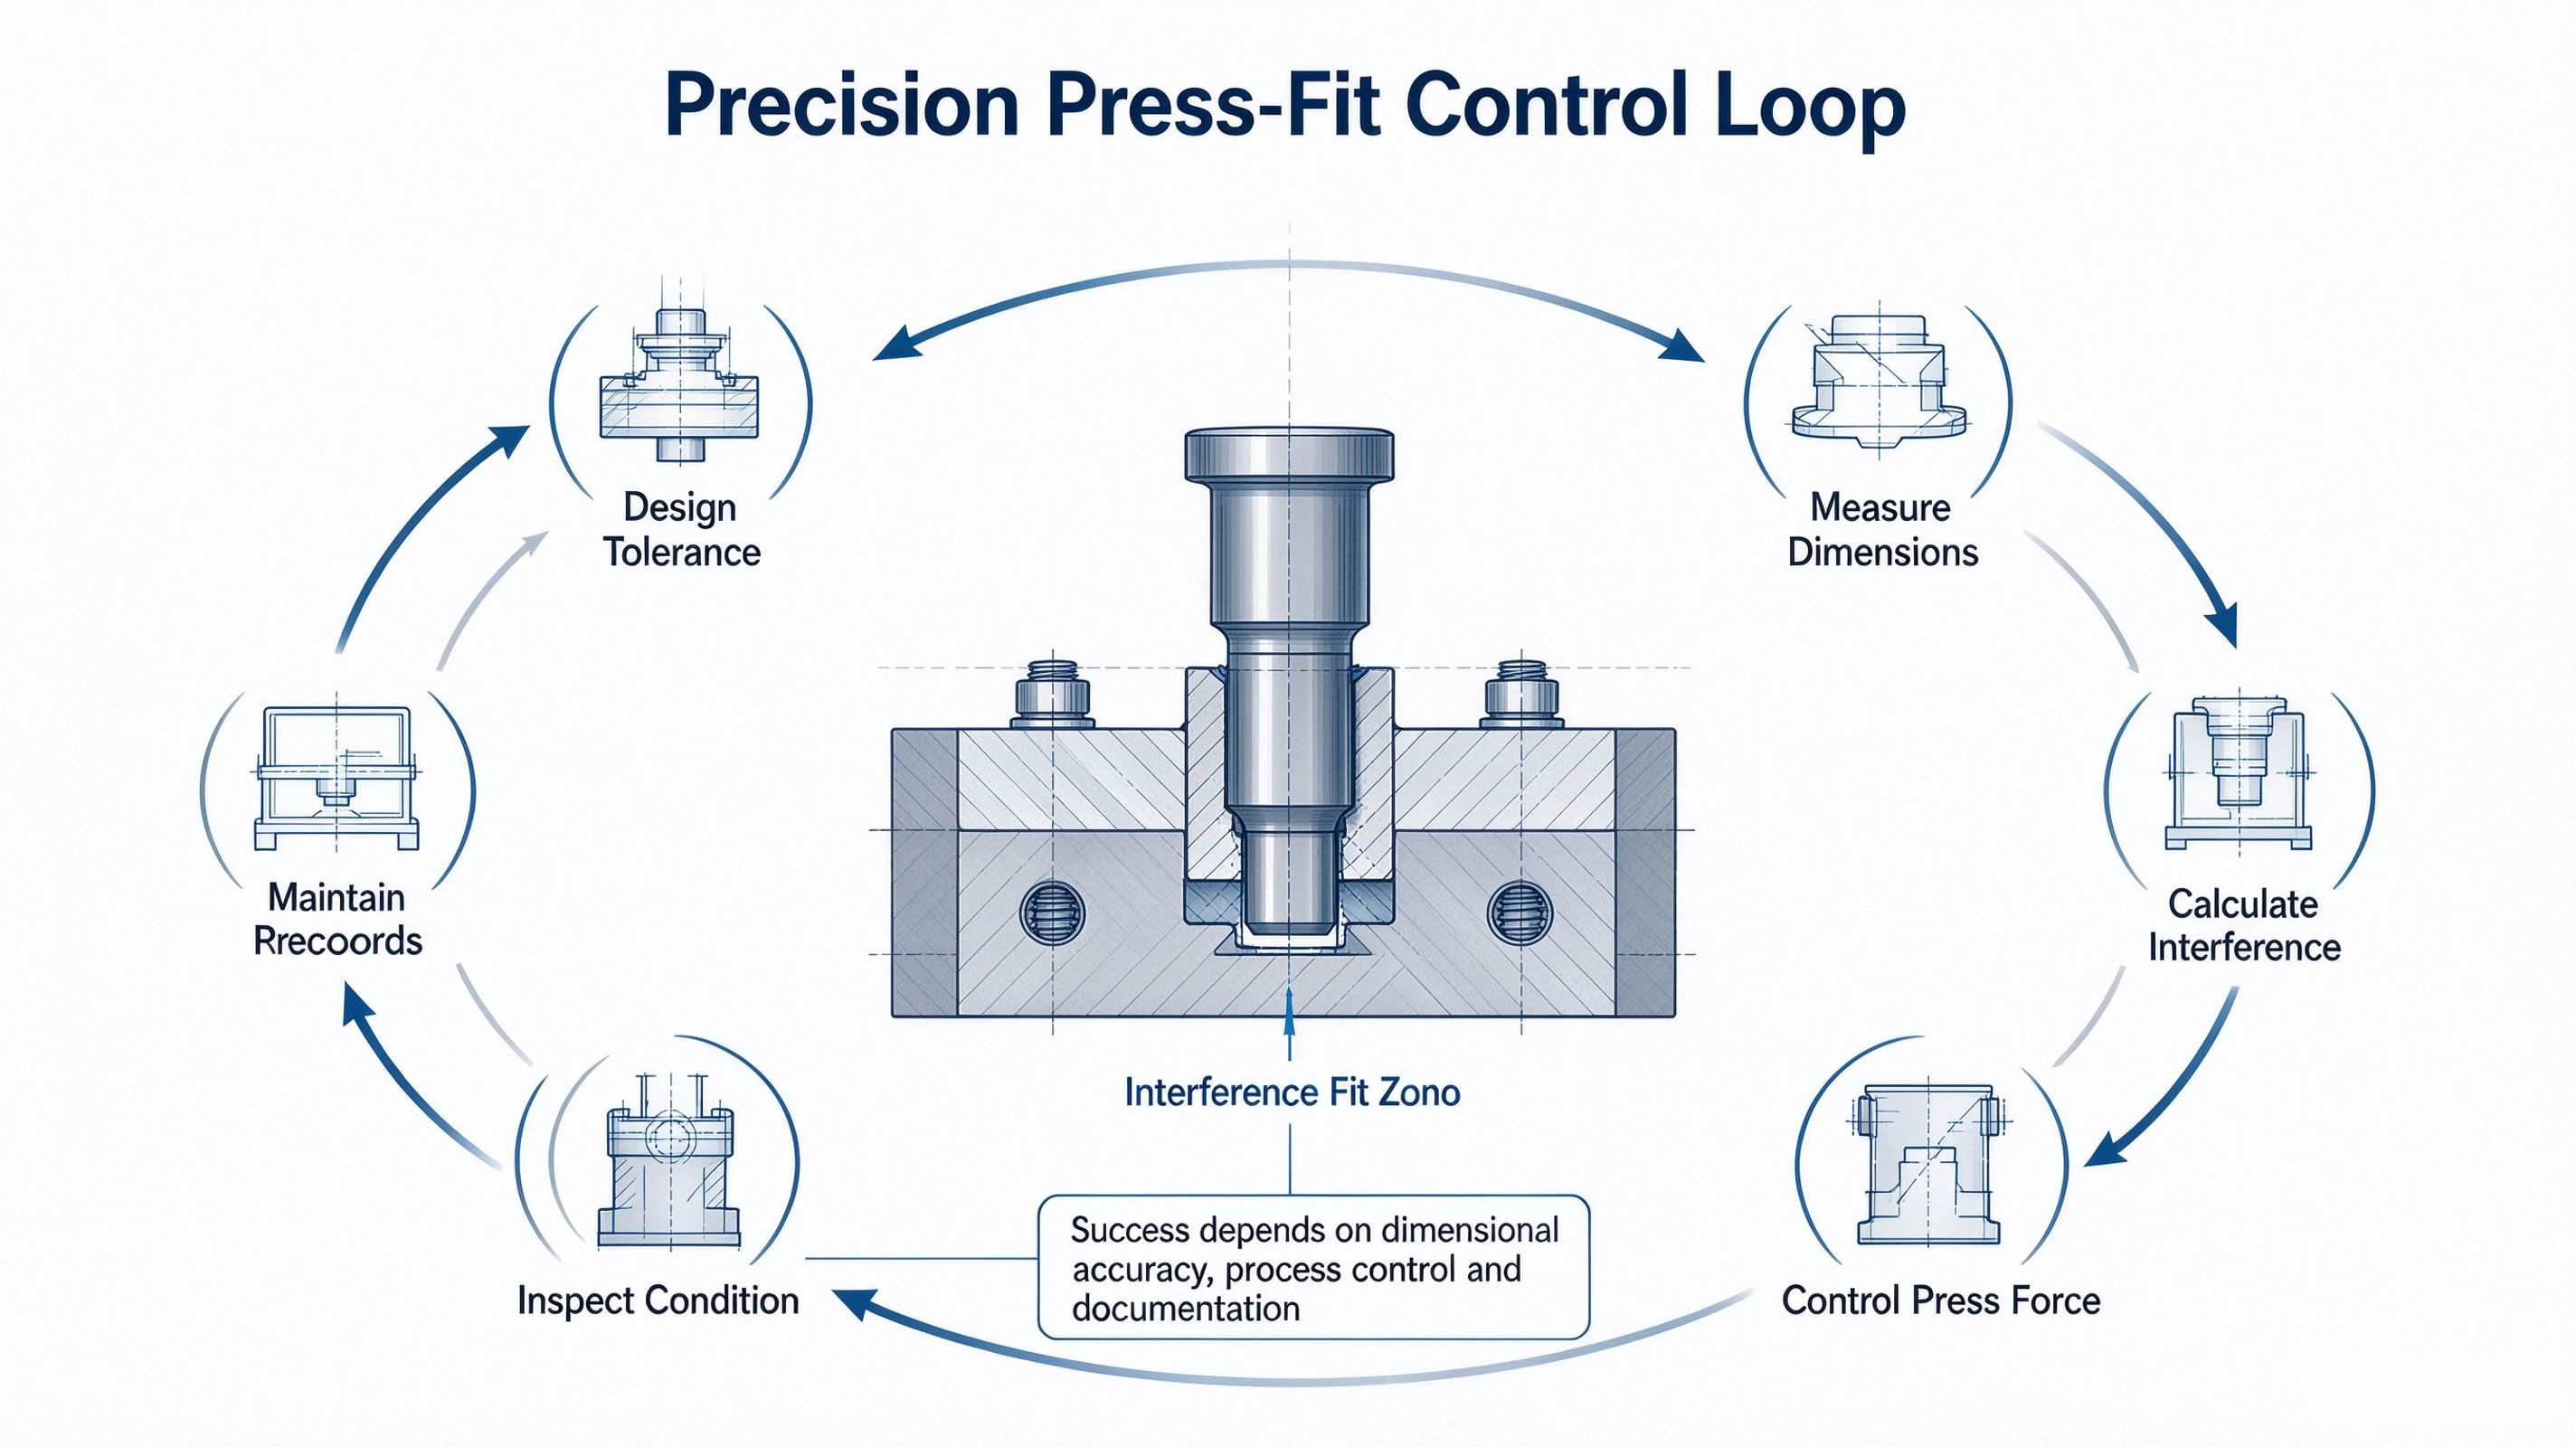
圧入組立は、昔の工具職人だけが持つ神秘的な技術ではありません。それは、弾性、摩擦制御、そして幾何学的な規律を応用したものです。
パンチが3万回の打撃後に破損した場合、その根本原因は熱処理ではないかもしれない。誰も記録していなかった8ミクロンの干渉、誰も気づかなかった面取りの欠落、誰も測定していなかった傾きなどが原因である可能性もある。
で 精密工具嵌合こそが機能の鍵だ。圧入が正しければ、金型は静かにその性能を発揮する。しかし、嵌合が間違っていれば、バリや騒音、破損したパンチなど、あらゆる問題が露呈する。


 IPv6ネットワークをサポート