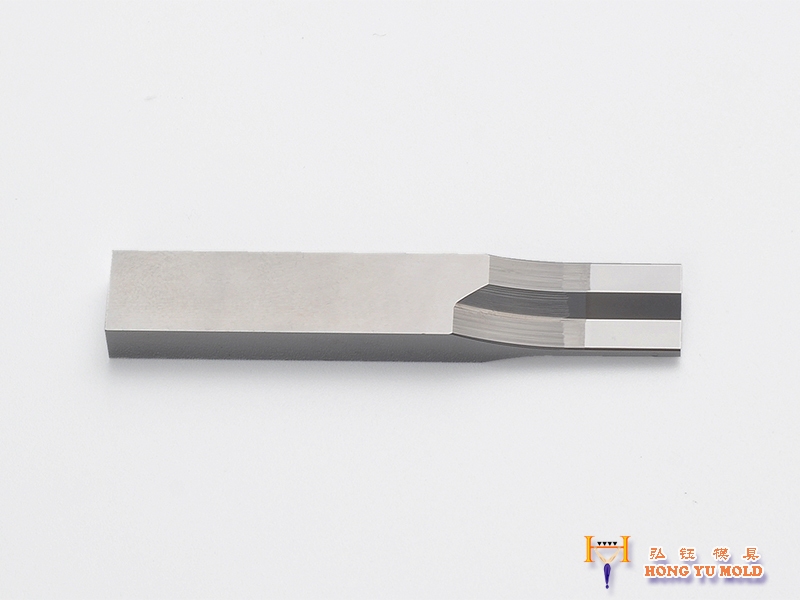
ほとんどの人の心の中では、 スタンピングダイパンチ 丸棒は単なる丸い金属棒です。しかし、現代の製造現場では、純粋な丸い形状だけでは、ますます複雑化する設計要件を満たすには不十分な場合が多くなっています。自動車用コネクタの多角形のロック穴から、電子端子の不規則なスロット、さらにはブランドロゴ入りの特殊な形状まで、これらの用途ではすべて、丸くないパンチ(異形パンチとも呼ばれる)が使用されています。
として プロ 金型部品メーカーホンユは、非ラウンドパンチが果たす重要な役割を理解している。 精密プレス加工本日は、加工技術についてさらに詳しくご説明いたします。 非ラウンドパンチ そして、硬い鋼材をミクロンレベルの精度で複雑な形状に研磨する方法を明らかにする。
非円形パンチとは何ですか?
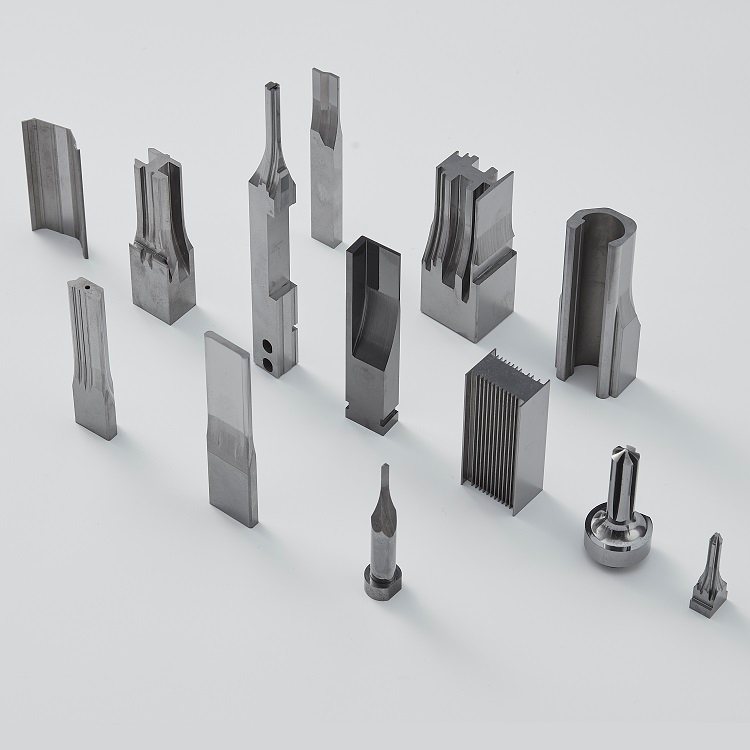
非円形パンチは、その名の通り、断面が完全な円形ではないパンチです。従来の円形パンチの制約を打ち破り、正方形、長方形、楕円形、六角形、D字型、スプライン型、およびさまざまなカスタム不規則形状が含まれます。これらのパンチは通常、特定の機能または嵌合要件を持つ穴を作成するために使用され、中核部品です。 精密プログレッシブダイス そして、難易度の高いスタンピング加工用途。
非円形パンチ加工における4つの主要な課題
丸型パンチと比較して、 センターレス研削非円形パンチの製造難易度は劇的に上昇する。主な課題は以下のとおりである。
1. 幾何学的複雑性
非円形パンチは、それぞれが本質的に新しい「創造物」です。直線と円弧の移行部であれ、鋭角と丸みを帯びた角の接続部であれ、精密な軌道制御が求められます。わずかなずれでもクリアランスの不均一が生じ、プレス加工の寿命に影響を与える可能性があります。
2. 厳密な寸法公差
で 精密プレス加工非円形パンチの公差は、多くの場合、±0.005 mm以内に制御することが求められます。これは、数十ミリメートル、あるいは数百ミリメートルの長さにわたって、寸法のばらつきが人間の髪の毛の直径の10分の1未満でなければならないことを意味します。
3. 鋭角と曲面の処理
非円形パンチには、鋭角な部分や非常に小さな半径(R0.1~R0.5)が含まれていることがよくあります。これらの部分は、加工中に応力集中や研削焼けが発生しやすく、欠けの原因となる可能性があり、加工工程と設備の両方に極めて高い負荷がかかります。
4. 表面仕上げ保証
表面粗さが粗いと、プレス加工時に傷、焼き付き、摩耗の加速などを引き起こす可能性があります。複雑な非円形断面において、Ra 0.4 μm以下の鏡面仕上げを実現することは、加工における大きな課題です。
当社のコア処理技術
これらの課題を克服するため、HONGYUは複数の高度な機械を統合した複合精密加工プロセスを採用し、すべての非円形パンチが顧客図面の最高水準の要求を満たすことを保証しています。
1. ワイヤー放電加工 – 複雑な輪郭加工の基礎
極めて複雑な外形形状や内部の不規則な穴の場合、 ワイヤ放電加工 が私たちの第一候補です。
利点:材料の硬度に制限されない。HRC65のタングステンカーバイドでも容易に切削できる。
精度:最大±0.003mmの位置決め精度で、あらゆるCAD曲線を完璧に再現します。
用途: 特に粗加工および半仕上げ加工に適しています。超硬パンチ.
2. 光学プロファイル研削(PG) – 精密さの最後の守護者
これは、高精度な非円形パンチを製造するための基幹設備です。
原理:光学投影システムにより、加工対象物の形状が25倍または50倍に拡大され、スクリーン上に投影されて標準形状と比較研削される。
特長:Rコーナーと真直度を精密に仕上げ、ワイヤ放電加工で残った加工痕を除去し、極めて高い寸法精度と表面仕上げを実現できます。
用途:少量生産、高精度非円形部品に適しています パンチとダイインサート加工.
3. CNCジグ研削 – 内穴加工と位置精度における究極のソリューション
非円形パンチに精密な内穴を加工する場合、あるいは極めて高い位置精度が要求される場合、CNCジグ研削は不可欠となる。
機能:ミクロンレベルの穴位置制御が可能で、硬質材料に高精度な内穴加工を行うことができます。
組み合わせ:ワイヤ放電加工と組み合わせて使用されることが多く、まず外形を切削し、次に精密な内穴加工を行います。
4. 複合プロセスとコーティング – 性能向上
最も要求の厳しい部分については、以下の工程を組み合わせて使用します。
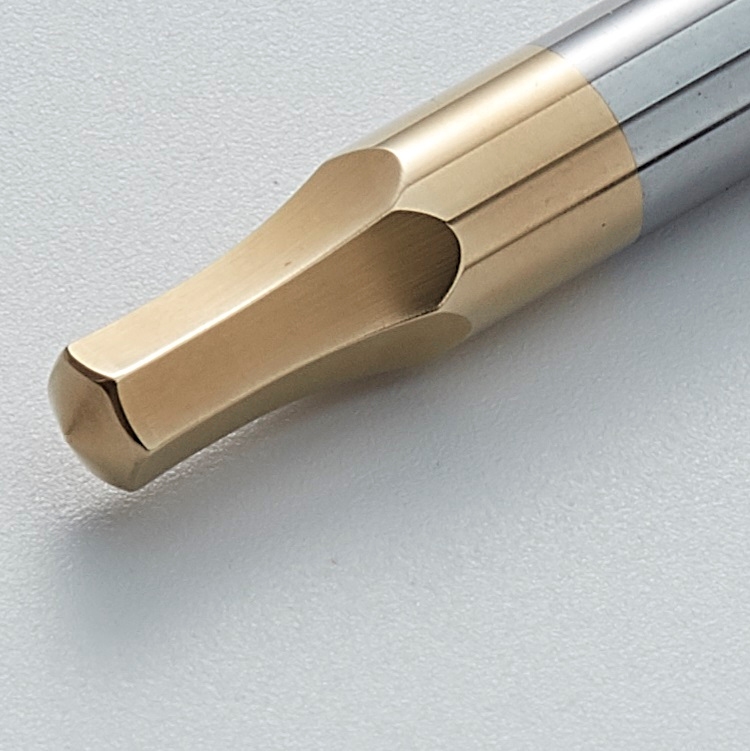
まず、ワイヤ放電加工(EDM)により、わずかな加工代で粗加工を行います。次に、光学プロファイル研削またはジグ研削により精密仕上げを行い、寸法精度と表面仕上げを確保します。最後に、お客様のご要望に応じて、TiN(金色)、TiCN(青灰色)、CrN(銀色)、DLC(黒色)などの表面コーティングを施すことで、耐摩耗性と耐焼き付き性を大幅に向上させ、工具寿命を延ばします。
全工程品質管理
HONGYUでは、すべての非円形パンチは出荷前に厳格な検査プロセスに合格しなければなりません。
寸法検査:重要な輪郭と寸法は、自動画像測定システムとCMMを使用して100%検査されます。
硬度検査:ロックウェル硬度試験またはビッカース硬度試験を用いて、熱処理が要求事項を満たしているかどうかを確認します。
外観検査:刃先を20倍の顕微鏡で観察し、欠け、ひび割れ、バリがないか確認します。
仮合わせ確認:必要に応じて、パンチと対応するダイを仮合わせして、クリアランスが均一であることを確認します。
事例研究:自動車用コネクタ向けタングステンカーバイド製非円形パンチ
顧客要件:
形状:角の半径が小さい長方形(R0.2mm)
材質:炭化タングステン
公差:幅と長さはともに±0.005mm以内で管理されます。
納期:緊急注文の場合、1週間以内に納品いたします。
タングステンカーバイドの高い硬度と非常に小さな半径のコーナーの要求に直面し、ワイヤ放電加工による精密切削と光学プロファイル研削仕上げのソリューションを採用しました。ワイヤ放電加工は正確な外形形状を確保するために使用され、 PG粉砕 その後、Rコーナー部と直線部を特に精密に仕上げるために、この手法が用いられました。最終的に、表面粗さRa 0.3μmが達成されました。全工程は5営業日以内に完了し、部品は顧客の試作プレス加工検証に合格しました。


 IPv6ネットワークをサポート