バナー
  • アギー・シャルミーユからワイダまで:最も厳しい公差を加工する工房の内部
    アギー・シャルミーユからワイダまで:最も厳しい公差を加工する工房の内部 Sep 14, 2026
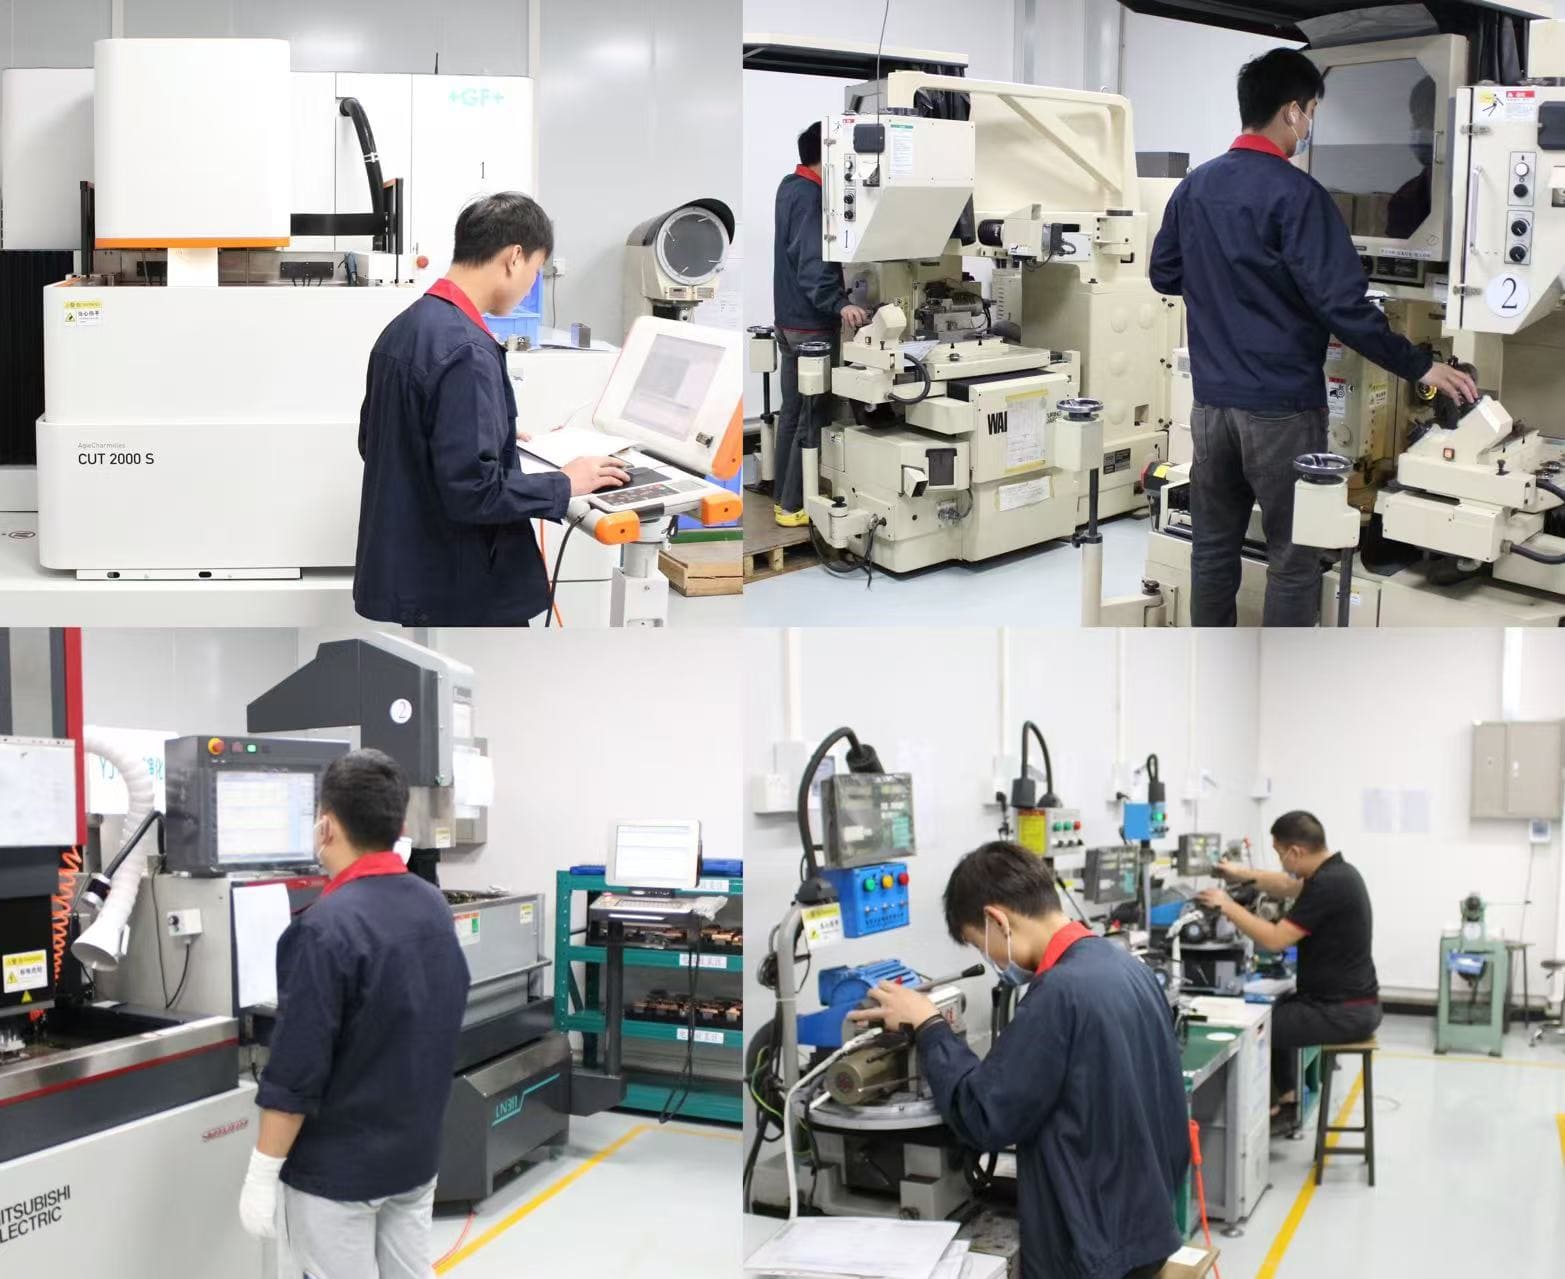
    百万レベルのAgieCharmillesとWaida Equipmentがどのように問題を解決するのかを明らかにします ±0.002mmの精度チャレンジ パンチとインサート 東莞では、工場が プレス金型部品 そして パンチ加工 どこにでも見られます。仕入先を探す際、多くの購買担当者はしばしば同じジレンマに直面します。小規模工場は非常に低価格を提示するかもしれませんが、完成品の公差が不安定な場合が多いのです。組み立て後、金型が詰まったり、クリアランスが不均一になったりして、最終的に金型が短くなってしまうことがあります。’耐用年数。 なぜ同じ図面でも、工場によって精度や金型寿命といった性能がこれほど大きく異なるのでしょうか? 今日は、曖昧な言い方はしません。代わりに、 “重機” 私たちの工房で—これらの百万レベルの輸入機械が、あなたの部品に具体的にどのようなメリットをもたらすことができるのか。  ワイヤー放電加工は単に “切断— それは精密な職人技です 多くの人が考える ワイヤ放電加工 のみ “形を切り抜く。” しかし、ハイエンドのプレス加工用途では、ワイヤ放電加工によって輪郭精度と表面品質が決定されます。 パンチ. 東莞では、多くの小規模工場が依然として中速ワイヤ放電加工機やエントリーレベルのワイヤ放電加工機を使用している。そのため表面仕上げが悪く、ワイヤ痕が目立ち、後処理として大量の手作業による研磨が必要となるが、その過程で変形が生じやすい。当社の作業場には、スイス製の高性能ワイヤ放電加工機GF AgieCharmilles社製CUT 2000S、CUT 200Bp、240SLpをはじめ、日本製の西武M50およびソディックAQ-400Lが複数設置されています。 CUT 2000Sを例にとると、その自動ワイヤ通しシステムと インテリジェント放電電源は、加工効率を30%以上向上させるだけでなく、鏡面のような表面品質も実現します。 精密保証当社のワイヤ放電加工プロセスは、安定した加工精度を実現できます。 ±0.002mm。これは、次のような厳しい公差を持つ図面の場合、 ±0.003mmまたは ±0.005mmの精度であれば、製造できるだけでなく、再加工や調整を繰り返すことなく、高い精度で大量生産することも可能です。  ミクロンレベルの最終補正 — 光学プロファイル研削 ワイヤー放電加工は最終工程なのでしょうか?真に精密なパンチ加工においては、まだそうではありません。 日本のWaida PGX-2500SP CNC光学式光学機器を2台導入しました。 プロファイル研削 機械類に加え、精密平面研削盤14台。’のポジション 光学研磨 説明不要でしょう。その研削精度は0.001mmに達します。 いつ パンチ 熱処理後に微小変形を起こす場合、または極めて鋭利な切削刃が必要な場合、PGX-2500SPはリアルタイム光学投影モニタリング下で超精密な材料除去を実行できます。これは、ハイエンド研削設備を持たない小規模工場にとって技術的なギャップです。—経験豊富な労働者だけに頼る「手触り”—どうしても克服できない。  完全な社内プロセス管理 — アウトソーシングの遅延はもうありません 上記の高性能機器に加え、三菱電機のEA8A放電加工機、WM831円筒研削盤、SC-305センタレス研削盤、東洋電機のSMAP研磨機、マルチLAPラッピングマシンも保有しています。 これはどういう意味ですか? つまり、ワイヤーカット、放電加工、内面/外面研削から最終工程まで 研磨に関しては、社内での完全な工程管理を実現しました。 東莞では、多くの小規模工場が複雑な注文に対応する際、複数の工程を異なる提携工場に外注する必要がある。寸法上の問題が発生すると、責任の所在が曖昧になり、たらい回しにされてしまう。当社では、全工程を社内で管理しているため、責任と品質が明確で追跡可能です。 最後に 数百万ドルもの設備投資は見せかけではありません。極めて厳しい公差や加工が困難な材料の図面をお持ちいただいた際に、自信を持ってこう申し上げることができるからです。 “この精度を安定的に実現できます。” 金型の寿命が短い、嵌合クリアランスが不安定、デバッグ中に試行錯誤を繰り返す必要があるなどの問題がある場合は、お気軽に図面をお送りください。当社は最低価格での競争は行っておりません。—私たちは、お客様の金型をより長持ちさせ、より安定した性能を発揮させることができる企業を競っています。 
  • タングステンカーバイドパンチを割れずに切断する方法
    タングステンカーバイドパンチを割れずに切断する方法 Jun 26, 2026
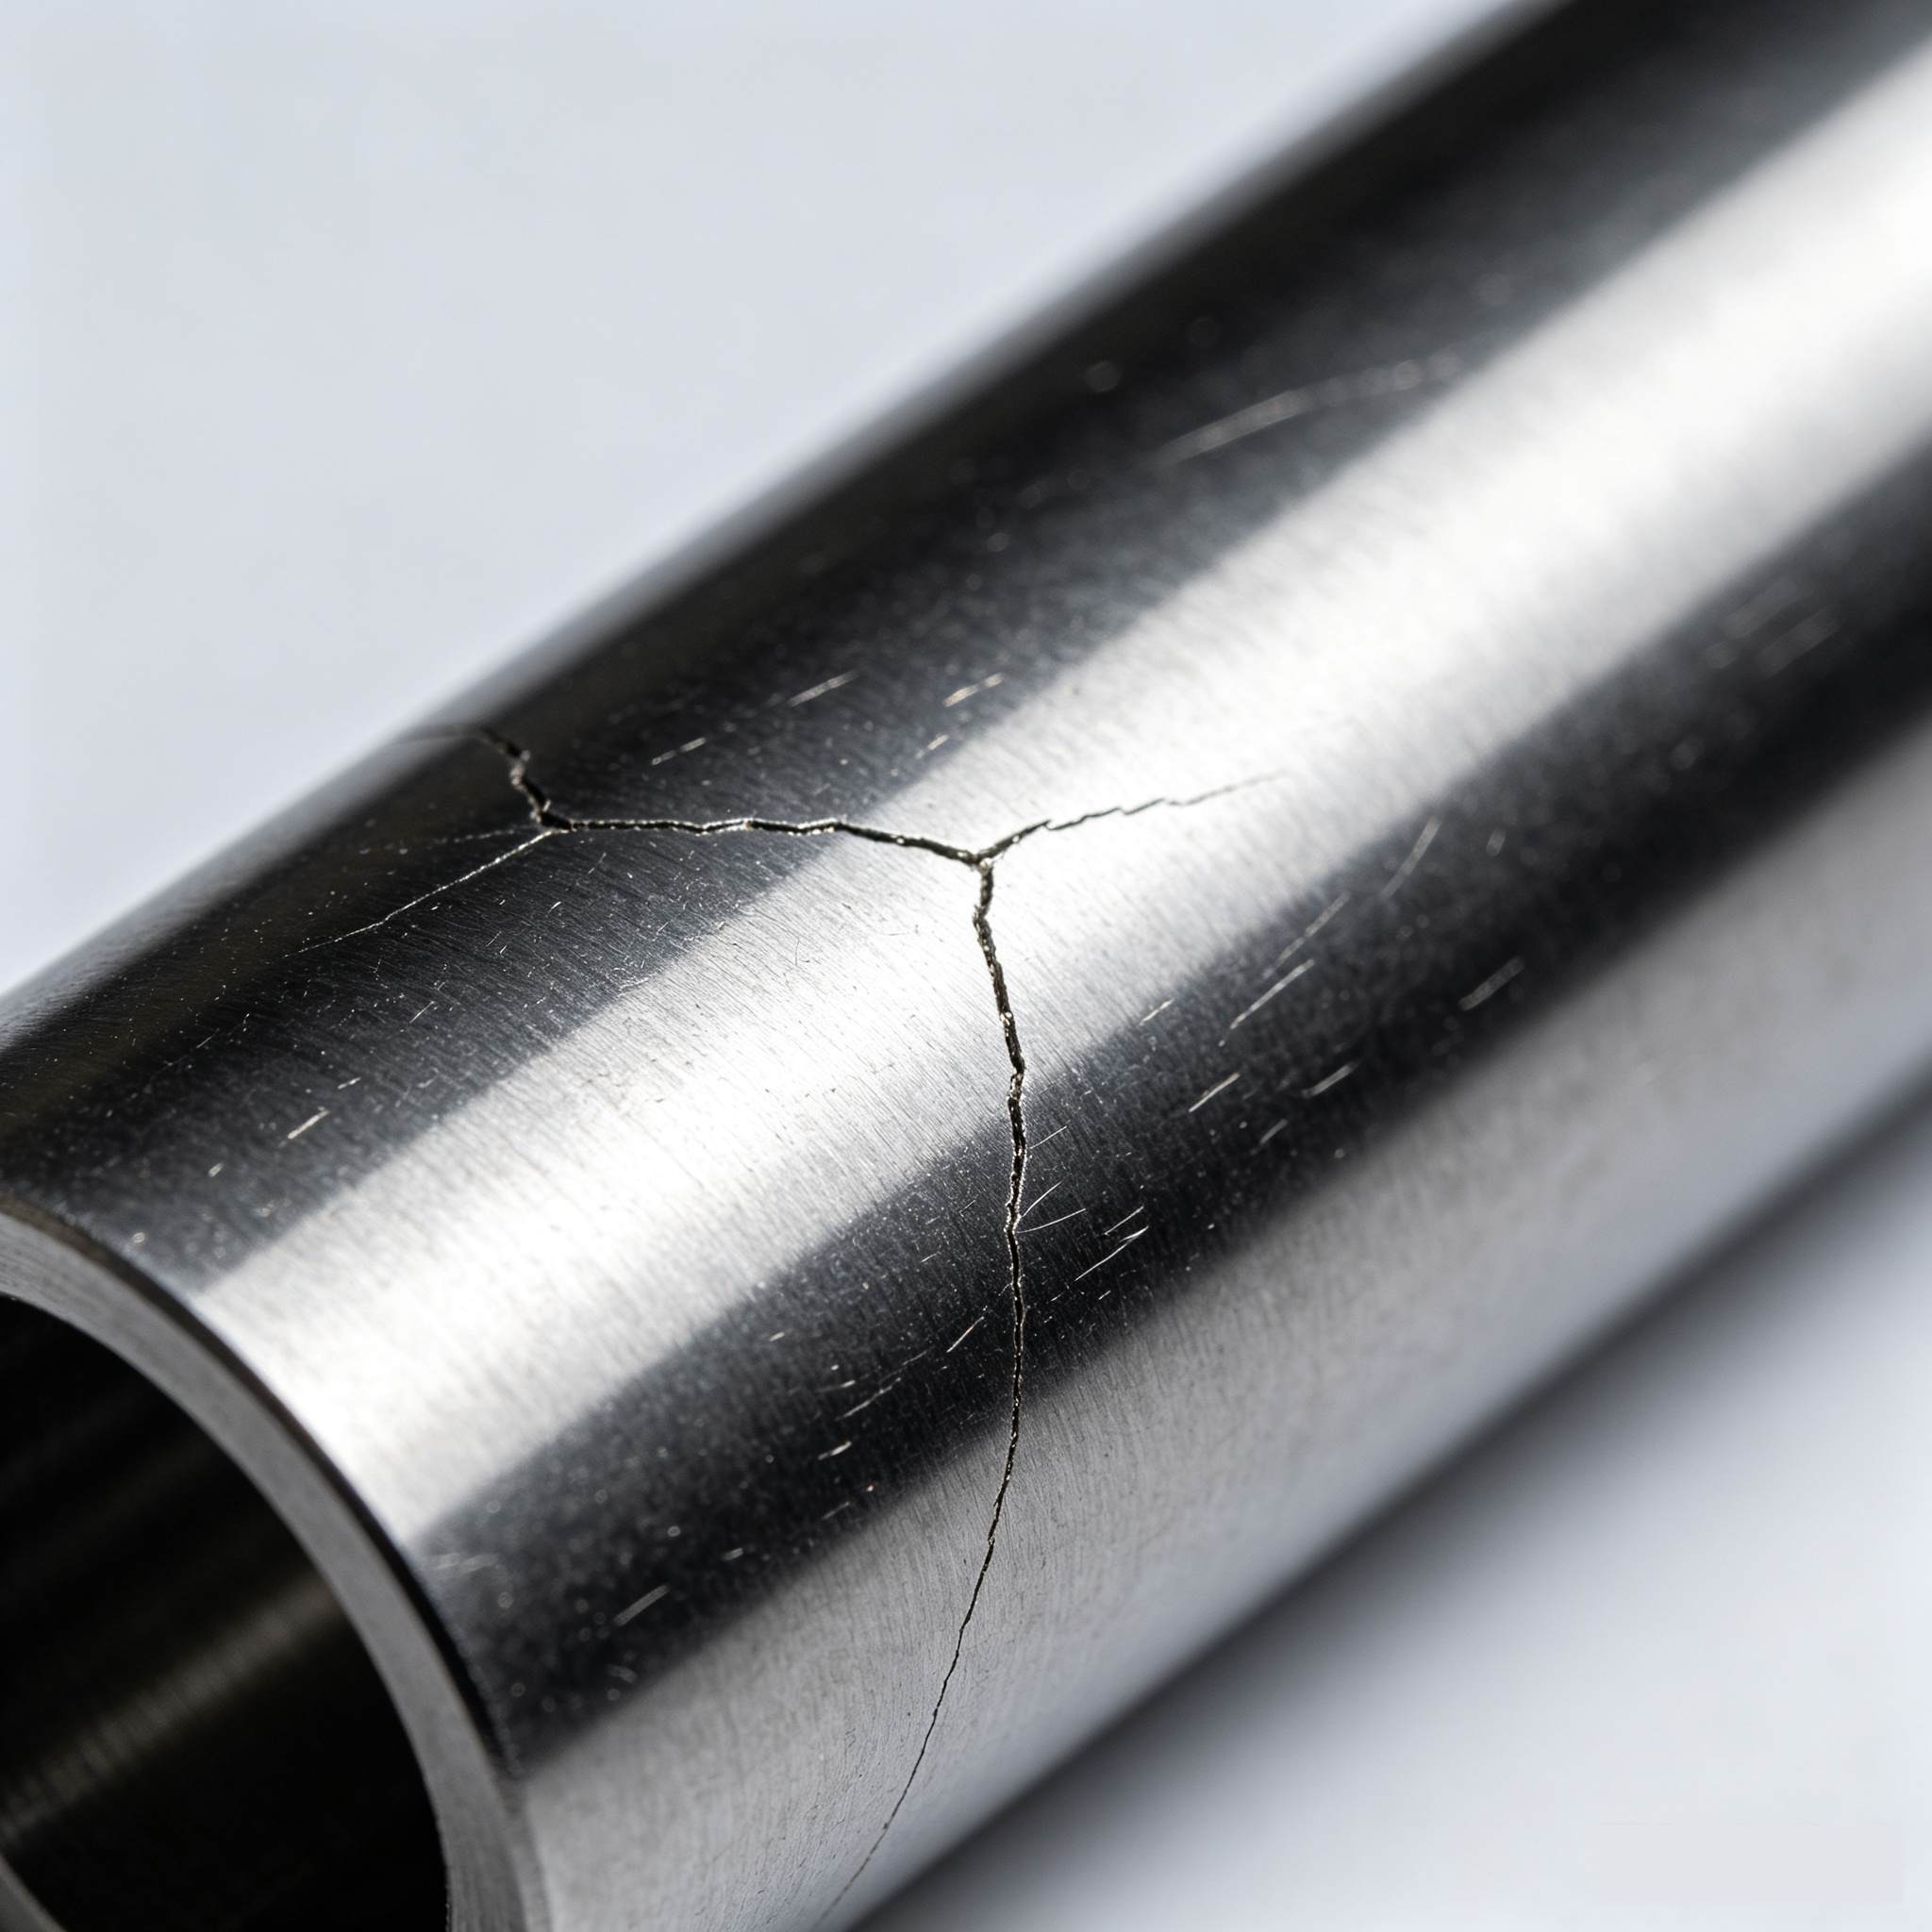
    炭化タングステンはなぜひび割れしやすいのか?     炭化タングステン (超硬合金)は、炭化タングステン粉末をコバルト結合剤で焼結して製造されます。硬度はHRA 89~93に達しますが、伸びは極めて低く、簡単に言えば「硬いが脆い」合金です。 ワイヤー放電加工 従来の放電加工(EDM)は、極めて高温の電気火花で金属を削り取ることで加工を行います。局所的かつ瞬間的な温度は数千度に達することがあり、その後、誘電体液中で急速に冷却されます。この加熱と冷却のサイクルによって熱応力が発生します。加工条件が適切でない場合、表面に微細な亀裂が生じます。その後、プレス加工でこの亀裂が使用されると、力が加わることで亀裂が拡大し、欠けや完全な破損を引き起こします。したがって、炭化タングステンの切削における重要な課題は、切削できるかどうかではなく、熱入力と冷却速度をどのように制御するかです。   ワイヤ放電加工:パラメータを正しく設定することが最も重要 当社では主にワイヤ放電加工機を使用して製造を行っています。 タングステンカーバイドパンチ以下のパラメータは変更不可です。 過電流を使用しないでください多くの加工業者は、電流値が高いほど切削速度が速くなると考えています。しかし、タングステンカーバイドの場合、電流値が高いほど熱影響部が深くなり、「白色層」(再鋳造層)が厚くなります。この層は亀裂が発生しやすい場所です。 当社のアプローチ:荒削りには中程度の電流を使用します。仕上げ加工では、電流を荒削り時の3分の1(またはそれ以下)に下げます。高速で切削して熱割れのリスクを冒すよりも、追加でパスを行う方が良いでしょう。 脈拍幅を短く保つパルス幅が長いほど、パルスあたりのエネルギーが高くなり、侵食速度は速くなりますが、同時に損傷も大きくなります。通常、パルス幅は2~6マイクロ秒の範囲で制御し、仕上げ加工には2マイクロ秒未満のパルス幅を使用します。 誘電抵抗率のモニタリング    脱イオン水の抵抗率が低すぎると、アーク放電が発生し、作業面を損傷する可能性があります。当社では抵抗率を10~15kΩ・cmに維持しており、これは各シフトごとにチェックし、必要に応じて樹脂を交換しています。 安定したワイヤースピードを維持する 速度が速すぎるとワイヤが切れる可能性があり、遅すぎると切りくずの排出が悪くなります。ワイヤのサイズと部品の厚さに応じて、4~6m/分の速度を設定し、振動のない効果的なフラッシングを確保します。 複数回のパスを標準として使用するタングステンカーバイド製のパンチ加工では、常に最低3回のパス(粗加工→仕上げ加工1→仕上げ加工2)を行います。パスを重ねるごとに切削エネルギーは減少し、最終パスは穏やかな「掃引」のような加工となり、ほとんど目に見えない白い層と0.8μm以下のRa値を実現します。  放電加工による穴あけ:小さな穴が最も難しい パンチ 0.3mm程度の小さなオイル穴や通気孔が必要になる場合があり、そのような場合は放電加工(EDM)による穴あけ加工が適している。ここでの最大の課題は、切削屑の除去です。切削屑が洗い流されないと、穴の壁に繰り返し排出され、表面の焼けや、ひどい場合には亀裂が生じます。 当社のベストプラクティス:まっすぐな銅管電極を使用してください。曲がった管はずれて穴の壁を焼いてしまいます。十分な洗浄圧力を確保し、異物が効果的に押し出されるようにしてください。電極を急いで挿入しないでください。短絡の兆候が見られたら、すぐに電極を抜いてください。決して無理に挿入しないでください。 ポストEDM:次は何が来るのか? 切削は終わりではありません。機械加工後には、次の2つの重要なステップがあります。 白い層を検査する拡大鏡または金属顕微鏡を用いてエッジを確認し、白い層が見える場合は、目の細かいサンドペーパーで丁寧に研磨します。再鋳造層を残しておくと、将来的に欠けが生じる原因となるため、注意が必要です。 ストレス解消(低温焼き戻し)タングステンカーバイドパンチ 切断後、残留応力が残る場合があります。可能な限り、低温焼戻し(180~220℃)を行い、内部応力を効果的に解放し、寸法を安定させます。  まとめ「切る」 タングステンカーバイドパンチ ひび割れを起こさずに済むためには、本当に3つのポイントに尽きる。過剰な電流を使用せず、仕上げ加工の回数を増やしてください。効果的な冷却(フラッシング)と切粉除去を確実に行ってください。加工直後にパンチを使用しないでください。白い層を検査し、応力を解放してください。 これが私たちの工房での製作方法です。お客様から「耐久性と弾力性に優れている」と評価いただいているのは、特別な「秘訣」があるからではなく、あらゆる工程を綿密に管理しているからです。収量に苦労している場合は タングステンカーバイドパンチ話し合いましょう。ビジネスの話は不要です。時には経験を共有すること自体がかけがえのないものです。
  • プレス金型の交換または再研磨のタイミング:金型メンテナンスの実践ガイド
    プレス金型の交換または再研磨のタイミング:金型メンテナンスの実践ガイド Jun 17, 2026
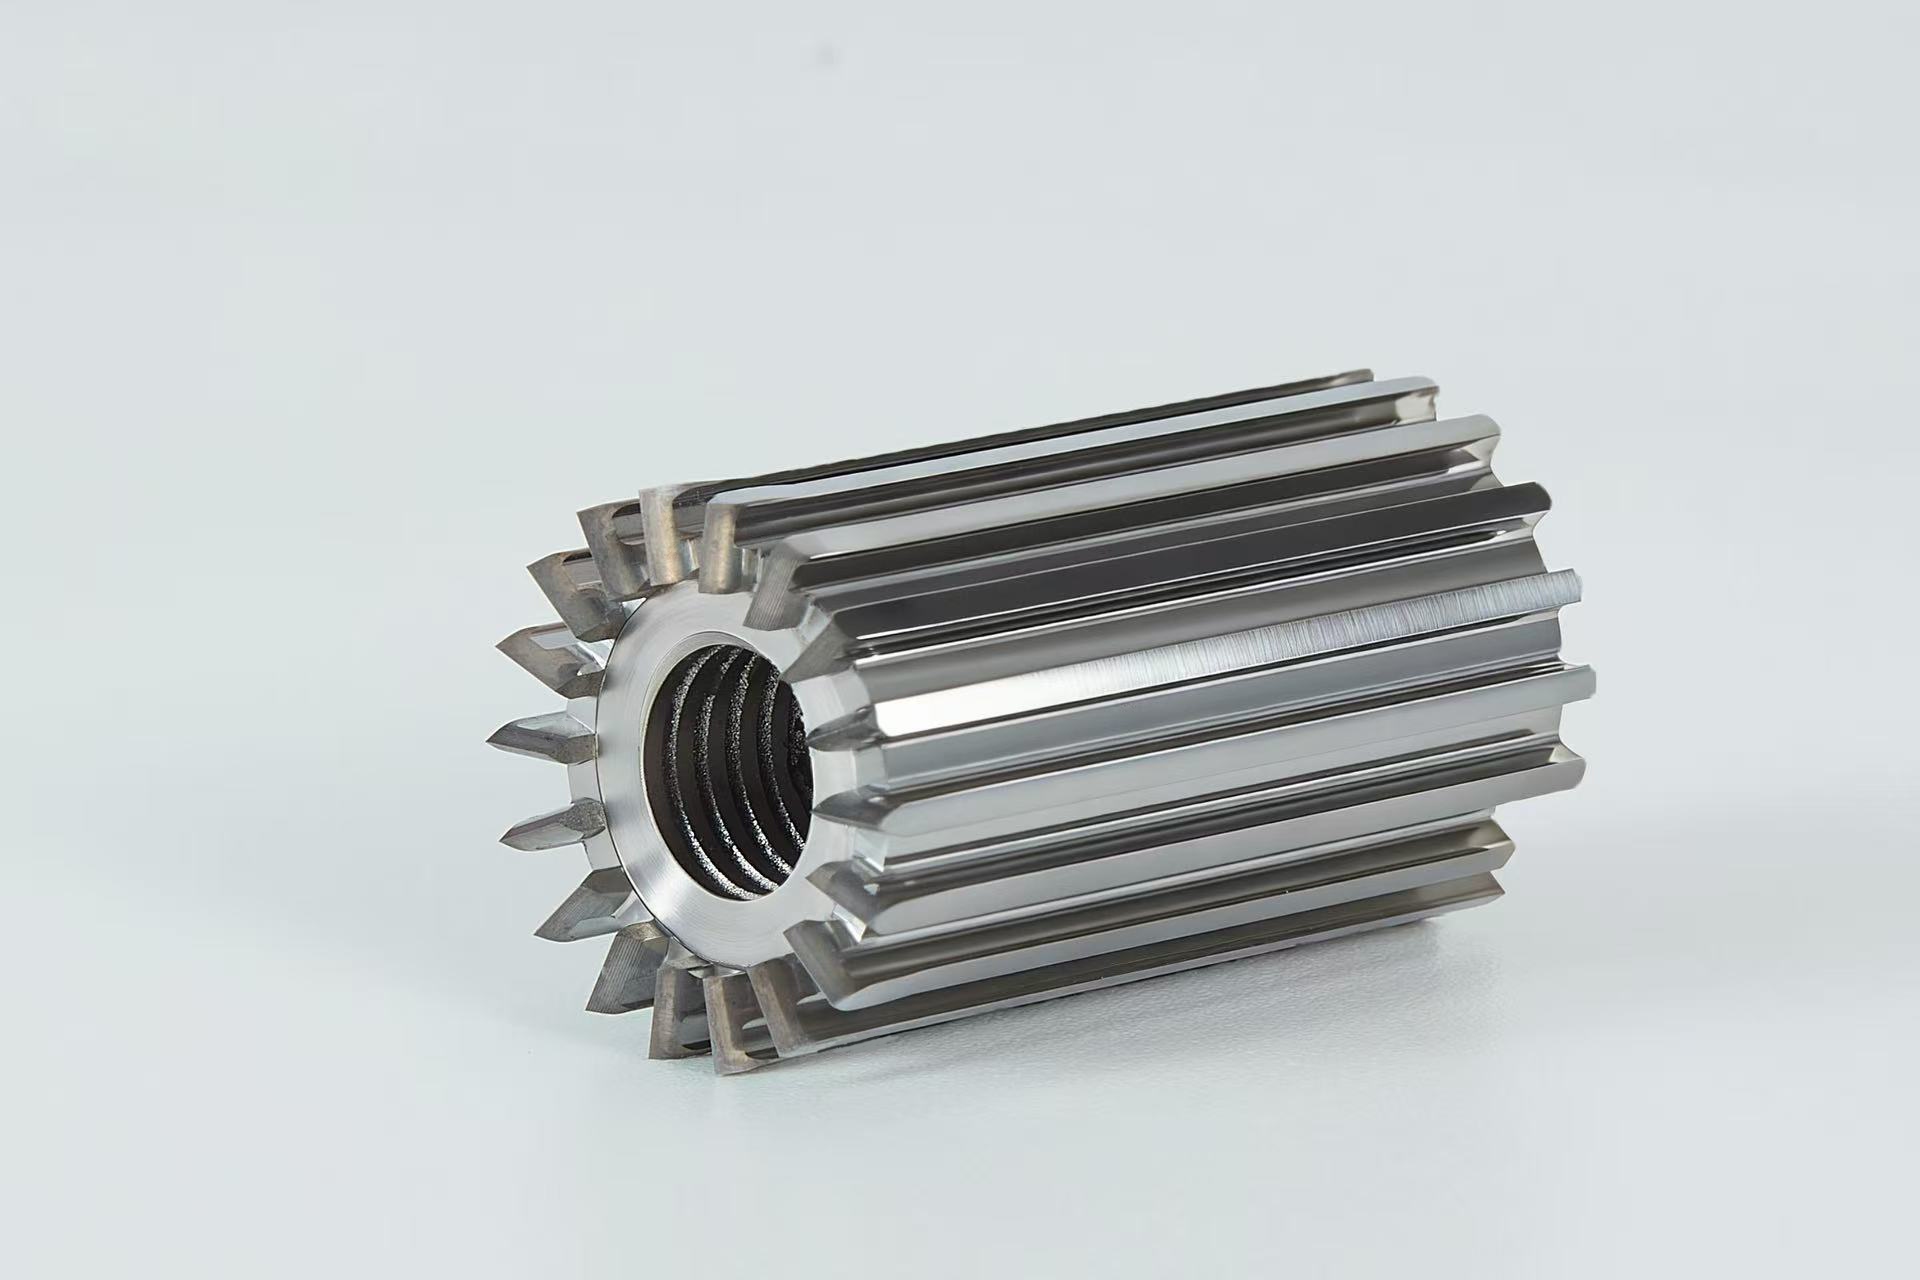
    世界で 金属プレス加工工具の摩耗は避けられません。しかし、工具を交換するタイミングを正確に知ることは重要です。 パンチ 刃先を再研磨するかどうかは、高品質な生産とコストのかかるダウンタイムの分かれ目となる可能性があります。 パンチを交換するタイミング パンチ は、 スタンピングダイ交換時期が来たことを示す重要な兆候は以下のとおりです。 目に見える摩耗や欠け パンチの先端を定期的に点検してください。以下のような症状が見られる場合は、丸みを帯びた、または鈍い刃先表面に小さな欠けやひび割れがある不均一な摩耗パターンすぐに交換してください。欠けたパンチを使い続けると、ダイボタンが損傷したり、部品にバリが発生したりする可能性があります。 過剰なバリの高さ バリの高さは最も信頼できる指標の一つです。定期的にバリを測定してください。許容できる材料の厚さの10%未満警告: 10~15% — 近日中に交換を計画致命的15%以上 – 直ちに交換 次元のずれ プレス加工部品の寸法が、プレスパラメータを調整した後でも許容範囲外になった場合、パンチが耐用年数を超えて摩耗している可能性があります。 パンチ力の向上 プレス機の圧力が急激に、あるいは徐々に増加する場合は、パンチが鈍くなっており、材料を切断するためにより大きな力が必要であることを示していることが多い。 表面仕上げの劣化 切断面が粗くなったり、裂けたり、過度に反り返ったりした場合は、パンチの状態を評価する時期です。一般的な目安 標準ツール用 鋼材の打ち抜き 軟鋼(厚さ最大3mm)の場合、 パンチライフ の:5万~20万ストローク再研磨前3~5回の再研磨後、またはパンチの長さが20%減少した場合、交換してください。 刃先を研ぎ直すタイミング 再研磨は、工具全体を交換することなく切れ味を回復させます。適切なタイミングで行うことで、品質を維持しながら工具寿命を最大限に延ばすことができます。 再研磨の主要指標 1. バリの閾値を超えました 前述のとおり、バリの高さが材料の厚さの10~15%に達したら、再研磨を予定してください。危険なレベルに達するまで待たないでください。 2. エッジ半径の増加 光学コンパレータまたは顕微鏡を使用してください。切削刃の半径が超える場合 0.05~0.10 mm再研磨は時期尚早です。 3. かじりまたはピックアップ 材料が付着し始めると 殴るか死ぬか 表面に損傷が見られる場合、それは熱と摩擦による微細な溶着を示しています。再研磨によって、損傷した表面層が除去されます。 4.音と振動の変化 熟練した作業員は、金型が摩耗したことを音で察知できることが多い。カチッという澄んだ音が鈍い「ドスン」という音に変わったり、振動が増えたりしたら、メンテナンスが必要なサインだ。 5. 安定した生産量 多くの店舗が予防的なアプローチを採用している。再研磨 5万~10万ストローク材料の種類と厚さによって異なります実際のパフォーマンスを追跡し、それに応じて間隔を調整する 推奨再粉砕量 削除のみ 0.05~0.15mm再研磨1回あたり一度に大量の材料を除去しないでください。熱が発生し、工具鋼が軟化する可能性があります。工具寿命を最大化するためのベストプラクティス 練習する利点適切な潤滑剤を使用してください摩擦と熱の蓄積を軽減します適切なクリアランスを維持する過度の摩耗や欠けを防ぎますパンチを正確に位置合わせする不均一な負荷を解消します工具は適切に保管してください。腐食や偶発的な損傷を防ぎます詳細なメンテナンス記録を保管するデータに基づいた交換決定を可能にする パンチを交換したり、刃先を再研磨したりする決定は、決して推測に基づいて行うべきではありません。バリの高さ、寸法精度、刃先の状態、生産数を監視することで、予期せぬダウンタイムと 工具の寿命を延ばす.きちんと手入れされたダイスは、利益を生み出すダイスである。  
  • 海外の顧客が精密プレス金型部品のサプライヤーを確実に選定する方法
    海外の顧客が精密プレス金型部品のサプライヤーを確実に選定する方法 May 14, 2026
    精密プレス加工金型部品—パンチ, 死亡, ガイドピラー, ガイドブッシュ, エジェクターピン—は中核となる スタンピング金型自動車、新エネルギー、家電製品、ヒューマノイドロボットをサポートしています。海外の顧客にとって、信頼できるサプライヤーを選ぶことは、金型の性能、耐用年数、効率、サプライチェーンの安定性に影響を与える戦略的な投資です。特に中国からの選択肢は多数あり、 以下に、情報に基づいた意思決定を行う際に考慮すべき主要な基準を概説します。金型部品の正確な要件を定義してください誤解や遅延を避けるため、まず金型部品のニーズを明確にしましょう。以下の質問をしてください。• 精度と公差ハイエンド部品(ロボット金型用パンチなど)には、マイクロレベルの精度が必要ですか、それとも標準的な精度で十分ですか?公差、表面粗さ、成形性について文書化してください。 • 材料金型部品にはどのような材料が必要ですか?オプションには、高硬度金型鋼(ASP23、SKH51(または国内SKD11/1.2344代替品)または耐摩耗性 炭化タングステン・供給業者が金型の作業条件を適切に管理していることを確認してください。 • 規模とリードタイム年間使用量と注文量はどれくらいですか?大量生産ですか、それとも少量生産のカスタム部品ですか?納期を明確にしてください。 カスタムコンポーネント. • 付加価値サービス熱処理、表面コーティング、研削、バリ取りが必要ですか?ワンストップサプライヤーなら調達が簡単になります。 信頼性の高い金型部品の基盤サプライヤーの技術的能力が決定する 金型部品 品質と耐久性。以下を確認してください。a. 設備および社内処理高度な金型加工設備(高精度CNC、 ワイヤー切断EDM、 研削)さらに、より厳しい公差とより短いリードタイムを実現するための社内能力も備えています。施設の写真や設備の最新情報については、お問い合わせください。b. エンジニアリングおよびDFMに関する専門知識信頼できるサプライヤーは、金型部品の設計最適化、不良品の削減、耐用年数の延長のために、DFM(製造性設計)に関する専門知識を提供します。試作とシミュレーションによって量産前に設計を改良することで、時間とコストを節約できます。 複雑な部品(例:EVバッテリーシェル) 金型ダイス摩耗やフィット感の問題を解決した経験について尋ねてください。c. 品質管理および認証品質の一貫性とトレーサビリティを確保するため、ISO 9001/IATF 16949認証取得済みのサプライヤーを優先的に選定してください。検査プロセス(AI画像検査、CMMなど)や、報告書および材料証明書の提供能力について確認してください。業界経験と評判を評価する業界特有の金型部品に関する経験は非常に重要です。たとえば、新エネルギー自動車の専門知識とは、 モーターコアダイインサート バッテリーシェル 金型パンチ. • 事例研究と参考文献信頼性を確認するために、業界関連の事例研究や海外の顧客からの推薦状を求めましょう。 • 評判フォーラムなどを通じて世界的な評判を調査し、品質に関する苦情や納期遅延のあるサプライヤーは避ける。サプライチェーンとロジスティクスを評価する海外の顧客にとって、サプライチェーンの安定性と物流は非常に重要です。信頼できるサプライヤーは、配送遅延を回避するための強固なサプライチェーンを構築しています。 • 材料調達材料供給業者とバックアップ体制について問い合わせてください。 • 物流とコンプライアンス: 国際配送体験を確実に 金型部品通関手続きや規制への対応。配送パートナーや遅延管理についてお問い合わせください。 • 拡張性需要の増加に対応しながらも品質を犠牲にしない生産規模を持つサプライヤーを選びましょう。 コミュニケーションとアフターサービスを最優先する効果的なコミュニケーションは不可欠です。言語や時差の壁を克服するために、英語を話せる専任の国際チームを探しましょう。 アフターサービスサポートは重要です。タイムリーな技術サポートを確保し、 スペアパーツおよびメンテナンスに関するアドバイス。規格外部品の保証について問い合わせてください。コストを賢く比較する:TCOに注目する安価な金型部品は、長期的なコスト(交換費用、ダウンタイム)を増加させる可能性があります。総所有コスト(TCO)に注目しましょう。• 初回購入価格• 品質コスト(欠陥、手直し、ダウンタイム)• リードタイムと物流コスト• 維持管理費および交換費用初期費用が若干高くなっても、品質の向上と耐用年数の延長により、総所有コスト(TCO)は低くなることが多い。精密金型部品のパートナーをお選びください信頼できるサプライヤーを選ぶことは、金型の性能に大きな影響を与えます。ニーズを明確にし、能力を検証し、実績を評価し、総所有コスト(TCO)に焦点を当てることで、最適なパートナーを見つけましょう。 最適なサプライヤーは、専門知識、品質、サポートを提供し、あなたのチームの一員として機能します。長期的なパートナーシップを築くためには、徹底的な調査が必要です。信頼できるパートナー: Hongyu精密プレス金型部品東莞宏宇金型有限公司は、2007年以来精密金型部品製造の分野に根ざしており、19年以上にわたりドイツや日本などのハイエンド市場に注力してきました。同社は主にプレス金型部品、 タングステン 炭化物部品, セラミック部品など。これらの企業の製品は、自動車、IC半導体、電子機器、航空、家庭用家具、鉱物資源などの主要分野で幅広く使用されています。 当社は、高度な生産・試験設備を備え、厳格な品質管理システムを確立しています。このシステムは、原材料から精密加工、完成品の試験に至るまで、全工程を包括的に管理し、製品の精度と安定した品質を保証します。当社のチームは、業界における技術蓄積と豊富な海外貿易サービス経験を有し、国際市場の需要と業界標準を深く理解しています。お客様のニーズに合わせたワンストップのサポートサービスを提供し、納期やアフターサービスに関するご要望にも効率的に対応いたします。 当社は、プロ意識、誠実さ、そして相互利益という経営理念を堅持し、技術革新とサービス最適化を継続的に深化させています。製品は世界中の多くの国と地域に輸出され、多くの業界顧客と長期的かつ安定した協力関係を築いています。今後も、技術を基盤とし、顧客を中心として、世界のハードウェア金型部品加工分野における信頼できるパートナーとなるべく努力し、産業製造分野の発展に確固たる部品サポートを提供していきます。 

助けが必要ですか?チャットしてみよう

伝言を残す
情報または技術サポートが必要な場合は、フォームにご記入ください。アスタリスク* の付いたフィールドはすべて必須です。
提出する
探している FAQs?
お問い合わせ #
+86 769 832011519

営業時間

11/21 月曜日 - 11/23 水: 午前 9 時 - 午後 8 時
11/24木: 休業 - 感謝祭おめでとうございます!
11/25(金): 午前8時~午後10時
11/26 土 - 11/27 日: 午前 10 時 - 午後 9 時
(すべての時間は東部時間です)

ホームページ

製品

ワッツアップ

連絡先