バナー
  • アギー・シャルミーユからワイダまで:最も厳しい公差を加工する工房の内部
    アギー・シャルミーユからワイダまで:最も厳しい公差を加工する工房の内部 Sep 14, 2026
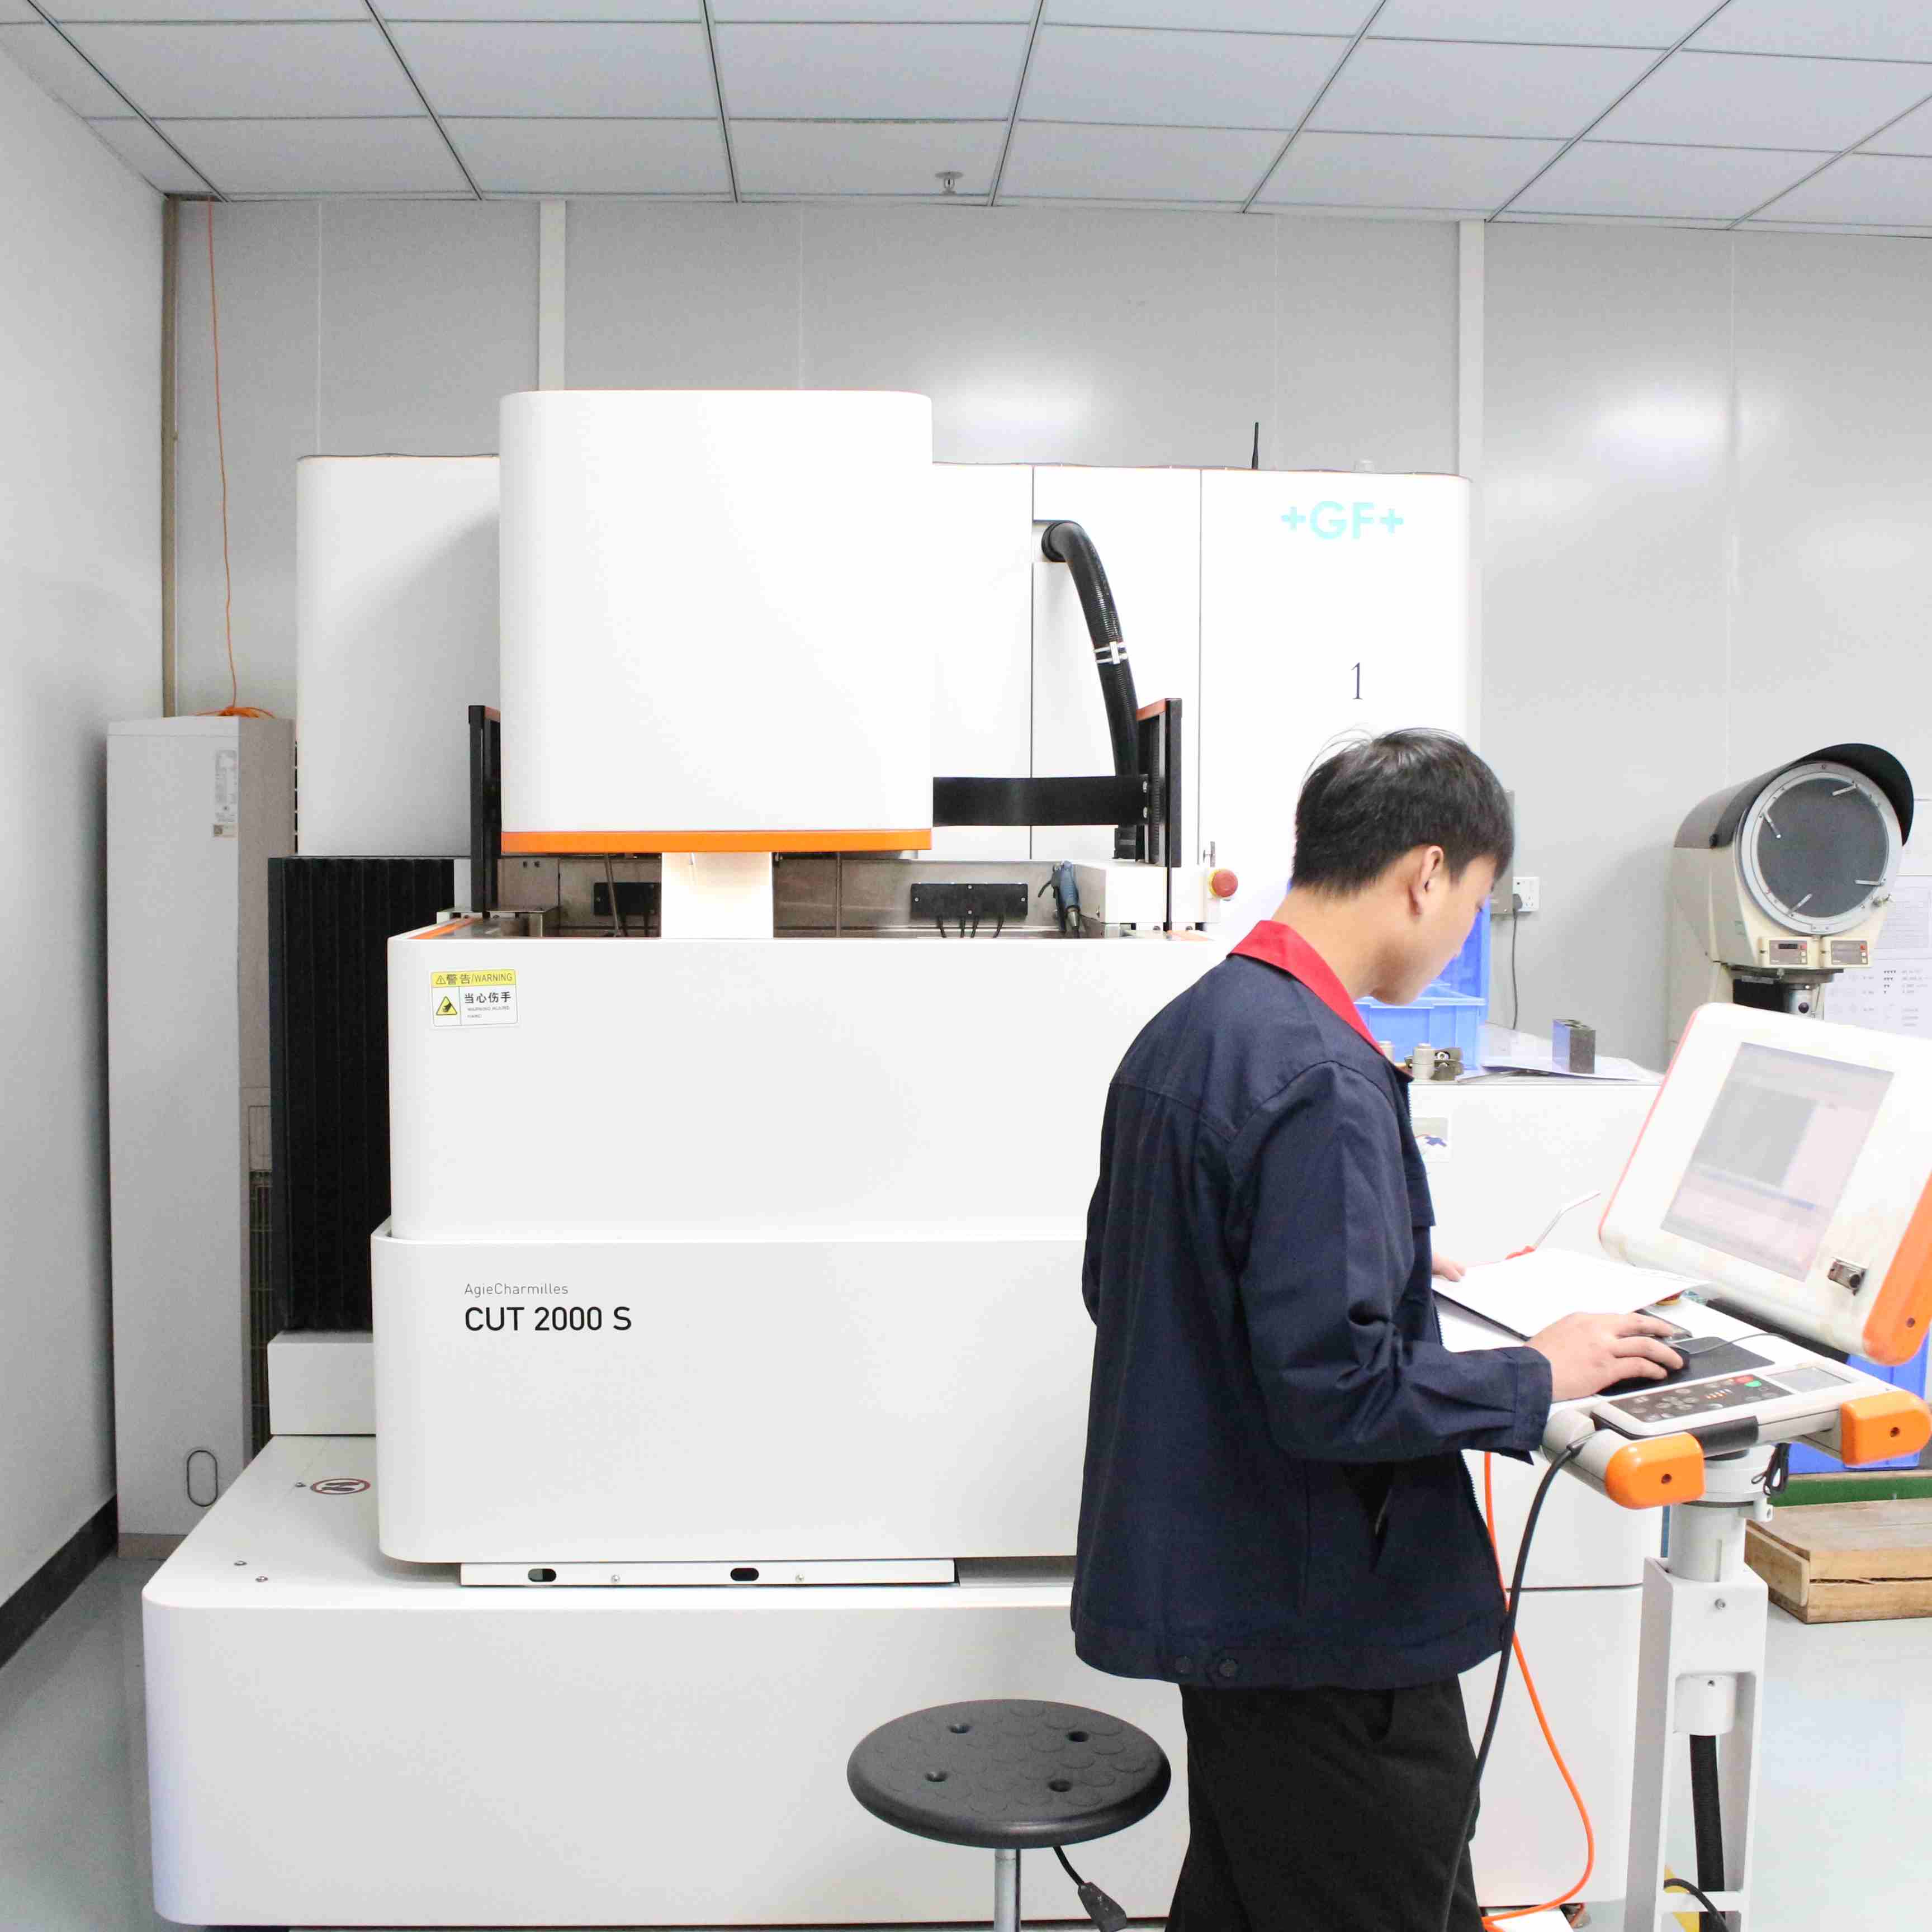
    百万レベルのAgieCharmillesとWaida Equipmentがどのように問題を解決するのかを明らかにします ±0.002mmの精度チャレンジ パンチとインサート 東莞では、工場が プレス金型部品 そして パンチ加工 どこにでも見られます。仕入先を探す際、多くの購買担当者はしばしば同じジレンマに直面します。小規模工場は非常に低価格を提示するかもしれませんが、完成品の公差が不安定な場合が多いのです。組み立て後、金型が詰まったり、クリアランスが不均一になったりして、最終的に金型が短くなってしまうことがあります。’耐用年数。 なぜ同じ図面でも、工場によって精度や金型寿命といった性能がこれほど大きく異なるのでしょうか? 今日は、曖昧な言い方はしません。代わりに、 “重機” 私たちの工房で—これらの百万レベルの輸入機械が、あなたの部品に具体的にどのようなメリットをもたらすことができるのか。  ワイヤー放電加工は単に “切断— それは精密な職人技です 多くの人が考える ワイヤ放電加工 のみ “形を切り抜く。” しかし、ハイエンドのプレス加工用途では、ワイヤ放電加工によって輪郭精度と表面品質が決定されます。 パンチ. 東莞では、多くの小規模工場が依然として中速ワイヤ放電加工機やエントリーレベルのワイヤ放電加工機を使用している。そのため表面仕上げが悪く、ワイヤ痕が目立ち、後処理として大量の手作業による研磨が必要となるが、その過程で変形が生じやすい。当社の作業場には、スイス製の高性能ワイヤ放電加工機GF AgieCharmilles社製CUT 2000S、CUT 200Bp、240SLpをはじめ、日本製の西武M50およびソディックAQ-400Lが複数設置されています。 CUT 2000Sを例にとると、その自動ワイヤ通しシステムと インテリジェント放電電源は、加工効率を30%以上向上させるだけでなく、鏡面のような表面品質も実現します。 精密保証当社のワイヤ放電加工プロセスは、安定した加工精度を実現できます。 ±0.002mm。これは、次のような厳しい公差を持つ図面の場合、 ±0.003mmまたは ±0.005mmの精度であれば、製造できるだけでなく、再加工や調整を繰り返すことなく、高い精度で大量生産することも可能です。  ミクロンレベルの最終補正 — 光学プロファイル研削 ワイヤー放電加工は最終工程なのでしょうか?真に精密なパンチ加工においては、まだそうではありません。 日本のWaida PGX-2500SP CNC光学式光学機器を2台導入しました。 プロファイル研削 機械類に加え、精密平面研削盤14台。’のポジション 光学研磨 説明不要でしょう。その研削精度は0.001mmに達します。 いつ パンチ 熱処理後に微小変形を起こす場合、または極めて鋭利な切削刃が必要な場合、PGX-2500SPはリアルタイム光学投影モニタリング下で超精密な材料除去を実行できます。これは、ハイエンド研削設備を持たない小規模工場にとって技術的なギャップです。—経験豊富な労働者だけに頼る「手触り”—どうしても克服できない。  完全な社内プロセス管理 — アウトソーシングの遅延はもうありません 上記の高性能機器に加え、三菱電機のEA8A放電加工機、WM831円筒研削盤、SC-305センタレス研削盤、東洋電機のSMAP研磨機、マルチLAPラッピングマシンも保有しています。 これはどういう意味ですか? つまり、ワイヤーカット、放電加工、内面/外面研削から最終工程まで 研磨に関しては、社内での完全な工程管理を実現しました。 東莞では、多くの小規模工場が複雑な注文に対応する際、複数の工程を異なる提携工場に外注する必要がある。寸法上の問題が発生すると、責任の所在が曖昧になり、たらい回しにされてしまう。当社では、全工程を社内で管理しているため、責任と品質が明確で追跡可能です。 最後に 数百万ドルもの設備投資は見せかけではありません。極めて厳しい公差や加工が困難な材料の図面をお持ちいただいた際に、自信を持ってこう申し上げることができるからです。 “この精度を安定的に実現できます。” 金型の寿命が短い、嵌合クリアランスが不安定、デバッグ中に試行錯誤を繰り返す必要があるなどの問題がある場合は、お気軽に図面をお送りください。当社は最低価格での競争は行っておりません。—私たちは、お客様の金型をより長持ちさせ、より安定した性能を発揮させることができる企業を競っています。 
  • 「ワイヤ放電加工プロファイル偏差±0.002 mm」が単なる機械仕様ではなく、システムエンジニアリング上の課題である理由
    「ワイヤ放電加工プロファイル偏差±0.002 mm」が単なる機械仕様ではなく、システムエンジニアリング上の課題である理由 Sep 04, 2026
    メタディスクリプション: ±0.002 mm のプロファイル偏差 ワイヤ放電加工 図は単一の数字のように見えますが、実際には、配線、電気、水、経路、環境という 5 つの厳密に制御されたリンクが必要です。これが、この仕様が実際にはシステムエンジニアリングの問題である理由と、 精密ワイヤ放電加工 パートナー。 いずれの場合でも 精密金型 または スタンピングダイ 図面には、次のようなメモがよく見られます。「最大許容プロファイル偏差:±0.002 mm」ワイヤ放電加工に不慣れな人にとっては、その線は単なる公差のように見えるかもしれない。しかし、経験豊富な人にとっては 低速ワイヤ放電加工 (WEDMオペレーターにとって、その2ミクロンは警鐘です。機械の選定や電気的パラメータから、配線の状態、水質、切断経路、さらには作業場の温度に至るまで、チェーンのあらゆる段階で、その2ミクロンのための余地を確保する必要があることを意味します。 これらのリンクのいずれか一つでも間違えると、部品は検査に合格しません。この記事では、±0.002 mmという精度がなぜ根本的にシステムエンジニアリング上の課題となるのか、そしてB2Bの顧客が本格的な精密放電加工(EDM)パートナーに何を期待すべきなのかを解説します。 ±0.002 mmとは実際にはどういう意味なのかこの数字をより分かりやすくするために:l 2ミクロン=0.002mml 人間の髪の毛の直径は約70ミクロンです。l つまり、許容される偏差は髪の毛の太さの1/35未満である。ワイヤ放電加工機のどの部品も、単独では2ミクロンの加工精度を実現することはできません。ワイヤ、電気エネルギー、誘電体水、工具経路、そして周囲環境といった要素すべてが最適に調整された場合にのみ、この精度が達成されます。これこそがシステムエンジニアリングの本質です。最終的な成果は、個々の部品の総和ではなく、全体から生まれるのです。精密ワイヤ放電加工における5つの重要な工程 1. 電極ワイヤの選定と張力制御ワイヤ放電加工における「切削工具」は、ソリッドエンドミルではなく、0.10~0.30mm程度の細さの真鍮またはモリブデン製の電極ワイヤです。このワイヤ自体に、すでに直径公差が存在します。なぜ重要なのか:l 直径0.25mmの真鍮線が実際には0.002mm大きい場合、放電ギャップが広がり、仕上がり形状が外側にずれる。l ワイヤの張力が変動すると、切断中にワイヤが振動し、その振動が波や寸法のばらつきとしてワークピースの表面に直接伝わる。良い状態とはどのようなものか:l 直径を厳密に管理した精密グレードの電極線l プロセス補正機能を備えた連続摩耗監視l 高速ワイヤ送給時でも張力変動を狭い範囲内に抑える自動張力制御システムこれは、エントリーレベルのマシンとハイエンドマシンの性能が大きく異なる点のひとつです。±0.002 mmの精度が求められる作業では、クローズドループテンションは必須です。 2. 放流パラメータの精密なマッチングワイヤ放電加工は、パルス状の放電によって材料を除去する加工方法です。各パルスによって微細なクレーターが形成され、その深さはパルスのエネルギーによって決まります。根本的なトレードオフ:より高い放電エネルギー放電エネルギーを低減より速い切断切断速度が遅い表面が粗い表面がより滑らかプロファイル偏差が大きいプロファイル偏差をより小さく ±0.002 mmのプロファイル精度を実現するには、仕上げ工程を非常に低いエネルギーで実行する必要があります。l パルス幅が狭いl ピーク電流が低いl 最終的な仕上げ研磨には、専用の「非電解電源」または「超微細仕上げ回路」が用いられることが多い。デメリットはよく知られている。時間を短縮すると 3~4倍 粗削りと比較すると、マイクロ精密放電加工 作業料金は決して安く見積もられません。機械の稼働時間は実際の時間です。 3. 水質とろ過の隠れた影響これは一連のプロセスの中で最も見落とされがちな部分であり、無視した場合の代償も最も大きい部分の一つである。ワイヤ放電加工は 脱イオン水 誘電体として。 抵抗率 その水が放水ギャップの安定性を直接制御する。l 抵抗率が低すぎる → 放電エネルギーが分散する → ギャップが広がる → プロファイルがオーバーサイズになるl 抵抗率が高すぎる →放電が不安定になる→断線と異常な火花が発生する±0.002 mmの場合、標準的な制御バンドは次のとおりです。l 抵抗率は1 × 10⁵ Ω·cm以上で安定しているl 樹脂タンクの定期交換l 高効率ろ過により加工ゾーンを清潔に保ちます樹脂タンクの状態とフィルターエレメントのミクロン定格は、最終的なプロファイル精度に一行ずつ反映されます。水処理システムを後回しにしている工場では、2ミクロンの精度を維持することはできません。 4. 切断経路と在庫配分におけるプロセスインテリジェンス経験豊富なプロセスエンジニア2人に同じ図面を渡しても、それぞれ異なる経路をプログラムすれば、全く異なる結果が得られる可能性がある。経路計画こそ、経験が真価を発揮する部分なのだ。±0.002 mmの標準的なマルチパス戦略:1. ラフカット ― 在庫の大部分を取り除き、内部応力を解放する2. 半仕上げカット ―応力解放によって生じた変形を修正する3. 仕上げカット(薄切り) 最終的なサイズと表面品質に達する各パスには、以下から導き出される正確に計算されたオフセットがあります。l 材料の厚さl 幾何学的複雑性l 特定の機械の挙動オフセットが大きすぎると、仕上げ加工で前の加工痕をきれいに除去できません。逆に小さすぎると、最終加工で基準面に到達できない可能性があります。これらの数値の感覚は、パラメータシートからではなく、長年の試行錯誤と蓄積されたデータから培われるものです。 5. 温度と環境の影響最後にして最も過小評価されている変数は、周囲の環境である。l 20℃±0.5℃の恒温作業場では、2ミクロンの誤差は全く問題ない。l 制御されていない環境では、わずか±2℃の変動でも、ワークピースの熱膨張と収縮によって許容範囲の大部分が消費されてしまう可能性があります。そのため、精密ワイヤ放電加工工場は以下のようなものに投資します。l 定温空調システムl 加工前の長い均等化時間l 作業エリア周辺の冷却液と空気の流れの管理一般的な工場で精密部品を加工するサプライヤーは、たとえ高性能な機械を使っていたとしても、2ミクロンの精度を安定して維持するのは難しいだろう。 これがあなたのプロジェクトにとって重要な理由図面で±0.002mmのプロファイル偏差が求められている場合、あなたは機械加工サービスを購入しているのではなく、管理されたシステムへのアクセス権を購入しているのです。l 閉ループ式ワイヤ張力制御装置l マイクロフィニッシュ回路を備えた発電機l 抵抗率が安定した水系l プロセスを計画する方法を知っているプロセスエンジニアl 年間を通して温度が一定に保たれる作業場どこか一つでも弱い部分があれば、鎖は切れてしまう。だからこそ、どんなに宣伝文句が立派でも、すべての工場が引き受けられる仕事ではないものもあるのだ。精密ワイヤー放電加工のパートナーをお探しですか?で 東莞Hオンユ モールド株式会社±0.002 mmのプロファイル偏差は、特別な要求ではなく、日々の生産目標です。当社の生産能力は、以下の点に基づいて構築されています。l アギー・シャルミルズ、ソディック、ワイダ ハイエンド低速ワイヤ放電加工機l A 恒温ワークショップ 湿度制御されたl 社内 脱イオン水システム 連続的な比抵抗モニタリングl A マルチパス切断データベース 19年間の輸出業務を通じて磨き上げられたl 19+ 長年にわたる献身的なサービス経験 欧州および日本のB2B顧客 自動車、電子機器、ICパッケージング、産業機械分野 当社は、金型メーカー、プレス金型メーカー、精密部品メーカーといった、実際に信頼できる公差を必要とする企業と直接連携しています。そして、公差の1ミクロン単位がどこでどのように使われているかを、分かりやすい言葉で説明できるパートナーを求めている企業とも協力しています。 図面を送っていただければ、それが実現可能かどうか、そしてどのように実現できるかを正直にお伝えします。👉 sales01@dghongyumold.com 実現可能性調査については、1営業日以内にご回答いたします。 
  • タングステンカーバイドパンチを割れずに切断する方法
    タングステンカーバイドパンチを割れずに切断する方法 Jun 26, 2026
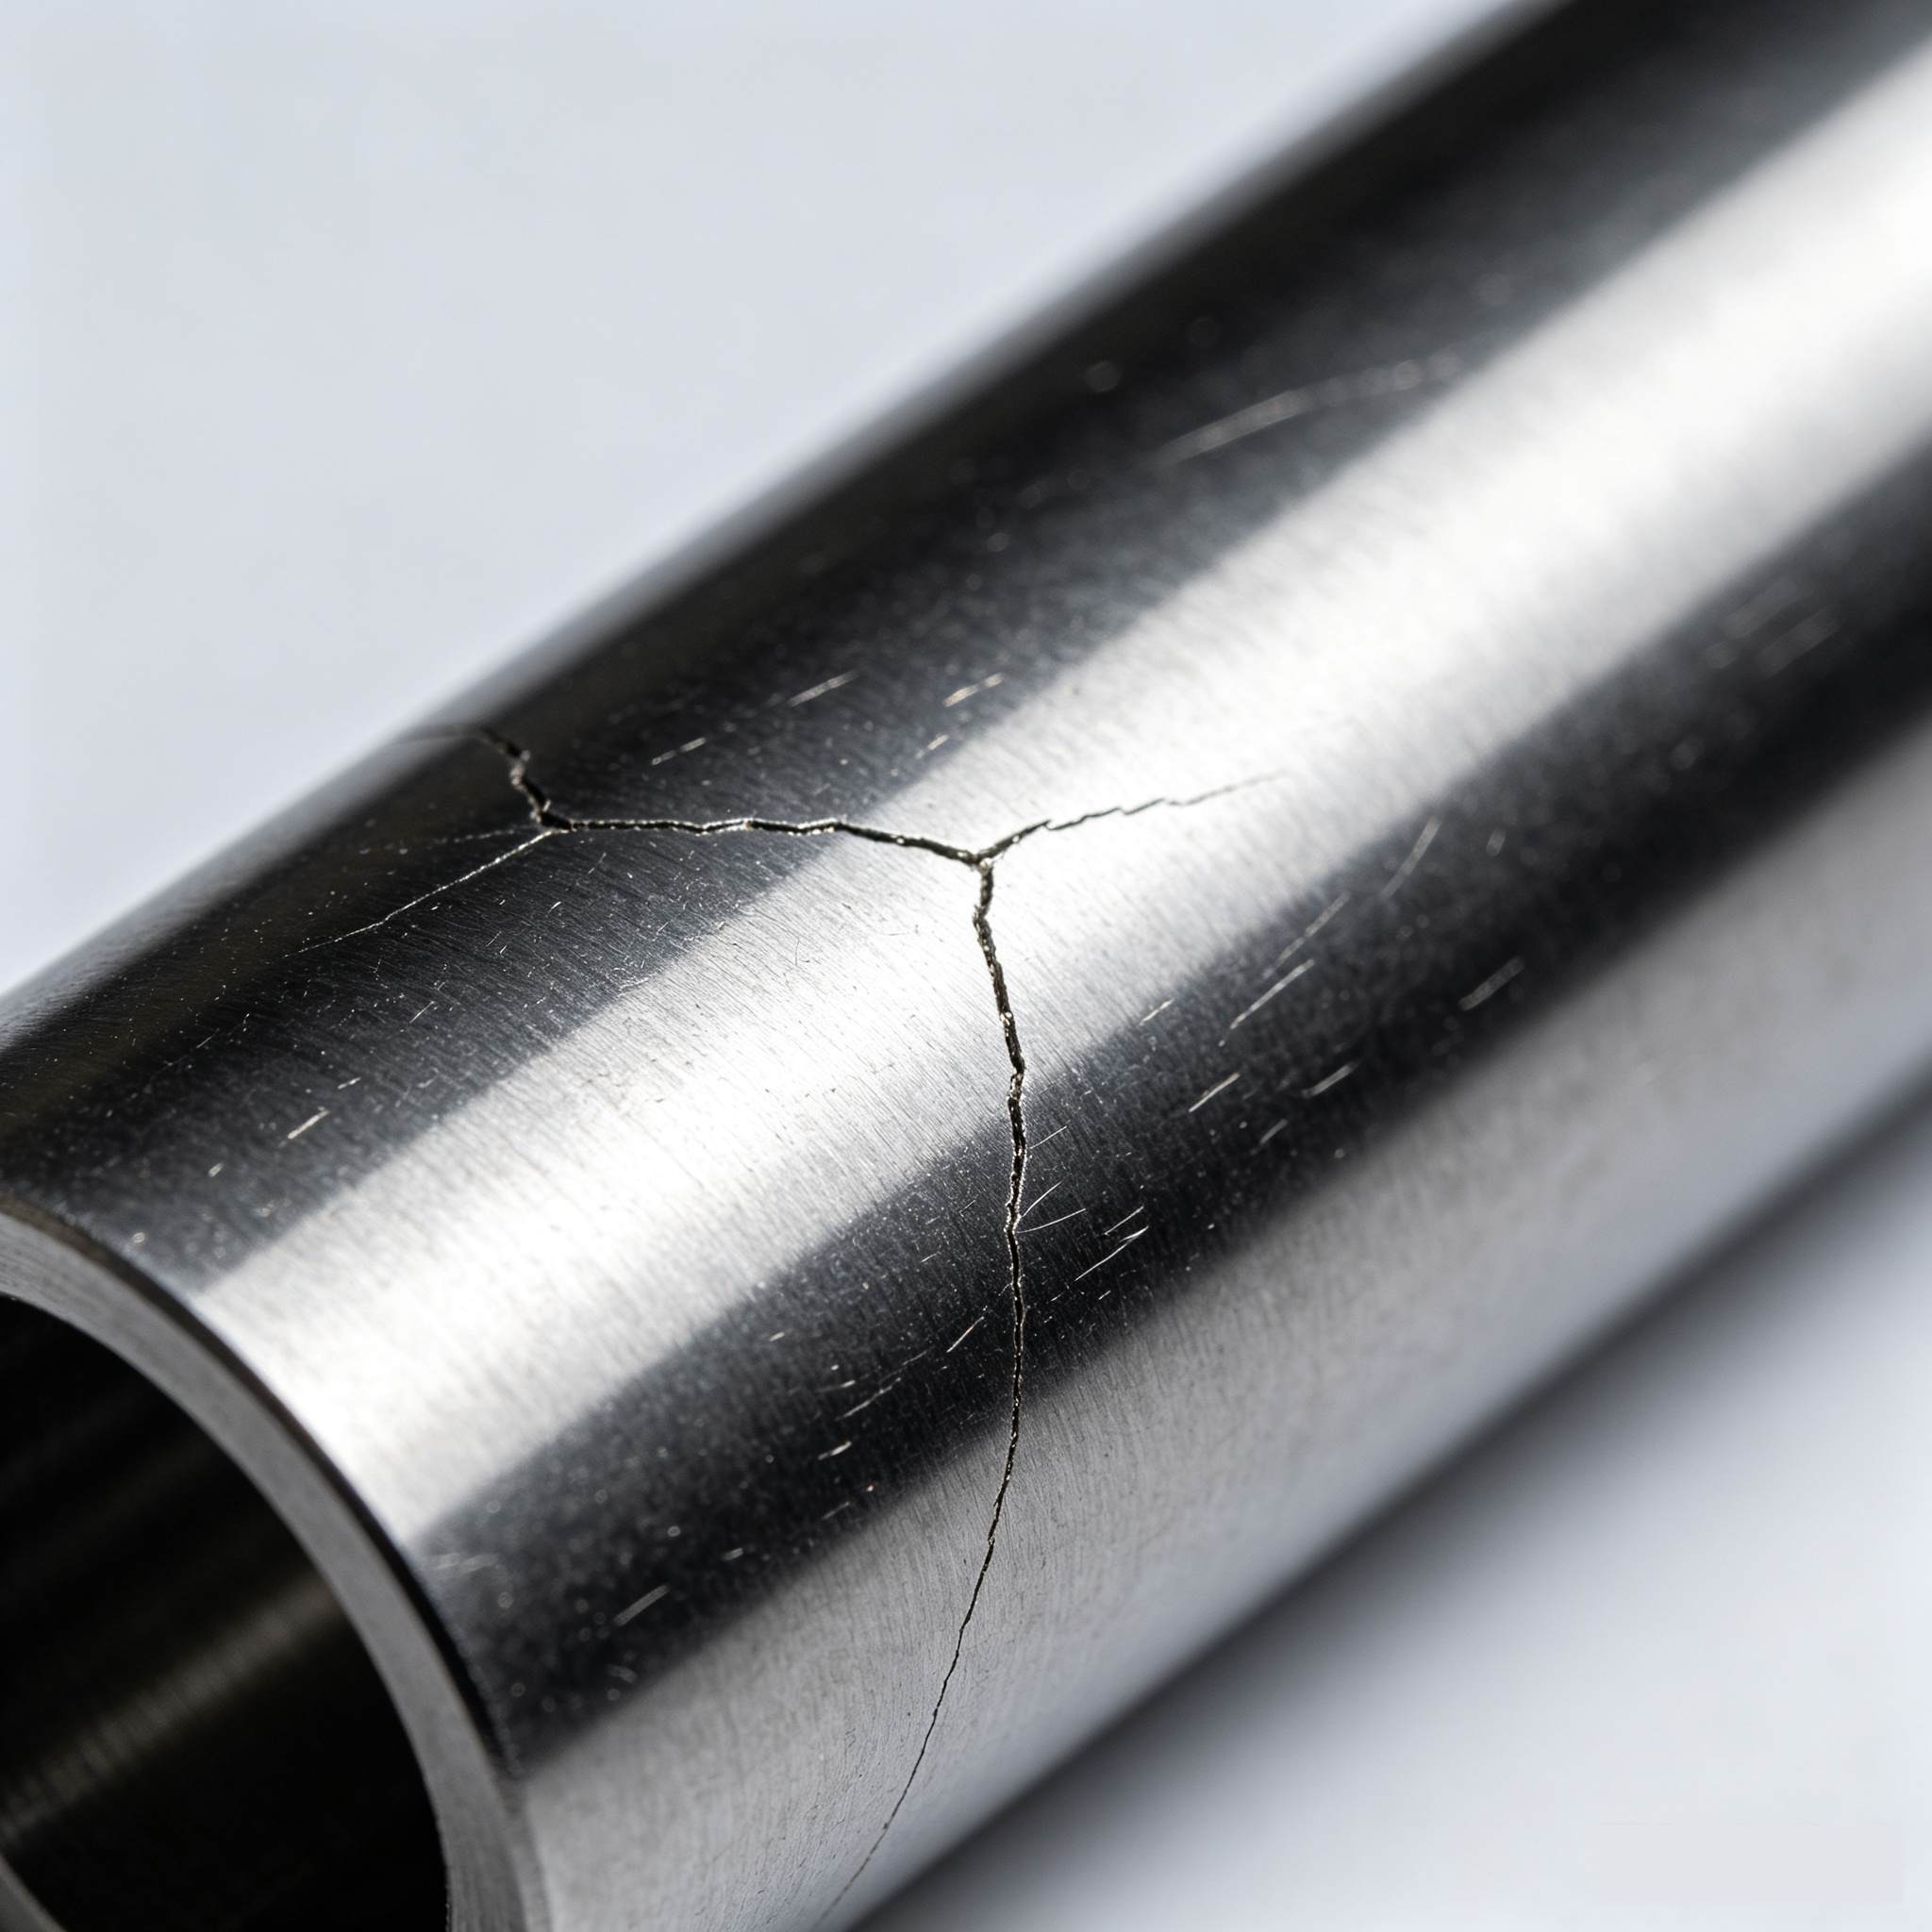
    炭化タングステンはなぜひび割れしやすいのか?     炭化タングステン (超硬合金)は、炭化タングステン粉末をコバルト結合剤で焼結して製造されます。硬度はHRA 89~93に達しますが、伸びは極めて低く、簡単に言えば「硬いが脆い」合金です。 ワイヤー放電加工 従来の放電加工(EDM)は、極めて高温の電気火花で金属を削り取ることで加工を行います。局所的かつ瞬間的な温度は数千度に達することがあり、その後、誘電体液中で急速に冷却されます。この加熱と冷却のサイクルによって熱応力が発生します。加工条件が適切でない場合、表面に微細な亀裂が生じます。その後、プレス加工でこの亀裂が使用されると、力が加わることで亀裂が拡大し、欠けや完全な破損を引き起こします。したがって、炭化タングステンの切削における重要な課題は、切削できるかどうかではなく、熱入力と冷却速度をどのように制御するかです。   ワイヤ放電加工:パラメータを正しく設定することが最も重要 当社では主にワイヤ放電加工機を使用して製造を行っています。 タングステンカーバイドパンチ以下のパラメータは変更不可です。 過電流を使用しないでください多くの加工業者は、電流値が高いほど切削速度が速くなると考えています。しかし、タングステンカーバイドの場合、電流値が高いほど熱影響部が深くなり、「白色層」(再鋳造層)が厚くなります。この層は亀裂が発生しやすい場所です。 当社のアプローチ:荒削りには中程度の電流を使用します。仕上げ加工では、電流を荒削り時の3分の1(またはそれ以下)に下げます。高速で切削して熱割れのリスクを冒すよりも、追加でパスを行う方が良いでしょう。 脈拍幅を短く保つパルス幅が長いほど、パルスあたりのエネルギーが高くなり、侵食速度は速くなりますが、同時に損傷も大きくなります。通常、パルス幅は2~6マイクロ秒の範囲で制御し、仕上げ加工には2マイクロ秒未満のパルス幅を使用します。 誘電抵抗率のモニタリング    脱イオン水の抵抗率が低すぎると、アーク放電が発生し、作業面を損傷する可能性があります。当社では抵抗率を10~15kΩ・cmに維持しており、これは各シフトごとにチェックし、必要に応じて樹脂を交換しています。 安定したワイヤースピードを維持する 速度が速すぎるとワイヤが切れる可能性があり、遅すぎると切りくずの排出が悪くなります。ワイヤのサイズと部品の厚さに応じて、4~6m/分の速度を設定し、振動のない効果的なフラッシングを確保します。 複数回のパスを標準として使用するタングステンカーバイド製のパンチ加工では、常に最低3回のパス(粗加工→仕上げ加工1→仕上げ加工2)を行います。パスを重ねるごとに切削エネルギーは減少し、最終パスは穏やかな「掃引」のような加工となり、ほとんど目に見えない白い層と0.8μm以下のRa値を実現します。  放電加工による穴あけ:小さな穴が最も難しい パンチ 0.3mm程度の小さなオイル穴や通気孔が必要になる場合があり、そのような場合は放電加工(EDM)による穴あけ加工が適している。ここでの最大の課題は、切削屑の除去です。切削屑が洗い流されないと、穴の壁に繰り返し排出され、表面の焼けや、ひどい場合には亀裂が生じます。 当社のベストプラクティス:まっすぐな銅管電極を使用してください。曲がった管はずれて穴の壁を焼いてしまいます。十分な洗浄圧力を確保し、異物が効果的に押し出されるようにしてください。電極を急いで挿入しないでください。短絡の兆候が見られたら、すぐに電極を抜いてください。決して無理に挿入しないでください。 ポストEDM:次は何が来るのか? 切削は終わりではありません。機械加工後には、次の2つの重要なステップがあります。 白い層を検査する拡大鏡または金属顕微鏡を用いてエッジを確認し、白い層が見える場合は、目の細かいサンドペーパーで丁寧に研磨します。再鋳造層を残しておくと、将来的に欠けが生じる原因となるため、注意が必要です。 ストレス解消(低温焼き戻し)タングステンカーバイドパンチ 切断後、残留応力が残る場合があります。可能な限り、低温焼戻し(180~220℃)を行い、内部応力を効果的に解放し、寸法を安定させます。  まとめ「切る」 タングステンカーバイドパンチ ひび割れを起こさずに済むためには、本当に3つのポイントに尽きる。過剰な電流を使用せず、仕上げ加工の回数を増やしてください。効果的な冷却(フラッシング)と切粉除去を確実に行ってください。加工直後にパンチを使用しないでください。白い層を検査し、応力を解放してください。 これが私たちの工房での製作方法です。お客様から「耐久性と弾力性に優れている」と評価いただいているのは、特別な「秘訣」があるからではなく、あらゆる工程を綿密に管理しているからです。収量に苦労している場合は タングステンカーバイドパンチ話し合いましょう。ビジネスの話は不要です。時には経験を共有すること自体がかけがえのないものです。

助けが必要ですか?チャットしてみよう

伝言を残す
情報または技術サポートが必要な場合は、フォームにご記入ください。アスタリスク* の付いたフィールドはすべて必須です。
提出する
探している FAQs?
お問い合わせ #
+86 769 832011519

営業時間

11/21 月曜日 - 11/23 水: 午前 9 時 - 午後 8 時
11/24木: 休業 - 感謝祭おめでとうございます!
11/25(金): 午前8時~午後10時
11/26 土 - 11/27 日: 午前 10 時 - 午後 9 時
(すべての時間は東部時間です)

ホームページ

製品

ワッツアップ

連絡先