バナー
  • 非円形パンチの精密製造プロセスを解明する
    非円形パンチの精密製造プロセスを解明する Oct 16, 2026
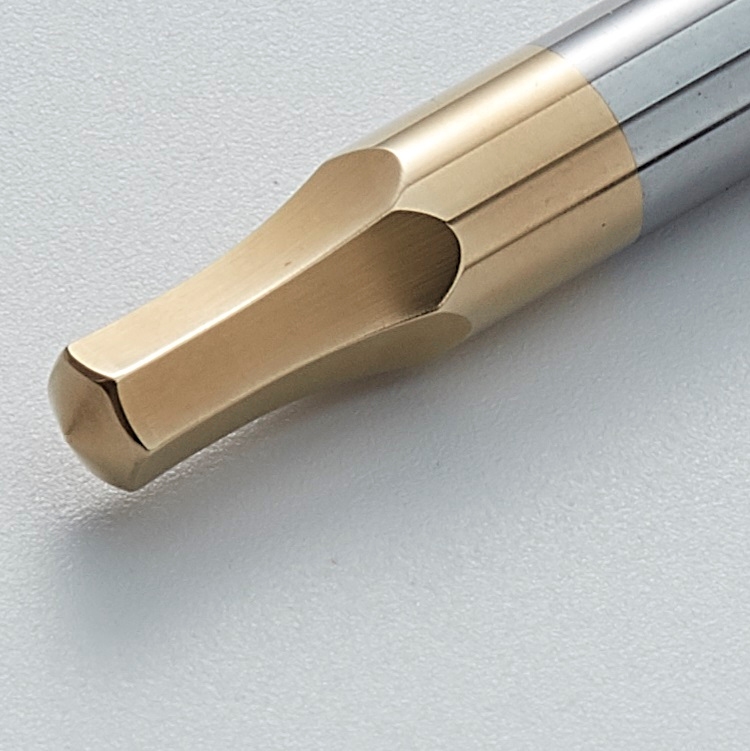
    ほとんどの人の心の中では、 スタンピングダイパンチ 丸棒は単なる丸い金属棒です。しかし、現代の製造現場では、純粋な丸い形状だけでは、ますます複雑化する設計要件を満たすには不十分な場合が多くなっています。自動車用コネクタの多角形のロック穴から、電子端子の不規則なスロット、さらにはブランドロゴ入りの特殊な形状まで、これらの用途ではすべて、丸くないパンチ(異形パンチとも呼ばれる)が使用されています。 として プロ 金型部品メーカーホンユは、非ラウンドパンチが果たす重要な役割を理解している。 精密プレス加工本日は、加工技術についてさらに詳しくご説明いたします。 非ラウンドパンチ そして、硬い鋼材をミクロンレベルの精度で複雑な形状に研磨する方法を明らかにする。 非円形パンチとは何ですか? 非円形パンチは、その名の通り、断面が完全な円形ではないパンチです。従来の円形パンチの制約を打ち破り、正方形、長方形、楕円形、六角形、D字型、スプライン型、およびさまざまなカスタム不規則形状が含まれます。これらのパンチは通常、特定の機能または嵌合要件を持つ穴を作成するために使用され、中核部品です。 精密プログレッシブダイス そして、難易度の高いスタンピング加工用途。 非円形パンチ加工における4つの主要な課題 丸型パンチと比較して、 センターレス研削非円形パンチの製造難易度は劇的に上昇する。主な課題は以下のとおりである。 1. 幾何学的複雑性非円形パンチは、それぞれが本質的に新しい「創造物」です。直線と円弧の移行部であれ、鋭角と丸みを帯びた角の接続部であれ、精密な軌道制御が求められます。わずかなずれでもクリアランスの不均一が生じ、プレス加工の寿命に影響を与える可能性があります。 2. 厳密な寸法公差で 精密プレス加工非円形パンチの公差は、多くの場合、±0.005 mm以内に制御することが求められます。これは、数十ミリメートル、あるいは数百ミリメートルの長さにわたって、寸法のばらつきが人間の髪の毛の直径の10分の1未満でなければならないことを意味します。 3. 鋭角と曲面の処理非円形パンチには、鋭角な部分や非常に小さな半径(R0.1~R0.5)が含まれていることがよくあります。これらの部分は、加工中に応力集中や研削焼けが発生しやすく、欠けの原因となる可能性があり、加工工程と設備の両方に極めて高い負荷がかかります。 4. 表面仕上げ保証表面粗さが粗いと、プレス加工時に傷、焼き付き、摩耗の加速などを引き起こす可能性があります。複雑な非円形断面において、Ra 0.4 μm以下の鏡面仕上げを実現することは、加工における大きな課題です。 当社のコア処理技術 これらの課題を克服するため、HONGYUは複数の高度な機械を統合した複合精密加工プロセスを採用し、すべての非円形パンチが顧客図面の最高水準の要求を満たすことを保証しています。 1. ワイヤー放電加工 – 複雑な輪郭加工の基礎極めて複雑な外形形状や内部の不規則な穴の場合、 ワイヤ放電加工 が私たちの第一候補です。 利点:材料の硬度に制限されない。HRC65のタングステンカーバイドでも容易に切削できる。精度:最大±0.003mmの位置決め精度で、あらゆるCAD曲線を完璧に再現します。用途: 特に粗加工および半仕上げ加工に適しています。超硬パンチ. 2. 光学プロファイル研削(PG) – 精密さの最後の守護者これは、高精度な非円形パンチを製造するための基幹設備です。 原理:光学投影システムにより、加工対象物の形状が25倍または50倍に拡大され、スクリーン上に投影されて標準形状と比較研削される。特長:Rコーナーと真直度を精密に仕上げ、ワイヤ放電加工で残った加工痕を除去し、極めて高い寸法精度と表面仕上げを実現できます。用途:少量生産、高精度非円形部品に適しています パンチとダイインサート加工. 3. CNCジグ研削 – 内穴加工と位置精度における究極のソリューション非円形パンチに精密な内穴を加工する場合、あるいは極めて高い位置精度が要求される場合、CNCジグ研削は不可欠となる。 機能:ミクロンレベルの穴位置制御が可能で、硬質材料に高精度な内穴加工を行うことができます。組み合わせ:ワイヤ放電加工と組み合わせて使用​​されることが多く、まず外形を切削し、次に精密な内穴加工を行います。 4. 複合プロセスとコーティング – 性能向上最も要求の厳しい部分については、以下の工程を組み合わせて使用​​します。 まず、ワイヤ放電加工(EDM)により、わずかな加工代で粗加工を行います。次に、光学プロファイル研削またはジグ研削により精密仕上げを行い、寸法精度と表面仕上げを確保します。最後に、お客様のご要望に応じて、TiN(金色)、TiCN(青灰色)、CrN(銀色)、DLC(黒色)などの表面コーティングを施すことで、耐摩耗性と耐焼き付き性を大幅に向上させ、工具寿命を延ばします。 全工程品質管理 HONGYUでは、すべての非円形パンチは出荷前に厳格な検査プロセスに合格しなければなりません。 寸法検査:重要な輪郭と寸法は、自動画像測定システムとCMMを使用して100%検査されます。硬度検査:ロックウェル硬度試験またはビッカース硬度試験を用いて、熱処理が要求事項を満たしているかどうかを確認します。外観検査:刃先を20倍の顕微鏡で観察し、欠け、ひび割れ、バリがないか確認します。仮合わせ確認:必要に応じて、パンチと対応するダイを仮合わせして、クリアランスが均一であることを確認します。 事例研究:自動車用コネクタ向けタングステンカーバイド製非円形パンチ 顧客要件:形状:角の半径が小さい長方形(R0.2mm)材質:炭化タングステン公差:幅と長さはともに±0.005mm以内で管理されます。納期:緊急注文の場合、1週間以内に納品いたします。  タングステンカーバイドの高い硬度と非常に小さな半径のコーナーの要求に直面し、ワイヤ放電加工による精密切削と光学プロファイル研削仕上げのソリューションを採用しました。ワイヤ放電加工は正確な外形形状を確保するために使用され、 PG粉砕 その後、Rコーナー部と直線部を特に精密に仕上げるために、この手法が用いられました。最終的に、表面粗さRa 0.3μmが達成されました。全工程は5営業日以内に完了し、部品は顧客の試作プレス加工検証に合格しました。
  • 0.12mmの超硬合金、誤差ゼロ:マイクロタングステンカーバイドパンチの真の加工技術
    0.12mmの超硬合金、誤差ゼロ:マイクロタングステンカーバイドパンチの真の加工技術 Sep 24, 2026
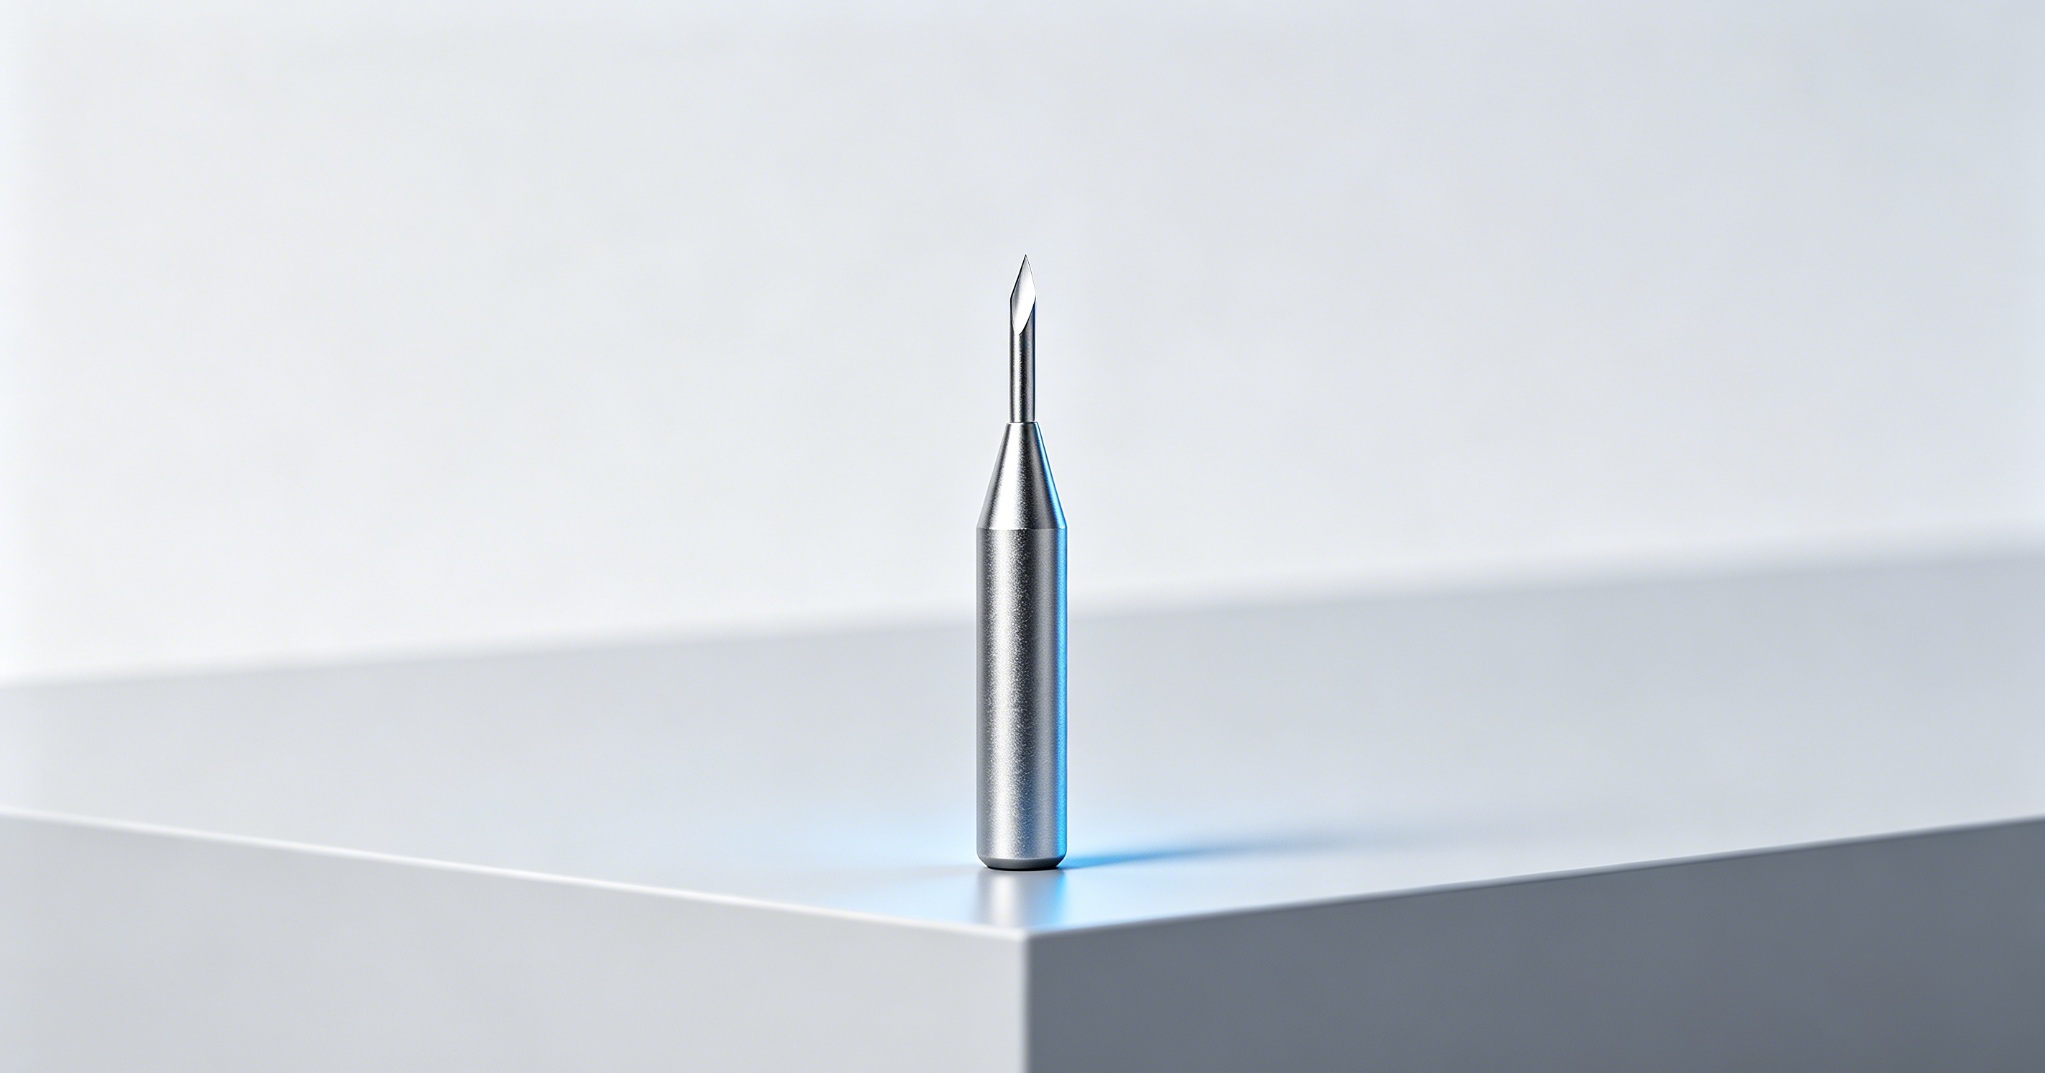
    高級製造業では、 精密プレス加工 ターミナル& 半導体コネクタ用モールド, マイクロ特殊形状 タングステンカーバイドパンチ これらは、金型精度、完成品歩留まり、耐用年数を決定する重要なコアコンポーネントです。従来品と比較して 高速鋼パンチ 標準 ラウンドパンチマイクロ特殊形状タングステンカーバイドパンチは、非常に高い加工障壁を備えており、ミクロンレベルの精密な職人技のテストと表現できます。 型 部品製造. 多くの 金型メーカー 精密工学企業は、市場の一般的なサプライヤーから調達したマイクロ特殊形状パンチは、切削刃の欠け、マイクロクラック、寸法偏差、短いプレス寿命といった問題があり、ハイエンド精密用途の量産要件を満たせないと報告しています。今日は、典型的な高難易度部品である、 0.6mmの特殊形状パンチ、超薄型0.12mmの刃先 ―例として、機械加工における主要な課題を徹底的に分析し、業界の問題点を克服して一貫して成果を出すための当社独自のプロセス強みを明らかにします。 超精密タングステンカーバイドパンチ.固有の材料矛盾:極度の硬度下におけるゼロトレランス加工のジレンマ炭化タングステン(超硬合金)は、HRA90 92という卓越した硬度と優れた耐摩耗性を備えているため、 マイクロ精密パンチ 高周波、連続 高精度プレス加工 運用には適している。しかし、非常に高い硬度と極めて低い靭性、そして極度の脆さという、重大な材料上のトレードオフを伴う。 刃先が0.12mmという極薄(軽量厚紙1枚分ほどの薄さ)のこのマイクロ特殊形状パンチでは、加工誤差の許容範囲はほぼゼロに近くなります。わずかな工作機械の振動、砥石の送りパラメータのわずかなずれ、クランプ力の微調整でも、刃先の欠けや部品の破損に直接つながる可能性があります。応力緩和のためにわずかな塑性変形を許容する高速度鋼とは異なり、タングステンカーバイドは実質的に靭性緩衝材を提供しません。従来の加工プロセスは、このような極薄特殊形状構造には全く適しておらず、これがほとんどの小規模工房が高品質のマイクロタングステンカーバイドパンチを製造できない理由です。 業界共通の課題:ワイヤ放電加工で残される隠れた欠陥低速ワイヤ放電加工 ワイヤ放電加工(ワイヤーEDM)は、マイクロサイズの特殊形状パンチの粗加工に広く用いられています。放電加工によってワークピース表面に再鋳造された変成層が形成され、その中には目に見えない微細な亀裂が多数存在します。これらの潜在的な欠陥は目視検査では確認できませんが、加工後の部品がプレス機で成形されると、エッジの欠けや材料の剥離が急速に発生し、金型の予期せぬダウンタイムや不良部品の大量生産につながります。 この工程における重要な課題は、極めて精密な研削代管理にあります。0.12 mmの極薄刃先の場合、研削代は片側0.008 mmから0.015 mmという狭い範囲内に厳密に維持する必要があります。研削量が多すぎると刃先が薄くなりすぎて部品が不良品となり、研削量が少なすぎると再鋳造層が完全に除去されず、品質上のリスクが残ります。市場側のメーカーの多くは、経験的な設定と緩いパラメータ制御に頼っており、寸法精度と耐用年数のバランスを取ることができず、生産歩留まりが低くなっています。中核的な職人技の障壁:ミクロンレベルの光学プロファイル研削(PG)技術粗加工後、最終的な寸法精度と刃先の品質は完全に 光学プロファイル研削 (PG)— 超微細特殊形状タングステンカーバイドパンチにおける主要な技術的障壁であり、当社の主要な競争優位性の1つです。極薄切削刃の研削は、標準的なパンチ製造とは大きく異なります。すべてのパラメータと手順は、個別に調整されます。 1. 頻繁にドレッシングを施した、カスタムマッチングされた研削砥石当社では、各特殊形状に合わせてカスタマイズされたドレッシング手順を備えた超微細粒ダイヤモンド砥石を使用しています。高周波精密ドレッシングにより、砥石の不動態化によるエッジの欠けや形状の歪みを防ぎ、複雑な輪郭の正確な成形を保証します。2. ミクロン単位の断続的な供給制御従来の連続的な工具経路ではなく、自己最適化された断続的なマイクロ送り加工を採用しています。1回のパスあたりの材料除去量はミクロン単位に制限されるため、極薄の切削刃を損傷する研削衝撃を排除できます。サイクルタイムは長くなり生産性は低下しますが、マイクロチッピングや部品の変形を確実に回避できます。3. 定温応力除去加工システム炭化タングステンは熱伝導率が低いため、研削時の局所的な高温によって熱応力による微細な亀裂が発生しやすくなります。そこで当社では、油温と油流量を一定に保った専用の温度制御冷却システムを導入し、熱による隠れた亀裂の発生を防ぎ、内部構造の健全性を維持しています。4. 低応力カスタムツーリングクランプ微小な部品は、クランプ時に破損したり位置ずれを起こしたりするリスクがあります。当社では、変形のない完全接触クランプを実現するために、特注の真空チャックと低応力治具を使用し、ワークピースの破損、加工時の振動、寸法ずれを防止しています。厳格な品質保証:業界標準を超える多次元検査基準高品質マイクロタングステンカーバイドパンチの真価は、見た目に満足できる試作品を作ることにあるのではありません。真の能力とは、潜在的な欠陥のない安定した量産と、長期にわたる一貫したプレス加工性能を実現することです。当社は、一般的な業界基準よりも厳格な全工程品質管理基準を導入し、量産歩留まりのばらつきやアフターサービスリスクといった、業界が抱える慢性的な課題を解決します。 1. 精密制御特殊形状プロファイルの寸法公差は±0.003 mm以内に安定して保持され、垂直度は≤0.005 mmで、ハイエンドコネクタ、半導体、および 精密端末 型. 2. 顕微鏡検査400倍の金属顕微鏡を使用して、切削刃の100%検査を行い、0.002mmを超えるノッチやマイクロチップを除去し、目に見えない微細な欠陥をすべて検出します。 3. 耐用年数最適化超薄刃加工条件下向けに開発されたカスタム軽量コーティングプロセスは、切れ味と耐摩耗性のバランスを最適化します。これにより、業界でよく見られる2つの落とし穴、すなわち、コーティング厚が厚すぎるとプレス加工時にバリが発生すること、そしてコーティング厚が薄すぎると製品寿命が短くなることを回避できます。4. 大量生産の安定性全工程にわたるSPC寸法監視により、バッチ間の一貫した精度が保証され、ロット間のばらつきが排除されるため、顧客の大量生産をサポートします。当社のコアコンピタンス:「難易度の高い非標準部品」を「信頼性が高く一貫性のある成果物」へと変えること 現在の業界状況では、標準的なタングステンカーバイドパンチは過剰生産能力と激しい価格競争に直面している。一方、高精度、マイクロサイズ、超薄型、特殊形状のパンチは、 タングステンカーバイドパンチ 高度な加工要件、低い歩留まり率、高い技術的障壁のため、資格のあるサプライヤーの間では依然として供給が極めて不足しており、ハイエンド金型メーカーにとって喫緊の重要な需要となっている。 長年の専門知識を持つ 精密金型部品の製造当社は、高難易度の特殊形状タングステンカーバイドパンチの特注設計を専門としています。当社の強みは以下のとおりです。 ✅ 極薄の刃先、微細構造のプロファイル、細長いマイクロパンチなど、難易度の高い用途向けに実績のあるソリューションを提供します。 ✅ ワイヤ放電加工のストック許容値、PG研削、応力制御加工のための自己最適化統合プロセスにより、微小亀裂、エッジチッピング、寸法不適合を排除します。 ✅ 高精度機器一式、特注工具、厳格な品質管理により、業界平均をはるかに上回る大量生産を実現 ✅ 精密プレス加工、端子加工、半導体、医療機器などのハイエンド産業向けに、非標準の特殊形状マイクロタングステンカーバイドパンチを幅広くカスタマイズできます。 金型部品の精度は、最終製品の品質を左右します。ミクロンレベルのプロセス革新は、企業の中核的な競争力を築きます。マイクロサイズの特殊形状タングステンカーバイドパンチの製造における複雑さは、業界における技術的な障壁であると同時に、当社の競争優位性でもあります。当社は粗雑な加工や潜在的な欠陥を排除します。ミクロンレベルの精度、マイクロクラックゼロ、長寿命、そして一貫した信頼性という基準を遵守することで、ハイエンド製造業のお客様が精密金型部品のボトルネックを解消し、金型の寿命、生産歩留まり、そして市場競争力全体を向上させるお手伝いをいたします。 カスタムの高難易度マイクロ特殊形状タングステンカーバイドパンチが必要な場合は、 精密金型穿孔工具精密加工に関する最適なソリューションをご希望の場合は、お気軽にお問い合わせください。 
  • 2026年にプレス金型事業主が優先すべき3つの重要課題
    2026年にプレス金型事業主が優先すべき3つの重要課題 Jun 06, 2026
    の プレス金型産業 高生産量と低価格で受注を獲得する時代は過ぎ去りました。2026年には、市場の均質化、原材料費と人件費の上昇、そしてますます厳しくなる顧客検査基準によって、業界競争は再編されました。現在、業界は 安定した品質、管理可能な利益、そして的確な顧客情報。 非現実的なハイテクコンセプトを追い求めたり、生産能力を盲目的に拡大したりする必要はありません。次の3つの実践的な課題に焦点を当てることで、 金型メーカー 事業を安定させ、競合他社との差別化を図る。安定した品質を優先し、信頼性の低い大量生産を放棄する国内の主要顧客であろうと海外の貿易注文であろうと、顧客が最も重視するのは 金型の安定性、アフターサービスの問題減少、そして安心の大量生産多くの金型工場は十分な問い合わせを受けているが、金型の修正、バリ、スプリングバック、変形、不均一性などにより利益と評判を失っている。 金型の耐用年数 製造中。 2026年、品質競争は本質的に標準化されたオペレーション競争となる。当社は、ひび割れ、傷、寸法誤差を発生源から回避するために、徹底的なDFMレビュー、精密なレイアウト、構造最適化を事前に実施する。生産中は、鋼材の選定、熱処理精度、エッジを厳密に管理する。 研磨工程標準化されたカビ検査を実施することで、サンプルの品質の一貫性を確保しています。 高度なインテリジェント機器ではなく、確かな職人技と標準化されたワークフローを採​​用することで、工場は不良率を大幅に削減し、金型の精度と耐用年数を安定させることができます。これは、既存顧客の維持と新規顧客の紹介獲得の核心となるものです。 洗練されたコスト管理を採用し、大幅な利益損失を回避する業界の利益構造は非常に透明化しており、価格を引き上げるという解決策はもはや現実的ではない。 コスト管理の改善は利益成長につながる多くの金型工場は安定した受注量を維持しているものの、徹底したコスト管理のため、利益はわずかしか得られていない。 金型を効率的に運用する企業は、あらゆる生産工程における詳細なコスト管理に注力しています。標準化されたモジュール式の金型ベースを採用することで、重複した加工や材料の無駄を削減します。工程を事前に最適化することで、金型の繰り返しテストや修正にかかるコストを削減します。金型の耐用年数を延ばし、再加工費用を削減するために、日常的な金型メンテナンスと消耗部品の定期的な交換を標準化します。 当社は、材料と工程を適切に組み合わせることで、過剰な仕様の材料によるコスト増や、手抜きによる品質低下を回避しています。正確なコスト管理こそが、激しい低価格競争の中で利益を確保するための鍵となります。サービスをアップグレードして高品質のトラックを選択し、無闇な低価格入札をやめましょう2026年には業界は明らかに二極化している。低価格帯の注文は熾烈な価格競争をもたらす一方、新エネルギー、精密電子機器、海外貿易などの新興分野は安定した注文とより高い利益をもたらす。金型所有者は、次のような高付加価値市場を積極的にターゲットにする必要がある。 精密プレス加工新たなエネルギー構造部品や輸出規格の金型を採用することで、均質な低価格競争を回避する。 一方、企業は単純なものから変革する必要がある 金型サプライヤー に ワンストップソリューションプロバイダー当社は、試作前の図面評価と工程最適化、試作中の製造と試験、量産後のサポートとアフターサービスを含む、フルサイクルサービスを提供しています。海外貿易のご注文については、国際的な検査基準に準拠し、トレーサビリティのある品質と完全なコンプライアンス文書を提供することで、海外市場の拡大と価格競争の回避を支援します。2026年には突然の幸運はない プレス金型産業着実で地に足の着いた発展こそが重要だ。品質を安定させて強固な基盤を築き、コストを管理して利益を維持し、サービスを向上させて市場シェアを拡大​​する。これら3つの実践的な優先事項を堅持することで、金型企業は業界の再編を乗り越え、長期的な安定成長を達成できる。 

助けが必要ですか?チャットしてみよう

伝言を残す
情報または技術サポートが必要な場合は、フォームにご記入ください。アスタリスク* の付いたフィールドはすべて必須です。
提出する
探している FAQs?
お問い合わせ #
+86 769 832011519

営業時間

11/21 月曜日 - 11/23 水: 午前 9 時 - 午後 8 時
11/24木: 休業 - 感謝祭おめでとうございます!
11/25(金): 午前8時~午後10時
11/26 土 - 11/27 日: 午前 10 時 - 午後 9 時
(すべての時間は東部時間です)

ホームページ

製品

ワッツアップ

連絡先