一緒に仕事をしたこと タングステンカーバイドパンチ 長年にわたり、私はよくこの質問を受けてきました。「低速線引き精密加工の最終工程で残しておくべき最適な加工代量はどれくらいですか?」
正直に言うと、以前は直感だけに頼っていました。—どんな工具でも使えるだろうと想定していた。しかし、顧客グループから耐久性にばらつきがあるという報告があり、状況は一変した。刃によっては30万回も使えるものもあれば、わずか10万回で壊れてしまうものもあったのだ。調査の結果、問題は刃の最終修理時に残された余裕にあることが判明した。
それ以来、私たちは5つの厚さレベルすべてをテストしてきました—0.01 mm、0.015 mm、0.02 mm、0.025 mm、および0.03 mm—そして本日は、その結果を詳細にご報告いたします。
ワイヤー切断が遅い 炭化タングステンの切削加工は、放電による層状除去の原理に基づいて行われます。粗削りの際には、高速加工のために高エネルギーが加えられますが、その結果、表面に「白い層」が残ります。—再凝固した微細構造を表す。この層は硬いが脆く、微細な亀裂を含んでいる。これを完全に除去しないと、亀裂の発生点となる可能性がある。 刻印.
最終研磨工程の目的は、この白い層を完全に除去し、最小限の負荷で滑らかな表面を実現することです。
残りのスペースが大きすぎたり、最終的な切断が深すぎたりすると、新たな白い層が形成され、寸法が仕様から容易に逸脱する可能性があります。
残りの余白が狭すぎるため、最初の切開部の下にある白い層が完全に除去されず、効果的なホワイトニングができない。
つまり、この数字はまさに正しいはずだ。

実験条件 :
最終承認 | 表面粗さ (ラー) | 白色層の厚さ | 寸法安定性 | 総合的な功績 |
0.01mm | 0.6μm | 約2–3 μサイズはmで、時折残留粒子が見られる。 | できれば | 通過するが不安定 |
0.015mm | 0.5μm | 約1–2 μサイズはmで、基本的に清潔です。 | 良い | 推薦する |
0.02mm | 0.45μm | <1 μm、清潔 | 良い | 最適 |
0.025mm | 0.4μm | クリーン | 若干の変動があります。 | 入手可能だが、サイズ調整はより困難である |
0.03mm | 0.35μm | クリーン | 変動は顕著である。 | サイズによる重大なリスクがあるため、お勧めしません。 |
私たちのテストでは、 KG7 炭化タングステン 厚さ8mmの場合、最終的な工具研磨代を0.02mmに維持すると、最適な総合性能が得られます。
なぜこの数字なのか?
まず、厚さ0.02mmで、前回の切断で残った白い層を完全に貫通するのに十分であることがわかった。切断後、試料に対して微小硬度試験を行ったところ、表面に顕著な軟化層は観察されなかった。
第二に、0.02 mm の切削深さは重要ではない 炭化タングステン また、過剰な単一放電エネルギーによる追加の熱影響部も発生させません。表面粗さは約Ra 0.45まで達成可能です。 μm、これは パンチ 応用。
第三に、優れた寸法安定性を示します。わずかに大きな許容値(0.03 mm)でも、表面は滑らかになりますが、切削深さが大きすぎるとワイヤのたわみに変動が生じ、寸法の一貫性が低下する可能性があります。必要な公差を考慮すると、 ±0.002 mmという誤差は、リスクに見合うものではない。
もちろん、0.02 mm は万能な解決策ではありません。 炭化タングステン厚さの異なるもの:
· 厚さ ≤5 mmの場合:薄い板は熱を急速に放散し、その白色層は本質的に薄いため、許容値を0.015 mmに設定できます。
· 厚さ10の場合–15 mm: 厚みのあるプレートは粗削りの際に白い層がより深く形成されるため、完全な貫通のために追加のマージンが必要となるため、許容値を0.025 mmに減らすことをお勧めします。
· 厚さ > 15 mm: 通常は、厚さ全体を一度に切断することはお勧めしません。 低速ワイヤーカットこれは亀裂の原因となる可能性があるためです。代わりに、まずワイヤーカット加工で予備的な溝を作成し、フライス盤での研削のために0.5mmの隙間を残しておくことをお勧めします。
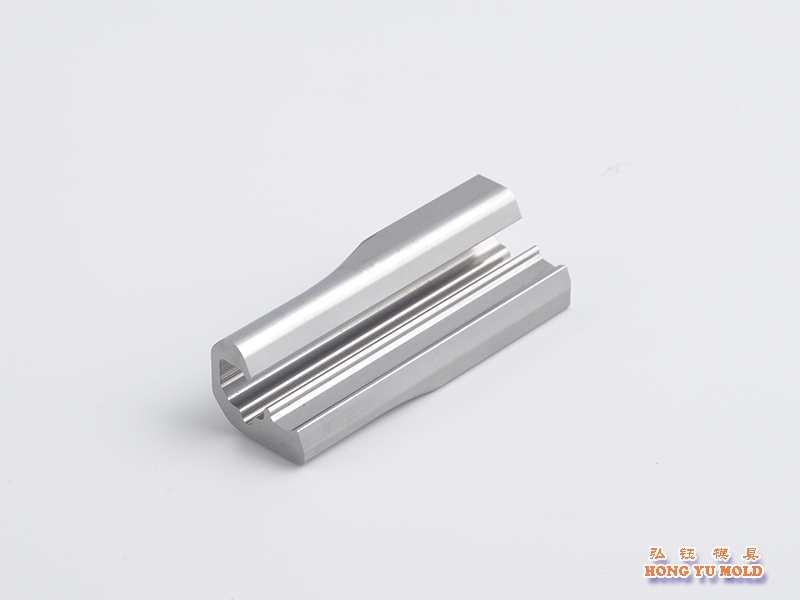
低速ワイヤーカットを行った後の最終研磨パス後の材料の残量 炭化タングステン これは固定値ではなく、材料のグレード、厚さ、および粗切削のパラメータによって異なります。
しかし、このプロセスに慣れていない場合や自信がない場合は、直径0.02 mmから始めてもエラーが発生する可能性は非常に低いでしょう。現在、当社の90%は 炭化タングステン パンチ この仕様を満たしており、顧客からのフィードバックによると、耐用年数は安定しており、欠けの発生率も大幅に減少しています。
そうやって型を作るんだ—魔法の公式などありません。要は、小数点以下のすべての数字に細心の注意を払うということです。
もしあなたが作っているなら 炭化タングステン パンチお気軽にご相談ください。ご注文いただく必要はありません。—製造工程に関する知見を交換するだけでも素晴らしいでしょう。


 IPv6ネットワークをサポート